新闻中心 - 海盐小韩模具厂(普通合伙)
-
 常州红打螺丝模具性价比
多工位冷镦螺丝模具的上下模配合间隙由产品公差和坯料伸缩系数共同确定,间隙数值过小,冷镦过程中多余金属材料无处延展,容易造成产品开裂同时加剧模具承压损耗;间隙数值偏大,坯料挤压后出现多余飞边,增加后续螺...
发布时间:2026.09.14 -
 厦门红打螺丝模具厂家
采用盘料线材作为原料生产螺丝时,线材经过校直机矫直后送入多工位冷镦螺丝模具进料口,线材表面的氧化皮会在送料摩擦过程脱落,细小硬质氧化颗粒进入型腔后划伤内壁,生产线配套加装钢丝轮打磨装置,在线材进入模具...
发布时间:2026.09.13 -
 邯郸红打螺丝模具供应商
冷镦机设备滑块行程改动后,配套使用的多工位冷镦螺丝模具冲头伸入型腔深度随之变化,调试人员分次微调冲头安装高度,每调整一次就试产十件左右产品,测量螺丝头部厚度、外径等关键尺寸,逐步锁定合适的安装参数。滑...
发布时间:2026.09.11 -
 泰州非标螺丝模具型号
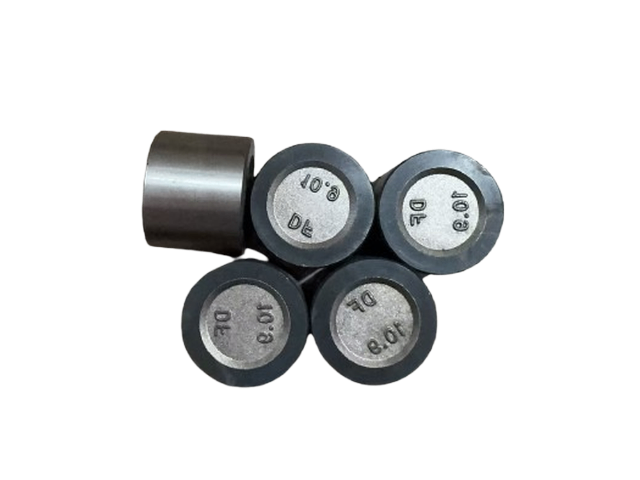
模具表面镀层处理是优化多工位冷镦螺丝模具使用表现的常用手段,镀层工艺包含氮化、渗硼等多种处理方式,不同镀层工艺的处理温度、保温时长各有区别,氮化处理后的模具表层硬度得到改善,能够降低坯料摩擦带来的表层...
发布时间:2026.09.09 -
 邢台红打螺丝模具联系电话
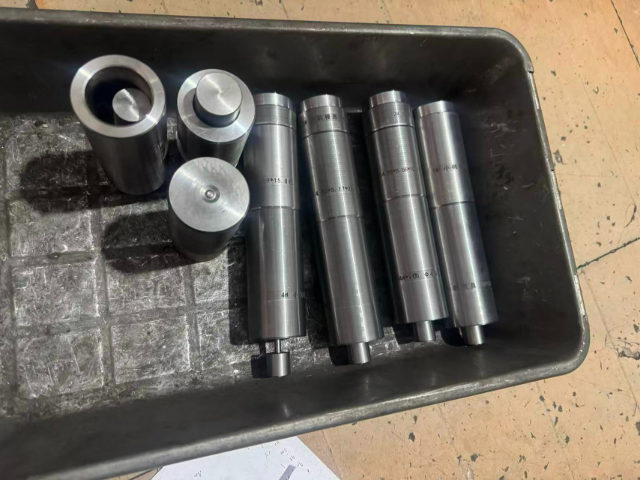
回收利用的废旧多工位冷镦螺丝模具,先拆分完好镶件、报废基体两部分,状态完好的镶件经过打磨除锈、尺寸复测后归入配件库,适配同规格新模具装配使用,开裂、严重磨损的模具基体统一交由钢材回收企业熔炼再利用。废...
发布时间:2026.09.07 -
无锡钨钢螺丝模具厂家
多工位冷镦螺丝模具的模座承担所有工位模体的承载工作,模座选用铸钢材质浇筑成型,铸件完成后进行时效处理消除铸造内应力,降长期承压受力后的变形概率。模座本体预留多条贯通散热沟槽,沟槽用来流通空气带走模座传...
发布时间:2026.09.06 -
 温州钨钢螺丝模具售后服务
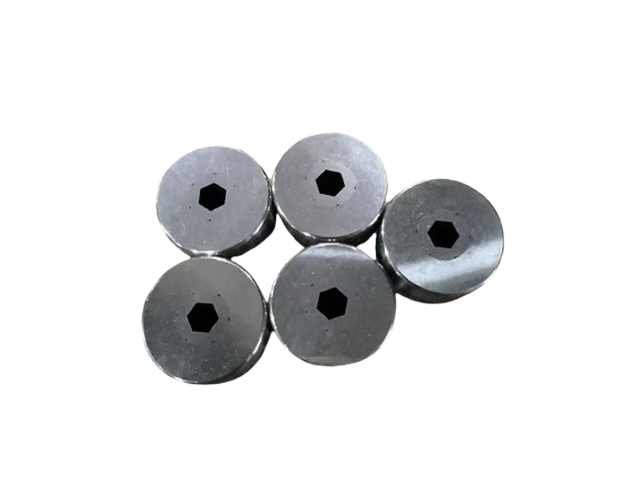
从模具零部件加工环节来看,构成多工位冷镦螺丝模具的各类镶块、冲头坯料经过锻打、退火处理后,进入机械切削工序,车铣加工环节把控坯料外形基础尺寸,后续磨削工序细化型腔与冲头工作面的表面状态。热处理工序会改...
发布时间:2026.09.04 -
 嘉兴冷镦螺丝模具规格
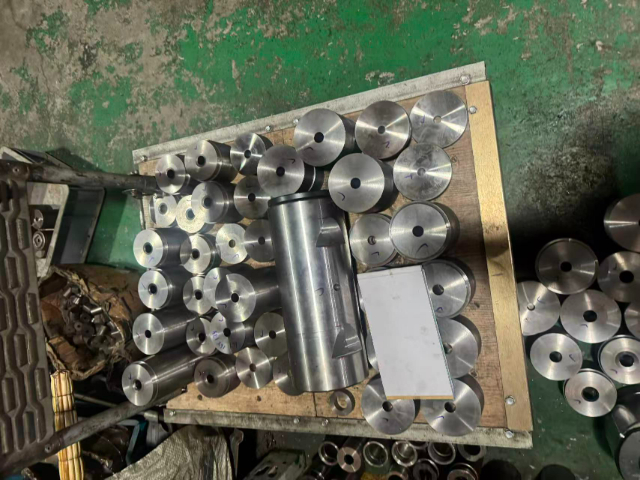
制作多工位冷镦螺丝模具所用钢材的熔炼批次不同,会带来材质理化参数的细微差别,同一批订单所用模具原料尽量选用同一熔炼批次钢材,缩小同批次模具使用性能的浮动范围。模具研磨工序依托平面磨床、内圆磨床完成型腔...
发布时间:2026.09.03