商机详情 -
温州恒温加工珩磨杆厂家直销
航空航天领域对零部件的精度、可靠性和安全性要求较高,珩磨杆作为精密内孔加工的关键工具,在该领域发挥着不可替代的作用,主要用于航空发动机、液压系统、燃油系统、燃烧室等精密零部件的内孔加工。航空发动机的关键零部件,如涡轮叶片、燃烧室、液压油缸等,其内部内孔的尺寸精度、形状精度和表面质量直接影响发动机的性能和飞行安全,经珩磨杆加工后,内孔的圆柱度≤1μm/1m,表面粗糙度Ra≤0.1μm,可承受30MPa以上的工作压力,无泄漏、无卡滞,确保发动机的稳定运行。航空航天领域使用的珩磨杆多采用CBN超硬材质,适配钛合金、高温合金、高强度合金钢等难加工材料,其加工精度和稳定性远超普通珩磨杆,可满足航空航天的严苛标准。此外,在卫星、导弹等航天装备的精密零部件加工中,珩磨杆也发挥着重要作用,为航天装备的可靠性提供了有力保障。小型精密珩磨杆适用于微型液压件、喷嘴等小孔径工件,满足超精密加工要求。温州恒温加工珩磨杆厂家直销
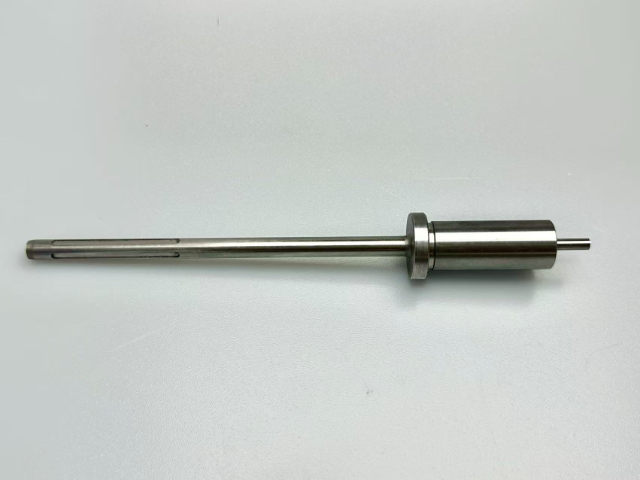
针对不同失效机理,预防措施各有侧重:对于磨损失效,需选用耐磨材质和涂层,优化切削参数,加强润滑冷却,定期检查磨损情况,及时更换磨损零部件;对于疲劳失效,需优化杆体结构,减少应力集中,采用疲劳强度高的材质,避免过载加工,定期对杆体进行探伤检测;对于腐蚀失效,需选用耐腐蚀材质,采用表面防腐处理,加强使用过程中的防护,定期进行防锈维护。此外,建立珩磨杆使用台账,记录使用时间、加工工况和维护情况,根据使用周期进行预防性更换,可进一步降低失效概率。安徽光纤器件珩磨杆厂家直销轻量化珩磨杆采用强度合金材质,刚性好振动小,保障小孔加工稳定精度。
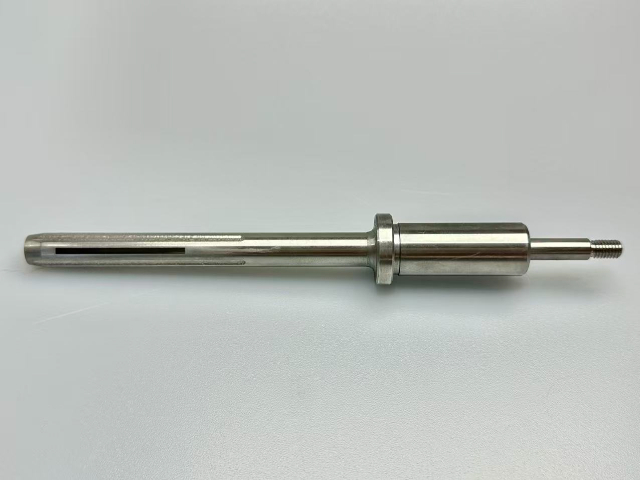
珩磨杆相比传统的铰孔、镗孔等内孔加工工艺,具有精度更高、效率更高、表面质量更好、适用范围更广等**优势,已逐渐替代传统加工工艺,成为精密内孔加工的比较好选择。从精度来看,传统镗孔工艺易产生锥度、腰鼓形等形状误差,铰孔工艺*能修正尺寸误差,无法修正形状误差,而珩磨杆可同时修正内孔的尺寸误差、形状误差和位置误差,加工精度可达IT4级,远高于传统工艺;从效率来看,珩磨杆的复合运动加工速度快,可实现粗磨、半精磨、精磨一体化加工,批量生产效率比传统工艺提升50%以上,同时减少了换刀次数和加工工序;从表面质量来看,珩磨杆加工后可形成均匀的交叉网纹,表面粗糙度更低,可大幅提升工件的润滑性能和耐磨性,而传统工艺加工后的内孔表面多为单向纹路,润滑性能和耐磨性较差;从适用范围来看,珩磨杆可适配不同材质、不同孔径、不同深径比的内孔加工,无论是小孔、大孔、深孔,还是异形孔、断续孔,都能实现精细加工,而传统工艺的适用范围相对狭窄。
珩磨杆的维护保养直接决定其使用寿命和加工精度,合理的维护保养可延长珩磨杆的使用寿命20%-30%,同时保证加工质量的稳定性,降低加工成本。日常维护保养需遵循以下要点:每次加工结束后,需及时清理珩磨杆杆体、油石和涨缩机构上的切屑与油污,避免切屑嵌入油石缝隙导致切削力不均,进而影响加工精度,同时防止油污腐蚀杆体和零部件;定期检查芯杆、滑杆、涨缩机构的磨损情况,若磨损量超过0.02mm,需及时更换,防止涨缩失灵,导致油石无法正常贴合孔壁;定期检查油石的磨损情况,当油石磨损至原厚度的1/3时,需及时更换,避免因切削力不足导致加工精度下降、表面质量变差。存储方面,珩磨杆需存放在防潮、防尘、干燥通风的环境中,避免碰撞、挤压导致杆体变形,高精度珩磨杆建议使用专门刀套存放,定期涂抹防锈油,防止生锈;对于长期不使用的珩磨杆,需定期进行检查和保养,确保其性能完好,避免出现零部件老化、卡死等问题。盲孔专门珩磨杆优化端部结构,无退刀槽要求,完美加工盲孔与台阶孔工件。
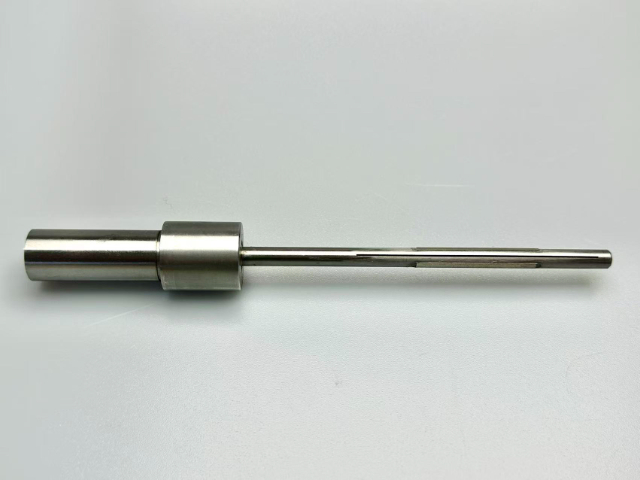
珩磨杆在医疗器械领域的应用具有特殊性,因医疗器械零部件多为精密、小型且对卫生性要求较高,需选用**的高精度、无污染珩磨杆,确保加工质量符合医疗行业标准。医疗器械领域常用的珩磨杆主要分为微型珩磨杆和高精度洁净珩磨杆,微型珩磨杆适配φ0.5-φ3mm的微孔加工,如医用针管、微创器械的内孔加工,杆体采用**度不锈钢材质,经过特殊抛光处理,表面粗糙度Ra≤0.05μm,无毛刺、无划痕,避免加工过程中产生金属碎屑,确保医疗器械的安全性。高精度洁净珩磨杆主要用于人工关节、医疗器械阀体等零部件的内孔加工,杆体采用耐腐蚀、无毒素的合金材质,加工精度可达IT5级,圆度≤0.2μm,表面粗糙度Ra≤0.1μm,加工后内孔无残留切屑和油污,符合医疗行业的洁净要求。阶梯孔珩磨杆可一次性完成多段孔径加工,省去多次换刀,提升整体加工效率。黑龙江矿山机械珩磨杆厂家直销
珩磨杆材质多为碳素钢、合金钢或不锈钢,可根据加工工况选择适配材质。温州恒温加工珩磨杆厂家直销
珩磨杆的表面质量直接影响工件的加工效果和使用性能,其加工后内孔的表面粗糙度、网纹结构等指标需严格控制,不同应用场景的要求存在明显差异。一般来说,珩磨杆加工后内孔的表面粗糙度需控制在Ra0.2-0.8μm之间:Ra过低(<0.2μm)会导致内孔表面过于光滑,储油能力差,易出现干摩擦,加剧工件的磨损;Ra过高(>0.8μm)则会导致内孔表面凹凸不平,加剧活塞环、密封件等配合部件的磨损,增加泄漏风险。为实现合理的表面粗糙度,珩磨杆通过精确控制油石粒度、进给量、旋转速度与往复速度的比例,可形成深度5-15μm、角度20°-30°的均匀交叉网纹,这种网纹结构既能储存润滑油,降低摩擦系数,又能保证内孔表面的均匀性,提升工件的耐磨性和密封性。在发动机缸套加工中,合格的网纹结构可使发动机的使用寿命提升30%以上;在液压油缸加工中,合理的网纹结构可有效防止液压油泄漏,提升油缸的工作稳定性和使用寿命。温州恒温加工珩磨杆厂家直销
宁波伊弗迅机械有限公司汇集了大量的优秀人才,集企业奇思,创经济奇迹,一群有梦想有朝气的团队不断在前进的道路上开创新天地,绘画新蓝图,在浙江省等地区的机械及行业设备中始终保持良好的信誉,信奉着“争取每一个客户不容易,失去每一个用户很简单”的理念,市场是企业的方向,质量是企业的生命,在公司有效方针的领导下,全体上下,团结一致,共同进退,**协力把各方面工作做得更好,努力开创工作的新局面,公司的新高度,未来宁波伊弗迅机械供应和您一起奔向更美好的未来,即使现在有一点小小的成绩,也不足以骄傲,过去的种种都已成为昨日我们只有总结经验,才能继续上路,让我们一起点燃新的希望,放飞新的梦想!