商机详情 -
重庆真空热处理要求
真空淬火通过精确控制加热温度和冷却速率,可明显改善材料的微观组织结构。在高速钢淬火过程中,真空环境抑制了碳化物沿晶界析出,促进了马氏体组织的均匀形成,使材料硬度提升至62-65HRC,同时保持较高的冲击韧性。对于不锈钢材料,真空淬火可消除表面氧化层,避免氢脆现象,提升耐腐蚀性能。在钛合金加工中,真空环境防止了氮、氧等元素的渗入,避免了脆性相生成,使材料在保持强度高的同时具备优异的延展性。此外,真空淬火后的工件表面粗糙度可降低至Ra0.8μm以下,减少了后续抛光工序,降低了生产成本。真空淬火可用于石油机械金属零部件的强化处理。重庆真空热处理要求
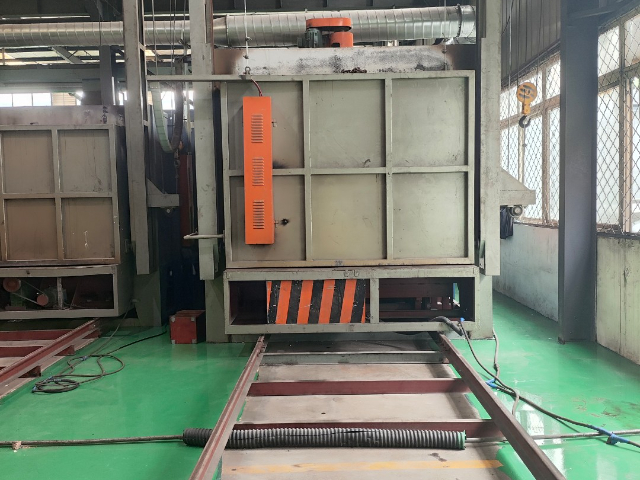
表面工程技术(如渗氮、渗碳、涂层)与真空淬火的复合强化是提升材料综合性能的重要途径,其关键是通过表面改性形成梯度结构,实现“表面高硬度+心部高韧性”的协同效应。在真空渗氮+淬火工艺中,工件首先在真空炉中加热至渗氮温度(500-550℃),通入氨气或氮氢混合气,通过离子轰击或化学反应在表面形成氮化物层(如ε相),随后快速冷却以固定渗层组织,之后获得表面硬度>1000HV、心部硬度40-50HRC的复合结构,明显提升耐磨性与抗咬合性能。真空渗碳+淬火工艺则通过控制碳势与淬火速率,在表面形成高碳马氏体层(硬度>60HRC),心部保持低碳马氏体或贝氏体组织(硬度35-45HRC),适用于齿轮、轴承等高负荷零件。此外,物理的气相沉积(PVD)或化学气相沉积(CVD)涂层与真空淬火的结合可进一步增强表面性能,例如在真空淬火后的模具表面沉积TiN或CrN涂层,可将耐磨性提升3-5倍,延长模具寿命。未来,随着纳米技术与复合材料科学的发展,真空淬火与表面工程技术的复合强化将向更精细、更多功能化方向发展,例如开发梯度涂层、自润滑涂层等,满足极端工况下的性能需求。北京不锈钢真空淬火必要性真空淬火为矿山机械耐磨件提供强化处理服务。
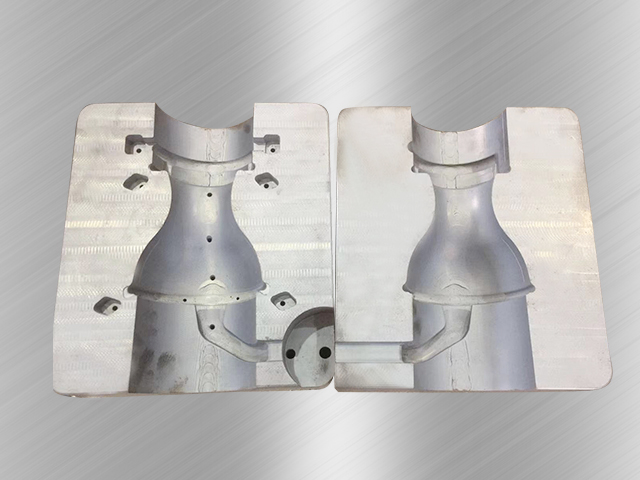
真空淬火工艺参数包括加热温度、保温时间、真空度、冷却速率等,需根据材料成分和性能需求准确调控。加热温度需高于材料的奥氏体化温度,但需避免过热导致晶粒粗化。保温时间需确保材料内部温度均匀,一般按工件有效厚度计算(1-2分钟/毫米)。真空度需控制在10⁻³-10⁻⁵Pa范围内,以彻底排除炉内气体。冷却速率需根据材料淬透性调整,高速钢可采用高压气淬(压力≥0.6MPa),而低碳合金钢则需采用油淬以确保硬度。此外,淬火转移时间(工件从加热区转移至冷却区的时间)需控制在15秒以内,以减少热损失导致的性能波动。
成都万可瑞特建立了完善的真空淬火工艺追溯体系,实现从订单接收、工艺设计、设备调试、加工过程到成品检测、交付的全流程质量可控。每一批真空淬火工件都有的订单编号,以此为线索建立完整的工艺档案,记录工件的材质、数量、尺寸、性能要求、工艺参数(加热温度、保温时间、真空度、冷却方式等)、设备编号、操作人员、检测数据等信息。在加工过程中,设备的运行参数实时记录,可随时查阅;检测数据详细记录在案,包括硬度值、金相组织分析结果、尺寸检测数据等,确保每一批工件的质量都可追溯。若客户对产品质量有疑问,可通过订单编号查询完整的工艺与检测记录,快速定位问题原因;同时,追溯体系也为工艺优化提供了数据支持,技术团队通过分析历史工艺数据,持续优化真空淬火工艺,提升服务质量。全流程的工艺追溯体系,体现了公司“质量为先”的经营原则,让客户对真空淬火服务的质量更加放心。真空淬火可提升航天领域金属零部件的力学性能。
除了常规的硬度检测与金相分析,成都万可瑞特还为真空淬火工件提供无损检测服务,保障工件的内部质量。无损检测主要针对工件内部可能存在的裂纹、气孔、夹杂等缺陷,采用磁粉检测、渗透检测、超声波检测等方法,在不损伤工件的前提下,精细检测工件内部与表面的缺陷。对于航天、航空、、核电等领域的关键工件,无损检测是必不可少的质量保障环节,能够有效避免因内部缺陷导致的工件在使用过程中失效,保障设备运行安全。公司的检测团队具备专业的无损检测资质与丰富的经验,能够根据工件的材质、结构与性能要求,选择合适的无损检测方法,制定详细的检测方案;检测设备先进,检测精度高,能够发现微小的内部缺陷。无损检测结果会作为工件质量评估的重要依据,只有通过无损检测的工件才能交付客户,进一步提升了真空淬火服务的质量可靠性。真空淬火可优化金属工件的综合机械使用性能。贵州工具钢真空淬火过程
成都万可瑞特提供专业真空淬火加工服务,适配多行业金属处理。重庆真空热处理要求
真空淬火常与表面改性技术(如渗碳、渗氮、离子注入)结合使用,形成复合强化层,明显提升材料综合性能。例如,在真空渗碳工艺中,材料在真空环境下加热至900-950℃,通入丙烷等碳氢化合物气体,通过分解产生活性碳原子渗入表面,形成0.5-1.2mm的渗碳层,淬火后表面硬度可达58-62HRC,心部保持韧性。真空渗氮工艺则通过辉光放电产生氮离子轰击工件表面,形成厚度0.1-0.3mm的氮化层,硬度提升至1000-1200HV,明显提升耐磨性和抗咬合性能。复合工艺的应用使材料在保持强度高的同时,具备优异的表面性能,延长了使用寿命。重庆真空热处理要求