-

 北京EPS自动化设备
发布时间:2026.08.16
这些因素直接影响设备的长期使用成本与投资回报,是高性价比选型的重要补充。(一)设备稳定性:优先选择成熟结构与质量部件设备稳定性直接影响生产连续性与维护成本。选择时需关注设备结构设计(如工具钢结...
-
 广东EPS全自动连续切割机
发布时间:2026.08.15
若发现传送带存在撕裂、老化等问题需及时更换。链条传动部位需每周进行润滑保养,选用与设备匹配的润滑油,均匀涂抹于链条连接处,减少传动过程中的摩擦阻力,同时清理链条缝隙中的粉尘杂物,防止出现卡滞现...
-
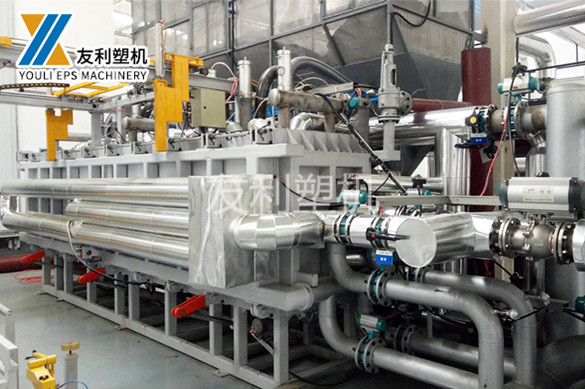 甘肃EPS装饰线条设备
发布时间:2026.08.13
若发现传送带存在撕裂、老化等问题需及时更换。链条传动部位需每周进行润滑保养,选用与设备匹配的润滑油,均匀涂抹于链条连接处,减少传动过程中的摩擦阻力,同时清理链条缝隙中的粉尘杂物,防止出现卡滞现...
-
 甘肃EPS全自动连续切割机
发布时间:2026.08.12
100-200mm)板材,单次切割深度宜控制在50-70mm;机械刀片切割时则控制在40-60mm,既能保证切割效率,又能避免因深度过大导致切割面不平整或材料变形,适用于建筑外墙保温板的标准尺...
-
 辽宁EPS隔音板数控切割机
发布时间:2026.08.09
传统间歇式切割机难以满足包装缓冲材料规模化定制生产的需求,而EPS连续切割机凭借三维多向切割能力与**连续作业模式,可快速精细地切割出各种异形缓冲内衬。例如,在电子产品包装生产中,设备可根据手...
-
 宁夏EPS自动料仓控制系统
发布时间:2026.08.08
也提升了作业环境质量,保障了员工的身体**。(五)操作维护便捷:降低门槛,提升管理效率传统间歇式切割机的操作与维护对人员技能要求较高,需要操作人员熟练掌握切割参数调整、**校准等技能,且设备维...
-
 烟台EPS发泡机
发布时间:2026.08.06
二)切割过程的连续化与精细化控制切割环节的一体化是“连续作业”与“精细控制”的协同。连续输送平台将EPS块匀速输送至切割工位,定位校准装置实时检测原料位置,数据反馈至PLC系统,系统自动调整输...
-
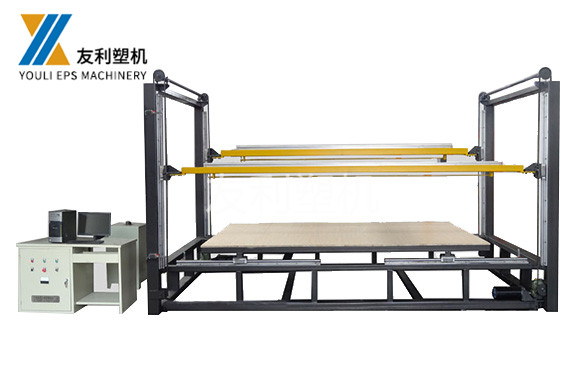 聊城EPS泡沫设备
发布时间:2026.08.05
二、一体化作业实现路径:从原料到成品的全流程协同全自动EPS连续切割机生产线的一体化作业在于“流程无缝衔接、数据实时驱动、设备协同联动”,通过五大关键技术环节,实现从原料上料至成品入库的无人化...
-
 江苏EPS打板机
发布时间:2026.08.03
这些因素直接影响设备的长期使用成本与投资回报,是高性价比选型的重要补充。(一)设备稳定性:优先选择成熟结构与质量部件设备稳定性直接影响生产连续性与维护成本。选择时需关注设备结构设计(如工具钢结...
-
 河北EPS全自动连续切割设备
发布时间:2026.08.02
如防火EPS、度EPS)密度更高、质地更坚硬,对切割功率和切割方式提出更高要求。此外,加工材料的大规格(如常见的4000×1300×1300mm或6000×1500×1500mm块料)决定了设...
-
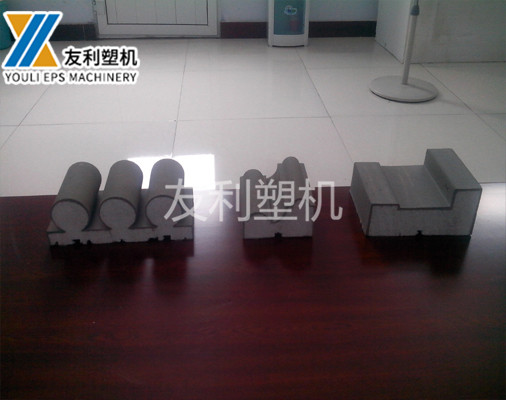 新疆EPS机械
发布时间:2026.07.31
100-200mm)板材,单次切割深度宜控制在50-70mm;机械刀片切割时则控制在40-60mm,既能保证切割效率,又能避免因深度过大导致切割面不平整或材料变形,适用于建筑外墙保温板的标准尺...
-
 安徽EPS机械
发布时间:2026.07.30
通过深度学习算法可快速识别成品表面的裂纹、凹陷、变形、尺寸偏差等缺陷,检测精度可达,检测速度与生产线节拍同步(高可达60件/分钟);物理性能检测单元可抽样检测成品的密度、抗压强度等指标,数据实...
-
 陕西EPS苯板设备
发布时间:2026.07.29
但在切割力作用下易发生局部凹陷或变形,尤其在热切割过程中,热量扩散速度快,易出现切割面熔融不充分或过度收缩的问题。中密度EPS板材(发泡倍率30-50倍,密度20-35kg/m³)内部气泡大小...
-
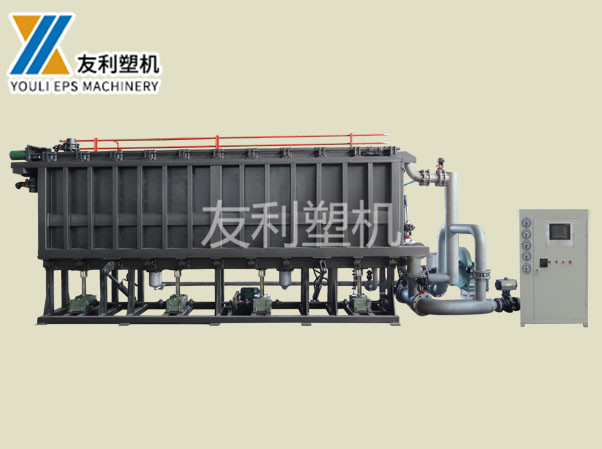 日照EPS板材成型机
发布时间:2026.07.29
定期检查电热丝、传感器、输送滚筒等易损部件,确保生产线稳定运行。四、结语全自动EPS连续切割机生产线通过“原料处理-切割-成品后处理-智能控制”的模块化配置,实现了从原料上料至成品入库的全流程...
-
西藏EPS连续切割机
发布时间:2026.07.28
100-200mm)板材,单次切割深度宜控制在50-70mm;机械刀片切割时则控制在40-60mm,既能保证切割效率,又能避免因深度过大导致切割面不平整或材料变形,适用于建筑外墙保温板的标准尺...
-
 安徽EPS立式板机
发布时间:2026.07.28
若发现传送带存在撕裂、老化等问题需及时更换。链条传动部位需每周进行润滑保养,选用与设备匹配的润滑油,均匀涂抹于链条连接处,减少传动过程中的摩擦阻力,同时清理链条缝隙中的粉尘杂物,防止出现卡滞现...
-
 威海EPS线条厂家
发布时间:2026.07.27
设备通过链条传动带动EPS板材按预设速度匀速移动,切割**保持连续运动状态,同时可通过水平、垂直及块状切割系统实现三维多向切割,无需频繁启停与复位。这种作业模式的本质差异,决定了两者在生产效率...
-
 黑龙江EPS板材设备
发布时间:2026.07.27
若发现切割面出现毛边、拉丝或切割不平整等情况,说明刃口已磨损,需及时进行修磨或更换,修磨时需保持刀片原有的几何形状,确保刃口粗糙度Ra≤μm,减少切割过程中的摩擦系数。张力调节装置需根据切割材...
-
 德州EPS间歇预发机
发布时间:2026.07.26
通常控制在,采用柔性定位块减少局部压力集中。中密度板材定位压力可调整为,确保板材在切割过程中不发生位移。高密度板材刚性强,需提高定位压力至,避免切割过程中因振动导致板材偏移,但需确保定位面平整...
-
陕西EPS数控切割机
发布时间:2026.07.26
半自动设备则需人工辅助完成部分操作(如手动调丝、人工排料),价格适中,适合日产能100-300m³的中型企业。手动设备操作繁琐,生产效率低,但价格低廉,适合小型作坊或零星加工需求。需注意的是,...
-
 贵州EPS板材成型机
发布时间:2026.07.25
设备通过链条传动带动EPS板材按预设速度匀速移动,切割**保持连续运动状态,同时可通过水平、垂直及块状切割系统实现三维多向切割,无需频繁启停与复位。这种作业模式的本质差异,决定了两者在生产效率...
-
 吉林EPS隔音板数控切割机
发布时间:2026.07.25
需通过多次进给逐步达到目标厚度,避免因单次深度过大导致刀片受力不均而损坏,同时减少材料因切削力过大产生的裂纹。此外,刀片的锋利度也会影响切割深度的选择,钝刀片需减小单次切割深度,避免出现切削不...
-
 滨州EPS打板机
发布时间:2026.07.24
需通过多次进给逐步达到目标厚度,避免因单次深度过大导致刀片受力不均而损坏,同时减少材料因切削力过大产生的裂纹。此外,刀片的锋利度也会影响切割深度的选择,钝刀片需减小单次切割深度,避免出现切削不...
-
山西EPS机械
发布时间:2026.07.24
产品质量标准直接锁定了切割精度的低阈值,是后续权衡功率与自动化程度的重要依据。若产品精度要求较低,却选择高精度CNC控制系统,会造成功能冗余;若精度要求严苛,却选用普通手动调丝设备,则会导致废...
-
 黑龙江EPS自动化设备
发布时间:2026.07.23
测试急停按钮、安全围栏等安全装置的响应灵敏度,确保设备具备可靠的安全防护功能。定期检查电机运行状态,运行过程中是否存在异响,检测电机温升情况,若出现过热现象,需排查是否存在负载过大或绕组短路问...
-
内蒙古EPS自动化设备
发布时间:2026.07.23
智能运维系统通过振动/温度传感器采集的数据,结合傅里叶变换分析,提前预判设备故障,自动生成维护工单推送至维修人员移动端,实现预测性维护,降低设备停机率30%以上。此外,系统可根据历史生产数据,...
-
 辽宁EPS线条
发布时间:2026.07.22
围绕能量供给、运动速度及切削深度三大维度展开。二、连续切割机切割参数的调整策略连续切割机的切割参数包括切割速度、切割能量(热丝切割为电压/温度,机械切割为切削力度)及切割深度,三者相互关联、相...
-
 贵州EPS数控切割机
发布时间:2026.07.22
测试急停按钮、安全围栏等安全装置的响应灵敏度,确保设备具备可靠的安全防护功能。定期检查电机运行状态,运行过程中是否存在异响,检测电机温升情况,若出现过热现象,需排查是否存在负载过大或绕组短路问...
-
 福建EPS线条厂家
发布时间:2026.07.21
半自动设备则需人工辅助完成部分操作(如手动调丝、人工排料),价格适中,适合日产能100-300m³的中型企业。手动设备操作繁琐,生产效率低,但价格低廉,适合小型作坊或零星加工需求。需注意的是,...
-
 浙江EPS线条
发布时间:2026.07.21
例如切割线卡顿可能由传动部件磨损、电气系统故障或工艺参数不合理导致,引导操作人员根据故障现象精细排查原因。建立严格的操作规范,明确设备启动、运行、停机的操作流程,严禁违规操作。例如,设备运行过...