新闻中心 - 上海茜萌喷涂科技有限公司
-
 浦东新区超音速轴修复报价
焊丝的制作角钢三角槽表面用刮刀锉刀及砂布进行除锈清理渣滓工作,然后用**溶液彻底清洗,避免污染焊丝然后将制作焊丝的巴氏合金材料用氧一乙炔加热融化均匀地流入角钢槽熔制形成焊丝后,将焊丝取出,用刮刀将表面...
发布时间:2024.07.05 -
 嘉定区电弧轴修复报价
针对大型精密锻造压力机轴承位磨损的修复,以实现在线直接修复,其采取的修复工艺为工装修复工艺。同时也可以离线机加工修复,米聚合物材料具有车铣刨磨机加工的特性,修复过程中不会产生高温及应力集中,不会对轴的...
-
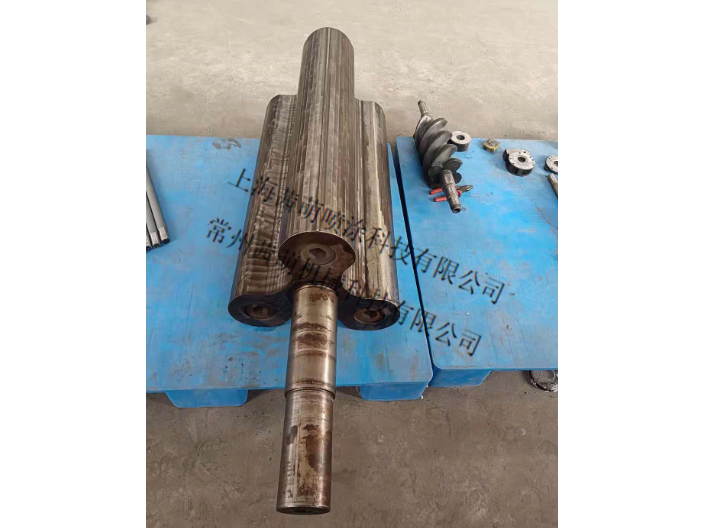 安徽 碳化钨轴修复材料
7)空试工装后,确定工装完全合格的前提下,开始进行下一步的修复工作;8)表面处理:使用氧气乙炔对轴承位表面进行烤油处理,直至无火花四溅为止,然后使用磨光机将轴承位表面氧化层打磨干净,露出金属原色;9)...
-
杨浦区绝缘轴修复工艺
3)齿面磨损引起左右两侧齿形有***不同时,应更换。4)齿形均匀磨损,按公法线长度测量,误差数大于下列数值时,应更换。主传动齿轮0.10mm进给齿轮0.15mm辅助齿轮0.20mm5)齿面有严重凹痕进...
-
 松江区超音速热喷涂粉末
热喷涂技术在石油化工中应用:接箍表面上喷焊镍基合金涂层,目前,超过80%的油井需要有杆泵的偏磨中,有90%的偏磨发生在接箍上。止因此造成的作业费用、材料费用、作业占产等直接损失每年据估计高达30亿元人...
-
 虹口区 碳化钨热喷涂厂商
若换新轴不只费用大,且制造周期长,满足不了维修的时间要求,采用氧乙炔火焰线材喷涂方法很快便将2轴修复好,经装机使用,效果良好。热喷涂技术在是石油化工中应用:机械密封采用在金属基体上喷涂复合陶瓷和金属碳...
-
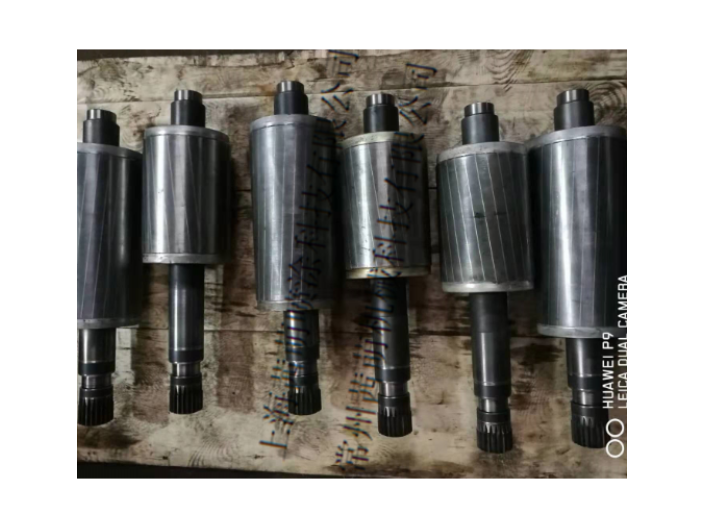 泰州超音速轴修复施工
蜗轮与蜗杆1、蜗轮、蜗杆的齿面表面粗糙度值大于Ra3.2μm的应更换2、蜗轮、蜗杆的接触偏移,其接触面积少于下列数值应更换:7级精度长度上65%高度上60%8级精度长度上50%高度上50%3、蜗轮或蜗...