标签列表 - 成都工具研究所有限公司
-
 厦门重型切削切削刀具采购
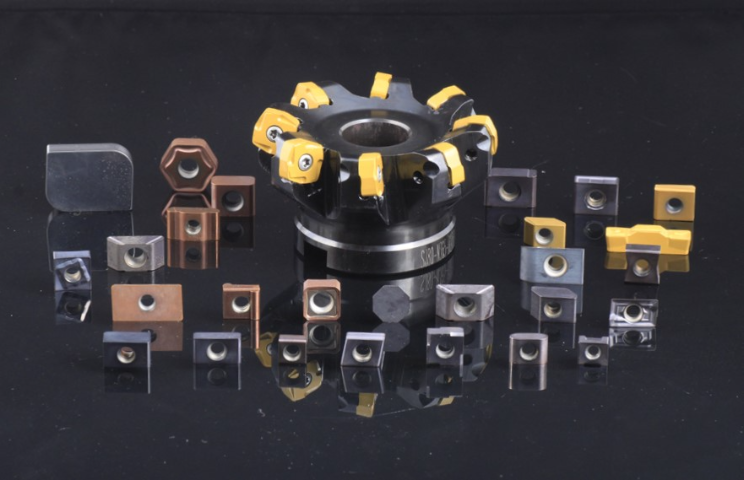
非标切削刀具能精确适配特殊加工需求。常规标准刀具难以满足具有独特结构、特殊材料或特定精度要求的加工场景,易出现切削效率低或质量不达标等问题。非标切削刀具可根据工件的具体特征进行针对性设计,如定制刃口角度适应特殊材料的切削特性,优化刀具几何参数匹配工件的独特结构,使刀具与加工需求形成精确匹配。这种适配性避免了标准刀具“以大代小”或“勉强适用”导致的加工局限,确保在特殊加工场景下仍能保持稳定的切削性能,为非常规零件的加工提供可行解决方案,拓宽了机械加工的应用范围。先进材料结合精密工艺,赋予刀具高精度与超长使用寿命。厦门重型切削切削刀具采购数控切削刀具能提高刀具更换的效率与便捷性。刀具更换是数控加...
发布时间:2026.08.09 -
 东莞齿轮刀片
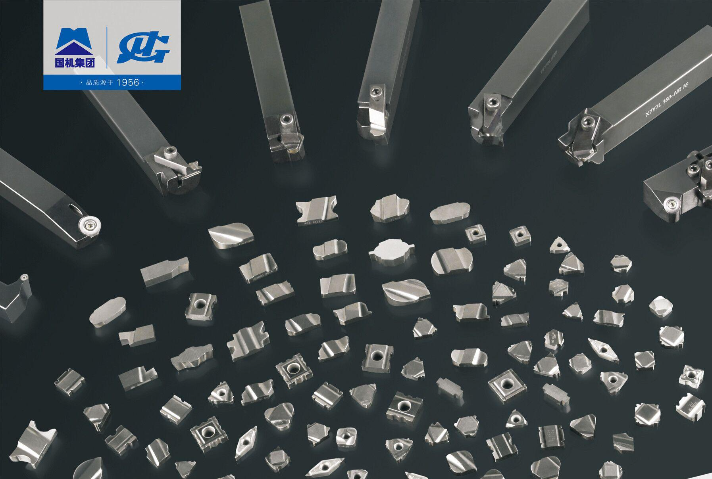
成都工具研究所的轴承刀具有多种规格和型号可选,适用于不同加工需求,为客户提供了更多的选择空间。刀具材料为特殊研发,具有较长的使用寿命,减少了更换刀具的频率,适合对产品质量有一定要求的企业。金属陶瓷轴承刀具适用于各种材料的加工,工研所的刀具耐磨性好,能够保持刀具的长期稳定性,减少了刀具的更换次数和生产停机时间。因此加工过程中具有高效率的优势,能够提高生产效率,降低生产成本。工研所的金属陶瓷轴承刀具的生产采用先进的工艺和技术,质量稳定可靠,深受广大用户的信赖与好评。刀具硬度高,能够有效地抵抗切削力和磨损,保持长时间的使用寿命,有良好的切削性能,能够实现高效率、高精度的加工,提高产品的质量和生产效率...
-
 华南电梯轮槽切削刀具采购
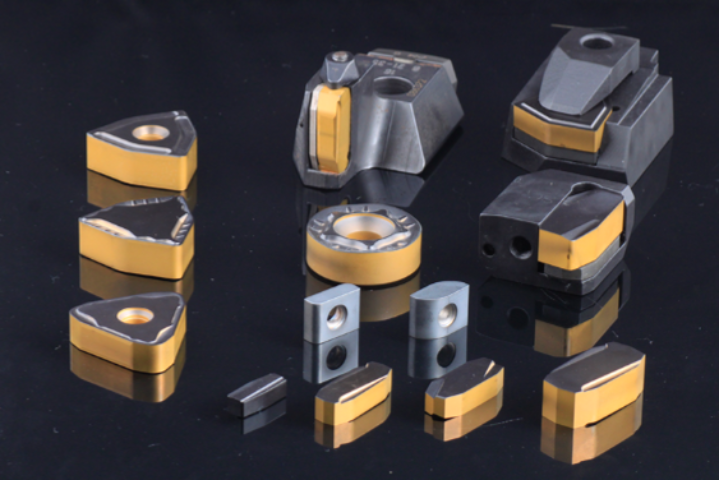
工研所的金属陶瓷轴承刀具是一种高性能的刀具,广泛应用于轴承套圈的加工。它采用金属陶瓷材料制成,具有优异的耐磨性和耐腐蚀性,能够在高速加工中保持稳定的性能。刀具具有高硬度,能够有效地抵抗切削力和磨损,保持长时间的使用寿命。金属陶瓷轴承刀具的硬度高,能够有效地抵抗切削力和磨损,保持长时间的使用寿命,有良好的切削性能,能够实现高效率、高精度的加工,提高产品的质量和生产效率。刀具具有精细的刀具几何形状和优良的表面质量,能够保证加工件的精度和表面光洁度。加工过程中合理润滑可降低刀具磨损并抑制热量积聚。华南电梯轮槽切削刀具采购工研所的通用螺纹刀具产品主要针对不锈钢提供高效精密加工,同时也适用于碳钢和铸铁的...
-
 江苏可转位螺纹车削刀具
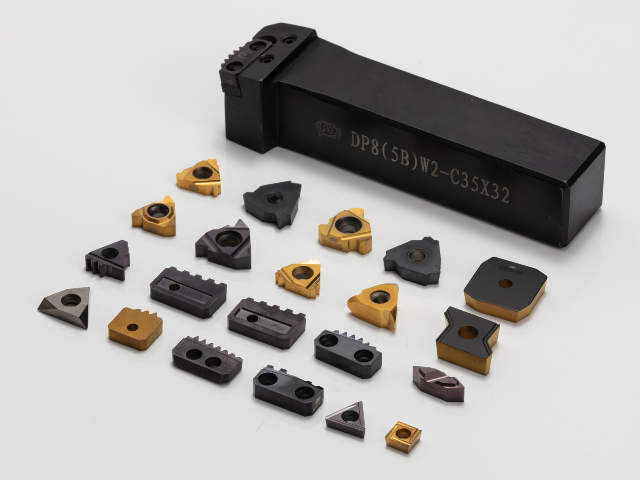
成都工具研究所的螺纹刀具采用先进的刀具材料和加工工艺,确保切削过程更加稳定,提高了工作效率。我们的螺纹刀具具有高精度和稳定的加工性能,适用于各类精密加工领域,为客户提供品质的加工服务。通用螺纹刀具涵盖ISO(UN、UNC、UNF)、API、55°60°截面顶型、BSPT、NPT、惠氏55°(BSW、BSF、BSP)、TR、(ST)ACME等标准扣型。基体采用亚细晶粒制备的具有良好的韧性和耐磨性的材质,搭配采用磁控溅射技术沉积出具有极度光滑表面的TiAlN涂层,具有硬度高、氧化温度高、热硬性好、附着力强、摩擦系数小、导热率低等优良特性,这些特性也使其成为通用性较强的涂层,满足铸铁及不锈钢等普遍的...
-
 剥皮刀哪家好
工研所针对焊管作业线中的铣边加工,进行专门的刀具材料牌号开发,极大提升了基体材料的红硬性以及耐磨性,极大降低了铣边刀在高温铣削过程中,板边产生毛刺、粗糙度、尺寸超差等现象,在产品寿命提升上取得重大突破,寿命达到进口对标产品的100%。针对毛***中**市场做差异化设计,以满足不同类型焊管毛刺加工,开发出性价比更高的硬质合金基体,再通过优化产品结构降低了30%以上产品成本,同时针对客户的不同需求开发出NBGD以及内壁刮刀DF系列产品,前者应用于大壁厚焊管内毛刺加工,后者应用于高韧性材质焊管内毛刺加工,都取得了良好的效果。根据焊管平头倒棱的加工特性,针对不同材质焊管,平头倒棱刀具开发了专门的的硬质...
-
 华南齿轮铣刀供应
重型切削刀具能延长连续作业的时间周期。重型零件加工往往需要长时间连续切削,普通刀具因耐磨性不足或散热性能差,易在连续作业中出现过度磨损,需频繁停机更换,影响生产连续性。重型切削刀具采用高耐磨性的涂层材料和优化的散热结构,刃部可在长时间大负荷切削中保持锋利,同时良好的导热性将切削热带离刃口区域,减少热损伤导致的磨损加速。这种长效性减少了中途换刀的次数和时间,延长了单次连续作业的周期,降低了因换刀导致的生产中断,使重型加工设备的产能得到充分发挥,提升整体生产效率。为确保有效切削,刀具硬度必须明显高于被加工材料的硬度。华南齿轮铣刀供应成都工具研究所的螺纹刀具采用先进的刀具材料和加工工艺,确保切削过...
-
上海碳化钨刀具
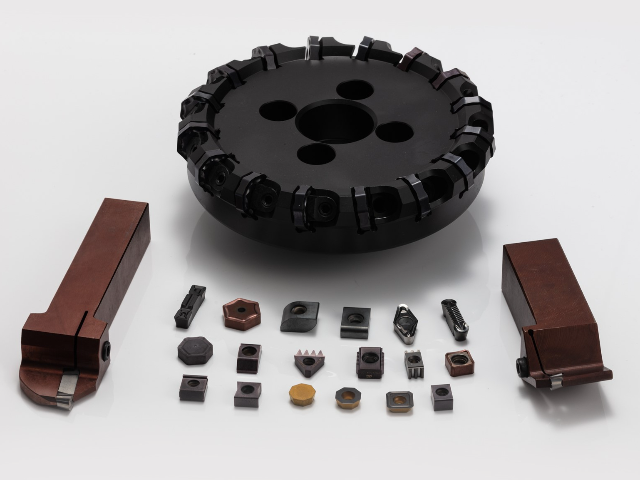
铁路是工业化的代表性成果,也是现代化的重要标识,更是一个国家工业化水平的重要体现。从蒸汽机车到飞驰在祖国广袤大地上的“复兴号”,中国铁路的发展变迁是中国工业发展壮大的缩影。成都工研所提供轨道行业全套加工方案,涵盖车轴、车轮、钢轨、道岔加工等。轨道加工系列刀具包括钢轨铣磨刀片刀盘全方案、轮毂刀RCMX25/32系列、修轮刀LNMX19系列、车轮钢坯、钢轨切断、火车轮轴加工GY32系列、道岔加工系列刀具钢轨、钻孔加工刀具刀杆、深孔加工刀具。工研所自主研发的钢轨铣削刀盘和刀片,打破国外垄断,在南京地铁、西安地铁、深圳地铁完成了大量钢轨铣磨工作。切削过程中切削噪音小,无明显振动冲击,轨面切痕连续均匀。...
-
天津硬质合金刀片采购
工研所的通用螺纹刀具是一种高性能的刀具,具有多项优势。该产品采用质量材料制造,具有高硬度和耐磨性,能够在高速加工条件下保持稳定的性能;具有精确的刀具几何形状,可以保证螺纹加工的精度和表面质量;具有良好的切削性能,可以提高加工效率。通用螺纹刀具应用于各种金属材料的螺纹加工,适用于多种加工场景,包括机械制造、汽车制造等行业,是一款品质、高性能的刀具,具有优良的加工效果和广泛的应用前景。螺纹车刀涵盖各种螺纹型式,包括局部剖面60°/55°截顶形螺纹、ISO、UN、W、BSPT、ACME、STACME、NPT、TR等,其刀具精度和切削性能已达国际同类产品水平,产品适用于不锈钢、铸铁、铸钢、**度钢及有...
-
 四川切断刀供应
抢钻因蕞初应用于抢管制造而得名,是一种有效的深孔加工刀具,其可加工材料范围很广,可以满足从玻璃纤维、特氟龙等塑料到铸铁、碳钢、铜、铝合金、合金钢、强度高的合金的深孔加工,被广泛应用于汽车工业、航天工业、结构建筑工业、医疗器材工业、模具/刀具/治具工业及油压、空压工业等领域。工研所的机夹抢钻产品是以抢头结构形式不同与传统的合金抢钻区分的,机夹抢钻相较于合金抢钻有众多优势,刀具无需重磨,更换刀片和导向块即可,减少生产时间成本;刀片和导向块兼容多规格,刀具管理方便;切屑细小,排屑更稳定流畅;加工高效,相比焊接合金抢钻进给量可提高2-3倍;多种刀片牌号可满足不同材料的加工;特殊结构设计可加工交叉孔,盲...
-
轴承切削刀具哪家好
成都工具研究所生产销售的各类可转位螺纹刀片,可以用在国外同类产品的刀杆上,其精度及切削性能已达到国际同类产品水平。该刀具是加工不锈钢、铸铁、铸钢、强度高的钢及有色金属等材料的高效精密螺纹刀具。其销售的主要品种有:公制螺纹刀片(M)、统一螺纹刀片(UN)、惠氏螺纹刀片(W)、英国管螺纹刀片(BSPT)、美国管螺纹刀片(NPT)、局部剖面60度截顶形螺纹刀片、局部剖面55度截顶形螺纹刀片,公制梯形螺纹刀片(TR)、美制梯形(爱克母)螺纹刀片(ACME)美制矮牙梯形(爱克母)螺纹刀片(STACME)、公制锯齿形螺纹刀(3°/30°)(B)、美制锯齿形螺纹刀片(7°/45°)(ABUTT)、英制锯齿形...
-
苏州硬质合金刀片
剥皮刀与普通车削加工相比,效率提高10倍以上。工研所提供的剥皮刀可加工Φ6~Φ400mm以上的线材或棒材,以加工普通碳钢、各类合金钢、不锈钢为主。加工大尺寸工件,余量较大时,会用复合刀座,前面加圆形刀片粗剥,极大提升加工效率。2.剥皮加工是高效的材料外圆加工方式。成都工研长期致力于向各类材质的银亮材生产商提供高效专业的切削工具,产品涵盖Φ6~Φ400mm线材、棒材和管材的外圆剥皮,以及Φ35~Φ300mm液压油缸的内剥皮,我们不断进取,持续升级完善相关产品,以满足您的期望和需求。成都工具所的精密切削刀具适用于铸铁、钢件及有色金属加工。苏州硬质合金刀片非标切削刀具能优化对特殊材料的切削适配性。特...
-
 上海PCD切削刀具
工研所的通用螺纹刀具是一种高性能的刀具,具有多项优势。该产品采用质量材料制造,具有高硬度和耐磨性,能够在高速加工条件下保持稳定的性能;具有精确的刀具几何形状,可以保证螺纹加工的精度和表面质量;具有良好的切削性能,可以提高加工效率。通用螺纹刀具应用于各种金属材料的螺纹加工,适用于多种加工场景,包括机械制造、汽车制造等行业,是一款品质、高性能的刀具,具有优良的加工效果和广泛的应用前景。螺纹车刀涵盖各种螺纹型式,包括局部剖面60°/55°截顶形螺纹、ISO、UN、W、BSPT、ACME、STACME、NPT、TR等,其刀具精度和切削性能已达国际同类产品水平,产品适用于不锈钢、铸铁、铸钢、**度钢及有...
-
钢管外圆刀解决方案
重型切削刀具可适应复杂工况下的多样化切削需求。重型零件的结构往往复杂多样,包含台阶、凹槽、斜面等不同特征,且加工环境可能存在粉尘、油污等干扰因素,普通刀具的适应性有限。重型切削刀具通过系列化设计覆盖不同的切削场景,针对不同结构特征配备刃部形状,同时采用防污防锈的表面处理技术,抵御恶劣环境的影响。这种适应性可满足重型零件多样化的切削需求,无需频繁更换刀具类型即可完成多种特征的加工,减少换刀调整时间,提升工艺灵活性,确保在复杂工况下仍能保持稳定的切削性能和加工质量。切削刀具定制是依据客户需求进行设计与制造的过程。钢管外圆刀解决方案工研所的通用螺纹刀具产品主要针对不锈钢提供高效精密加工,同时也适用...
-
非标成型铣刀多少钱
抢钻因蕞初应用于抢管制造而得名,是一种有效的深孔加工刀具,其可加工材料范围很广,可以满足从玻璃纤维、特氟龙等塑料到铸铁、碳钢、铜、铝合金、合金钢、强度高的合金的深孔加工,被广泛应用于汽车工业、航天工业、结构建筑工业、医疗器材工业、模具/刀具/治具工业及油压、空压工业等领域。工研所的机夹抢钻产品是以抢头结构形式不同与传统的合金抢钻区分的,机夹抢钻相较于合金抢钻有众多优势,刀具无需重磨,更换刀片和导向块即可,减少生产时间成本;刀片和导向块兼容多规格,刀具管理方便;切屑细小,排屑更稳定流畅;加工高效,相比焊接合金抢钻进给量可提高2-3倍;多种刀片牌号可满足不同材料的加工;特殊结构设计可加工交叉孔,盲...
-
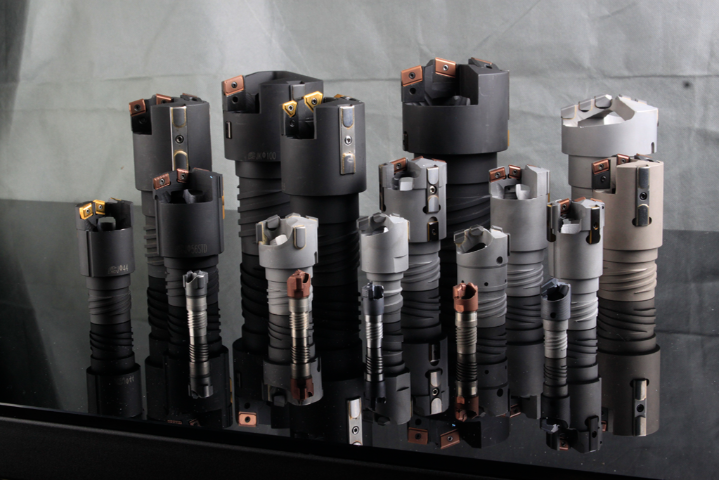 可换头铣刀厂家
工研所的汽车铝合金轮毂加工刀具可用于汽车铝合金轮毂内轮辋,外轮辋,镜面粗加工及PCD精加工。铝合金车轮行业,是集资金、劳动力、技术密集于一身的行业,制造技术跨度比较大,工艺控制有一定的难度,随着电动汽车的快速发展,我国的高质量铝合金轮毂产业得到了快速发展。铝合金刀具产品质量性能是集材料、加工、涂层技术综合的体现,因此国内市场仍被伊斯卡、森拉天时等国外诸强所占据。成都工具研究所以自主研发的材料与为基础,利用现有的槽刀机设备,优化加工工艺,研发出汽车铝合金轮毂加工刀具,性能基本达到国际先进水平。开发的系列产品获得广泛应用,用于铝合金轮毂的加工,打破了国外高级铝合金刀具在我国交通关键零部件加工中的垄...
-
浙江地质扣刀具供应
成都工具研究所有限公司CVD涂层中心是国内**早开展CVD涂层装备及工艺自主研发的机构,早于20世纪80年***发出国内**具有自主产权的用于硬质合金刀具的CTI-280A型热壁式CVD涂层装备,并开发了相应的涂层工艺。近5年,CVD涂层中心通过对基础理论的潜心研究及对涂层工艺的不断研发及优化,开发出03M及05Y/D两个全新CVD涂层牌号,同时通过装备引进,解决了制约已久的服务产能问题。车、铣、钻一体通用牌号CVD-03M:**结构MT-TiCN+Al2O3,设计厚度9μm,运用晶界工程理论,通过对Al2O3晶界网络的优化,大幅提升其抗裂纹扩展能力,同时结合细晶技术,使Al2O3平均颗粒尺寸...
-
 机床刀片选购
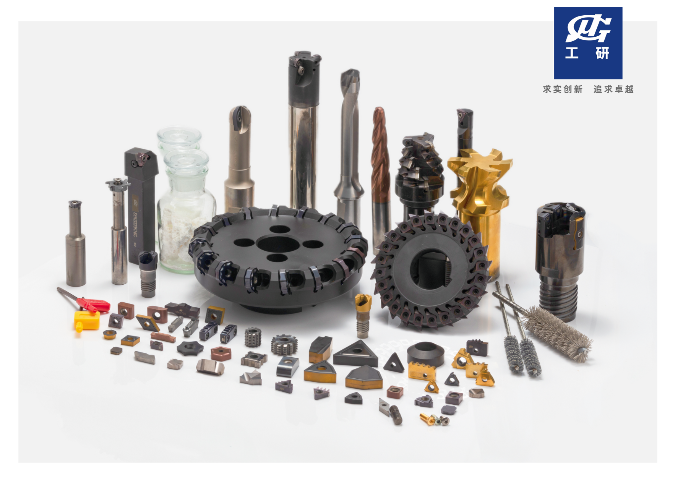
工研所致力于研发高精度、高效率的加工刀具,不断进行创新研究,引入先进的技术和工艺,推出具有竞争力的新产品,工研所具有丰富的经验和技术积累,能够提供符合客户需求的定制解决方案,满足市场需求。工研所的加工刀具经过严格的质量控制和测试,确保产品质量稳定可靠,提高加工精度和效率。产品在性能和价格上具有竞争优势,能够为客户提供高性价比的加工刀具解决方案。公司注重客户服务,提供及时、周到的售前售后服务,为客户提供系统的支持和帮助。工程师能够为客户提供专业的技术支持和咨询服务,解决加工中遇到的问题。产品经过长期验证,具有良好的稳定性和可靠性,能够满足客户对加工刀具的高要求。刀具具有较长的使用寿命,能够降低使...
-
 上海硬质合金刀具采购
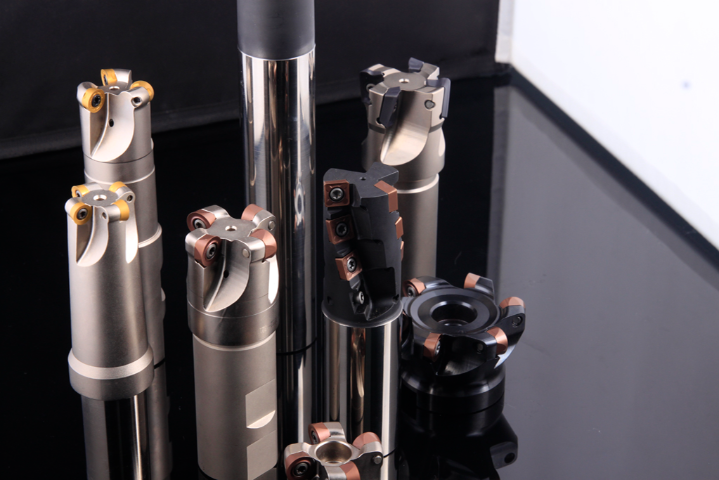
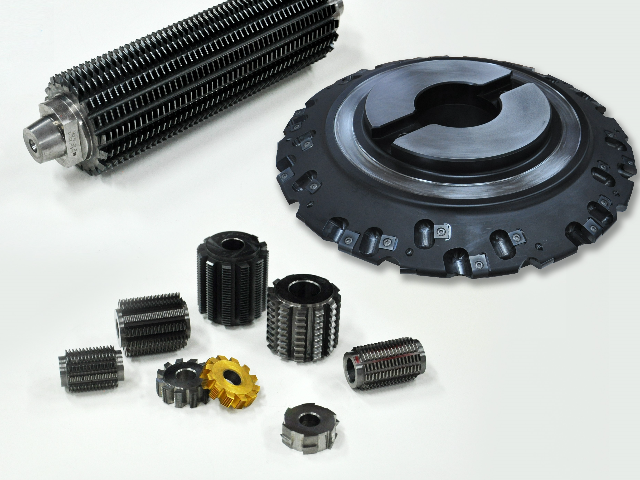
工研所凭借其丰富经验和专业技术为齿轮相关行业的供应做出贡献,齿轮刀具致力于提供模数范围M0.1-M50的齿轮加工整体解决方案。M0.1-M1的整体硬质合金小模数滚刀精度等级一般为AAA,加工6级精度的齿轮,应用于汽车行业、智能传动、汽车仪器仪表等,可加工渐开线齿轮、花键、涡轮、蜗杆、同步带轮、摆线等类型齿轮专门滚刀;M1-M3的硬质合金中模数滚刀精度等级一般分为AAA、AA,分别加工6、7级精度的齿轮,可应用于汽车行业、人工智能、能源行业、非标齿轮产品;M6-M36机夹盘铣刀、机夹滚刀合理布局、提高加工效率,可设计斜孔,齿轮精度比较高可达7级,应用于能源、船舶、工程机械等行业,快速实现刀具全齿...
-
华南齿轮加工刀片
面向焊管作业线中的铣边加工,工研所专门开发了高红硬性与耐磨性的硬质合金刀具材料,减少板边毛刺、粗糙度超标及尺寸偏差等问题,刀具寿命达到进口对标产品的100%。针对中低端市场,通过差异化设计推出高性价比基体,结构优化使成本降低30%以上,并开发NBGD系列(用于大壁厚焊管内毛刺)与DF内壁刮刀(用于高韧性材质焊管)。此外,针对平头倒棱工艺,为不同材质焊管定制硬质合金基体,并匹配CVD/PVD涂层,赋予刀具优异的耐磨性与抗冲击能力,支撑焊管高效精密加工。为实现高效切削,刀具选择应结合被加工材料的特性。华南齿轮加工刀片常规铣削方面,寿命超过日本某常见PVD涂层品牌,在部分材料的钻削方面已超过国外某*...
-
 厦门铣边刀供应
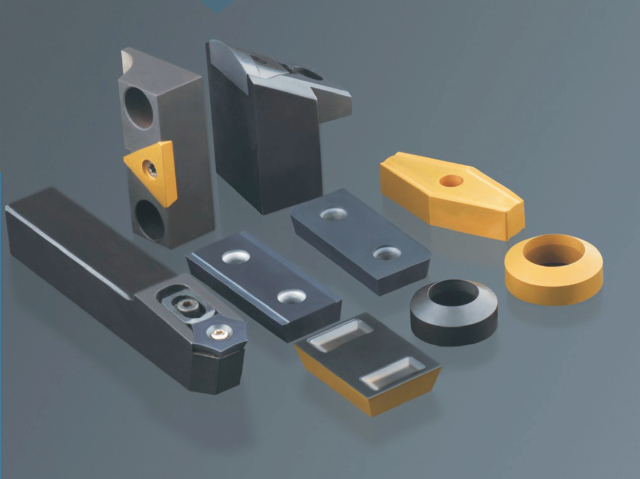
剥皮刀与普通车削加工相比,效率提高10倍以上。工研所提供的剥皮刀可加工Φ6~Φ400mm以上的线材或棒材,以加工普通碳钢、各类合金钢、不锈钢为主。加工大尺寸工件,余量较大时,会用复合刀座,前面加圆形刀片粗剥,极大提升加工效率。2.剥皮加工是高效的材料外圆加工方式。成都工研长期致力于向各类材质的银亮材生产商提供高效专业的切削工具,产品涵盖Φ6~Φ400mm线材、棒材和管材的外圆剥皮,以及Φ35~Φ300mm液压油缸的内剥皮,我们不断进取,持续升级完善相关产品,以满足您的期望和需求。定制切削刀具可以根据加工件的硬度来选择合适的刀具材料和刀具涂层。厦门铣边刀供应重型切削刀具能延长连续作业的时间周期。...
-
焊管加工刀片厂家推荐
面向焊管作业线中的铣边加工,工研所专门开发了高红硬性与耐磨性的硬质合金刀具材料,减少板边毛刺、粗糙度超标及尺寸偏差等问题,刀具寿命达到进口对标产品的100%。针对中低端市场,通过差异化设计推出高性价比基体,结构优化使成本降低30%以上,并开发NBGD系列(用于大壁厚焊管内毛刺)与DF内壁刮刀(用于高韧性材质焊管)。此外,针对平头倒棱工艺,为不同材质焊管定制硬质合金基体,并匹配CVD/PVD涂层,赋予刀具优异的耐磨性与抗冲击能力,支撑焊管高效精密加工。定制服务涵盖刀具概念设计、原型制造到性能测试全周期。焊管加工刀片厂家推荐工研所的焊管加工刀具包括铣边刀、平头倒棱刀,铣边刀用于铣边机对钢板两边缘进...
-
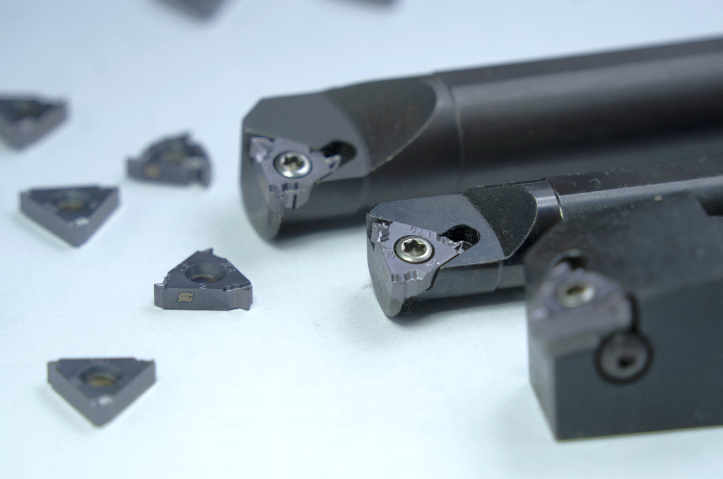 苏州硬质合金铣刀
数控切削刀具能提升切削过程的能量利用效率。切削加工中,能量消耗主要用于材料切除、克服摩擦及产生热量,普通刀具因切削力大、摩擦系数高,能量转化效率低,造成能源浪费。数控切削刀具通过优化刃口几何参数,如减小前角阻力、优化刃口圆弧半径,降低材料剪切变形所需能量,同时表面涂层技术减少刀具与切屑、工件之间的摩擦系数,降低摩擦能耗。此外,刀具的刚性设计使切削力更集中于材料切除方向,减少无效能耗,配合数控系统的参数优化,可使单位材料切除量的能耗明显降低。这种高效的能量利用能力在保证加工效率和质量的同时,减少了设备的电力消耗,降低生产过程的能源成本,符合绿色制造的发展趋势,同时因发热减少,也降低了冷却系统的能...
-
苏州重型刀具
1.工研所轴承刀具包含镗孔刀具,端面刀,沟道刀,密封槽,倒角刀,大/小端油槽刀,止动槽刀等成型刀具。工研所亦提供CNC机床应用新设计和本地修磨服务,可以根据客户的需求定制刀具修磨所需的配套附件,并可以提供现场刀具修磨的技术指导和本地修磨服务。工研所金属陶瓷轴承成型刀具,主要用于轴承套圈车加工上的成型加工,能加工套圈的滚道、密封槽、倒角、止动槽、大小油沟等,目前主要为轴承套圈车加工自动线配套,可为各种型号的深沟球轴承、圆锥滚子轴承、滚针轴承、轮毂轴承、CVJ轴承等提供成型刀具及其配套刀具。同时,我们也为纺织机械钢领、滚动功能部件(滚珠丝杠副)、皮带轮等成型加工提供非标成型车加工解决方案。按照具体...
-
成都孔加工切削刀具怎么卖
齿轮切削刀具可明显提升齿轮加工的生产效率。齿轮加工需完成多个齿槽的连续切削,普通刀具因切削路径不合理,单齿加工时间长,整体效率低下。齿轮切削刀具通过优化刃口布局与进给方式,可实现多齿同时切削或连续分度进给,减少空行程时间,大幅提高单位时间内的齿形加工数量。同时,其合理的前角与后角设计降低了切削阻力,允许采用更高的切削速度与进给量,进一步缩短单件加工时间,使齿轮的批量生产能力得到明显提升,满足传动设备制造的效率需求。在机械制造产业链中,切削刀具连接原材料与成品,作用关键。成都孔加工切削刀具怎么卖非标切削刀具能精确适配特殊加工需求。常规标准刀具难以满足具有独特结构、特殊材料或特定精度要求的加工场...
-
成都成型铣刀解决方案
1.工研所轴承刀具包含镗孔刀具,端面刀,沟道刀,密封槽,倒角刀,大/小端油槽刀,止动槽刀等成型刀具。工研所亦提供CNC机床应用新设计和本地修磨服务,可以根据客户的需求定制刀具修磨所需的配套附件,并可以提供现场刀具修磨的技术指导和本地修磨服务。工研所金属陶瓷轴承成型刀具,主要用于轴承套圈车加工上的成型加工,能加工套圈的滚道、密封槽、倒角、止动槽、大小油沟等,目前主要为轴承套圈车加工自动线配套,可为各种型号的深沟球轴承、圆锥滚子轴承、滚针轴承、轮毂轴承、CVJ轴承等提供成型刀具及其配套刀具。同时,我们也为纺织机械钢领、滚动功能部件(滚珠丝杠副)、皮带轮等成型加工提供非标成型车加工解决方案。切削刀具...
-
四川机床刀片
工研所的轴承外圈沟道刀,相对角的两种加工方式采用相同的刀片形式,在刀片反装时(刀片正面向下),刀杆沿轴向旋转180°对应的刀杆改为刀杆底面拧紧方式。在初次采购及变更加工方式时,请告知详细的加工工艺路线,以便设计人员对成型刀具刃口结构进行预判,选配合适的刀片及刀杆。目前,外沟刀基体有三角形、四边形、V型等。我们根据沟道R曲率大小、横深、套圈结构及加工排屑方式综合考虑选择合适的刀片基体。成都工具研究所生产的汽车发动机关键零件加工专门的刀具,适合于锻钢、球墨铸铁、灰铸铁干湿加工,具有良好的耐磨性和抗崩刃性,能满足专业高效的加工需求,特别针对无冷却液加工的高性能牌号,在粗、半精加工中具有明显优势,具有...
-
浙江倒角刀供应
工研所轴承刀具的发展起源于1991年部基金课题“大截面硬质合金成型刀具的开发与研究”,经过20多年的发展,CTRI可以为轴承客户提供轴承车加工和磨加工的系统解决方案。公司生产的金属陶瓷成型刀具,主要用于轴承套圈车加工上的成型加工。主要加工套圈的滚道,密封槽,倒角,大小油沟等。目前主要为轴承套圈车加工自动线配套,可为各种型号的深沟球轴承,圆锥滚子轴承,滚针轴承、轮毂轴承及其他类型的非标成型车加工及数控策划加工提供全套解决方案。规范操作不*保障人身安全,也直接影响加工质量。浙江倒角刀供应非标切削刀具能优化对特殊材料的切削适配性。特殊材料如复合材料、粉末冶金材料等具有独特的物理力学性能,标准刀具的材...
-
湖南齿轮加工切削刀具采购
焊管是一种广泛应用于输水、输气、输油、供热、化工、航空、汽车等各个领域的钢管。焊管的生产过程分为焊管作业线和精整作业线两大部分,焊管作业线主要完成钢管的成型和焊接过程,精整作业线主要是对钢管半成品进行必要的机加工、修补和检测。在焊管作业线中,带钢在进入成型机前,必须保证其工作宽度的精度,边缘坡口型线以及粗糙度要求,常使用铣边机上的铣边刀对带钢边缘完成铣削作业。焊接过程中,通过感应加热或者焊接的方式,管坯边缘相互结晶,形成焊缝及内外毛刺。常用硬质合金毛提刀对内外毛刺进行清理,毛刺的清理质量存在直接影响了焊管的质量。为了满足焊管长距离使用的要求,需要将多根焊管进行焊接使用。通常将倒棱刀安装在倒棱机...
-
成都轴承刀具费用
工研所的汽车铝合金轮毂加工刀具可用于汽车铝合金轮毂内轮辋,外轮辋,镜面粗加工及PCD精加工。铝合金车轮行业,是集资金、劳动力、技术密集于一身的行业,制造技术跨度比较大,工艺控制有一定的难度,随着电动汽车的快速发展,我国的高质量铝合金轮毂产业得到了快速发展。铝合金刀具产品质量性能是集材料、加工、涂层技术综合的体现,因此国内市场仍被伊斯卡、森拉天时等国外诸强所占据。成都工具研究所以自主研发的材料与为基础,利用现有的槽刀机设备,优化加工工艺,研发出汽车铝合金轮毂加工刀具,性能基本达到国际先进水平。开发的系列产品获得广泛应用,用于铝合金轮毂的加工,打破了国外高级铝合金刀具在我国交通关键零部件加工中的垄...
-
华南通用螺纹刀片采购
工研所的汽车铝合金轮毂加工刀具可用于汽车铝合金轮毂内轮辋,外轮辋,镜面粗加工及PCD精加工。铝合金车轮行业,是集资金、劳动力、技术密集于一身的行业,制造技术跨度比较大,工艺控制有一定的难度,随着电动汽车的快速发展,我国的高质量铝合金轮毂产业得到了快速发展。铝合金刀具产品质量性能是集材料、加工、涂层技术综合的体现,因此国内市场仍被伊斯卡、森拉天时等国外诸强所占据。成都工具研究所以自主研发的材料与为基础,利用现有的槽刀机设备,优化加工工艺,研发出汽车铝合金轮毂加工刀具,性能基本达到国际先进水平。开发的系列产品获得广泛应用,用于铝合金轮毂的加工,打破了国外高级铝合金刀具在我国交通关键零部件加工中的垄...