商机详情 -
淮安印刷行业RCO催化燃烧装置厂家
RCO催化燃烧的安全设计体系有着严格的行业规范,整套系统从废气入口到排气烟囱设置了多层安全联锁装置。废气管道上安装有高精度的LEL在线监测仪,实时监测废气的爆下限浓度,一旦浓度超过25%LEL,系统会自动开启新风稀释阀,将废气浓度降到安全区间。催化腔体和蓄热腔顶部都设置了定制化的泄爆片,当内部出现异常超压时,泄爆片会定向爆破释放压力,同时系统会立刻触发紧急停机程序,关闭所有进气阀门,开启惰性气体充入管路,从多个维度避免系统出现燃爆安全隐患。RCO催化燃烧设备配备了先进的PLC电控柜和温度显示仪表等智能化控制设备。淮安印刷行业RCO催化燃烧装置厂家
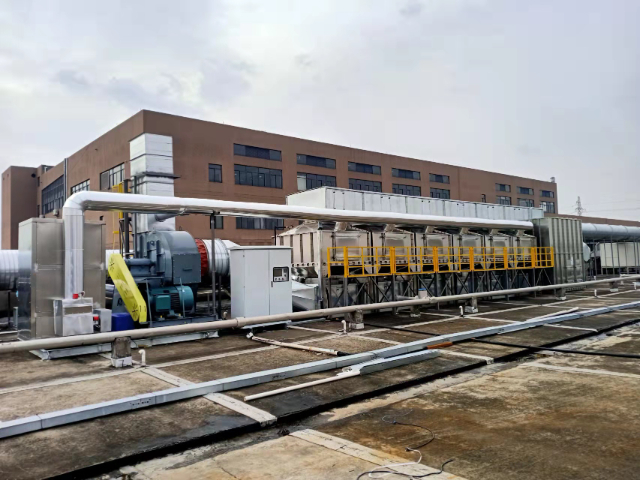
科学的日常维护,是保证RCO催化燃烧设备长期稳定运行的关键。首先,要定期检查预处理系统的过滤器,及时清理或更换滤芯,防止粉尘进入催化床导致催化剂堵塞;其次,每季度对催化剂进行活性检测,通过分析进出口废气浓度差判断催化剂性能,当活性下降至80%以下时,需进行再生处理或更换;此外,每年应对蓄热体进行一次清理,去除附着在陶瓷表面的积灰与结焦,恢复蓄热体的换热效率。在设备停机期间,应保持风机低速运行,避免催化剂因受潮而失活;同时,要对阀门、管道等部件进行防腐检查,及时处理锈蚀部位。建立完善的维护档案,记录每次维护的时间、内容与设备运行参数,能够为设备的故障诊断与性能优化提供重要依据。南京电子制造行业RCO催化燃烧装置供应商RCO催化燃烧设备的去除率可达99%以上,远高于传统的废气处理方法。
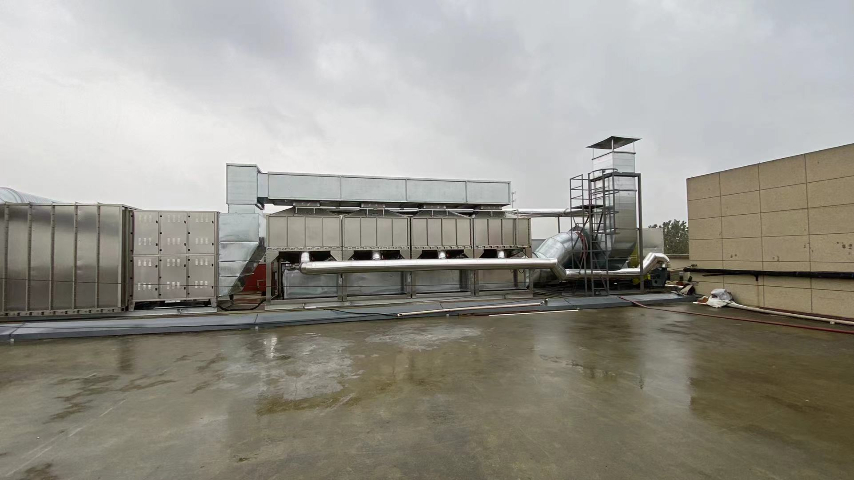
RCO催化燃烧和RTO蓄热式焚烧的关键差异,在于是否使用催化剂参与反应。RTO没有催化剂,需要将废气加热到760℃以上的高温才能完成氧化分解,炉膛长期处于高温状态,设备的外壳散热损失大,辅助燃料消耗高,还容易在高温区间生成氮氧化物等二次污染物。而RCO依靠催化剂的作用,在300℃左右的低温下就能完成无焰燃烧,不需要维持超高的炉膛温度,设备的运行能耗只为同风量RTO的40%-60%,氮氧化物的生成量不到RTO的10%,完全符合当前国内环保政策对低氮排放的要求,在大部分常规工业废气治理场景中,RCO的综合性价比远高于RTO。
化工行业的废气成分复杂、浓度波动大,常常含有硫化氢、氨气、醛酮等有毒有害物质,治理难度极大。RCO催化燃烧设备凭借其强大的适应性,成为化工废气处理的选择技术之一。对于高浓度有机废气,RCO设备能够利用反应自身释放的热量维持运行,无需额外补充能源;对于低浓度废气,则通过蓄热系统回收的热量进行预热,大幅降低能耗。在某精细化工企业,RCO系统成功处理了含有乙酸乙酯、甲醇等成分的混合废气,净化效率稳定在99%以上,不*满足了严格的排放标准,还通过热量回收为生产车间提供了部分热水,实现了废气治理与资源利用的双重效益。此外,RCO设备的模块化设计,能够根据化工企业的生产规模和废气排放特点进行定制化配置,确保设备与生产工艺无缝对接。RCO催化燃烧技术的主要在于其高效的净化能力。

玩具制造行业的印刷、喷油工序,会产生含有苯系物、非甲烷总烃的有机废气,这类废气风量不大,但是异味明显,是很多玩具厂环保治理的痛点。采用RCO催化燃烧工艺治理这类废气,不需要添加任何化学药剂,依靠低温催化氧化就能彻底分解所有的异味有机组分,处理后的废气完全没有刺激性气味,解决玩具厂的异味扰民问题。同时玩具厂的喷油线烘干废气自带一定的温度,RCO系统可以回收这些余热用来给喷油线的烘干段供热,减少烘干工序的电加热功率消耗,在实现环保达标排放的同时,还能为玩具厂节省一部分生产用电成本。RCO催化燃烧设备具有高效的能量回收系统。南京电子制造行业RCO催化燃烧装置供应商
与传统的废气处理设备相比,碳钢RCO催化燃烧设备具有结构紧凑、占地面积小的特点。淮安印刷行业RCO催化燃烧装置厂家
一套完整的RCO催化燃烧系统,是由多个功能单元精密协作的环保军团。前端的预处理单元是废气净化的“道防线”,通过除尘器去除颗粒物,通过冷凝器降低废气温度,通过除雾器分离水汽,为后续的催化反应创造稳定的工况。关键的催化燃烧单元则包含了蓄热室、催化剂床层、燃烧器等部件,负责完成废气的加热、氧化分解与热量回收。控制系统如同设备的“大脑”,通过传感器实时监测废气浓度、温度、压力等参数,自动调节阀门开度、燃烧器功率,确保设备始终处于较佳运行状态。此外,安全系统也是不可或缺的组成部分,防爆阀、泄爆口、温度报警装置等,能够在废气浓度超标、温度异常等紧急情况下迅速响应,保障设备与人员的安全。淮安印刷行业RCO催化燃烧装置厂家