商机详情 -
北京无菌净化车间
食品深加工、无菌灌装、成品封装等工序,不少企业会建设净化车间,替换传统开放式生产模式,减少粉尘与微生物接触物料的概率。食品方向净化车间对比医药、电子场景,微粒约束尺度相对宽松,较多选用 ISO8 等级,工作重心偏向细菌、浮尘、杂物的管控。空气循环过滤设备持续运转,叠加温湿度调节,能够放缓霉菌、细菌增殖速度,对成品存放周期形成有利作用。净化车间密闭构造还可以阻隔外部扬尘、尾气等来源的杂质,便于企业匹配食品生产相关审核条件。实际运行期间,也要管控人员、物料带入的污染物,做好日常环境维护工作。了解净化车间建设周期,有助于项目管理者合理安排时间,确保按时交付使用。北京无菌净化车间

净化车间综合投入包含建设阶段投入与后期运行投入,运行投入涵盖设备能耗、滤网耗材、运维人力、检测消杀几个板块。想要控制运行投入,可以采用分区负荷调节、变频设备替换、热回收构件,降低能耗支出;结合现场实际工况设置滤网更换周期,减少耗材过早更换带来浪费;搭建内部运维流程,合理安排第三方检测频次;消杀作业按照规范频次开展,不盲目增加作业次数。多项手段配合,能够降低净化车间年度运行投入,提升项目整体性价比。北京无菌净化车间择净化车间设计施工总承包服务,可以有效减少项目管理难度,确保工程质量和进度。
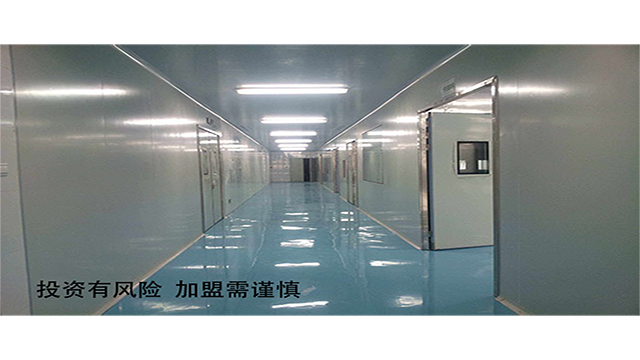
净化车间的洁净等级,会以单位体积内 0.5μm、5μm 悬浮颗粒数量作为评判依据,行业内较多引用 ISO 分级体系开展方案规划。ISO5 等级属于微粒约束较严的一档,每立方米空间内 0.5μm 颗粒数量控制在 3520 个以内,适配部分对环境条件要求严苛的工序;ISO7 等级在工业场景使用频次较高,适配多数器械组装、食品深加工环节;ISO8 等级约束尺度相对宽松,多用于普通精密零部件加工、包装材料生产。企业在做前期规划时,要结合产品工艺条件选定对应等级,等级设置偏高会抬高运行能耗,等级设置偏低则容易出现产品不良现象。净化车间的等级选择,需要同步兼顾生产工艺、项目预算以及后期运行的各项条件。
生物类净化车间多用于医药制品、微生物试验、无菌制品生产,和普通工业工况对比,对微生物抑制要求更高。除颗粒过滤之外,会配置多模式消杀构件,可开展臭氧、紫外、药剂消杀;板材、设备选材偏向耐腐蚀、便于消杀的品类;空间做多级分区,设置梯度压差,降低不同区域之间交叉影响。人员、物料进出流程设置更多管控环节,微生物取样检测频次有所增加,定期采集沉降菌、浮游菌数据,保障净化车间可以匹配无菌类生产作业条件。。。。选择具有丰富经验的净化车间施工团队,可以有效降低项目风险,确保顺利完工。

换气次数**单位时间内,车间内部空气完成循环处理的次数,该参数会影响净化车间应对污染之后的恢复速度。ISO8 等级净化车间换气次数多设置 10‑15 次每小时;ISO7 等级维持 15‑25 次每小时;ISO6 等级工况设置 25‑35 次每小时;ISO5 等级工况换气次数不低于 35 次每小时。换气次数数值偏大,空间内颗粒稀释速度更快,但设备能耗随之上升;数值偏小,出现污染之后恢复时间拉长。方案设计阶段,结合净化车间设定等级、生产工艺条件确定换气次数,兼顾工况与能耗。选择具备跨地区服务能力的净化车间服务商,可以满足企业在不同地域的项目需求。北京化妆品净化车间装修工程公司
在净化车间的建设周期中,前期的规划设计阶段尤为关键,决定着后续工作的顺利进行。北京无菌净化车间
回风系统的排布,会影响净化车间空气处理效率以及能耗水平,属于气流规划里面的重要部分。多数净化车间采用上送下回的气流模式,处理完成的空气从吊顶送风口送出,裹挟空间内颗粒杂质之后,经由低位回风口回到机组,完成循环处理。回风口分散布置在空间低位,减少气流难以覆盖的位置,风口位置加装滤网,截留体积偏大杂质,保护管道与后端机组。不同洁净工况的分区,建议配置分开的回风路径,规避不同等级区域空气互相混合,保障各块区域的环境指标维持在设计区间。北京无菌净化车间