商机详情 -
吉林尼龙异形件工程塑料异形件加工厂推荐
尼龙异形件的生产工艺需根据材料特性和产品结构灵活选择,重心流程涵盖原料处理、成型加工、后处理及质量检测等环节,以下是常见工艺的详细说明: 原料预处理是生产的基础步骤,首先需对高分子材料进行干燥处理,去除水分以避免成型过程中产生气泡。例如,尼龙材料需在 80-100℃的烘箱中干燥 4-6 小时,含水量控制在 0.1% 以下;而聚四氟乙烯则需在室温下通风干燥,防止高温导致材料降解。干燥后的原料按配方加入抗氧剂、润滑剂等助剂,通过高速混合机搅拌均匀,确保助剂分散度达到 95% 以上。导电尼龙异形件,碳纤维增强,表面电阻低至10³Ω!吉林尼龙异形件工程塑料异形件加工厂推荐
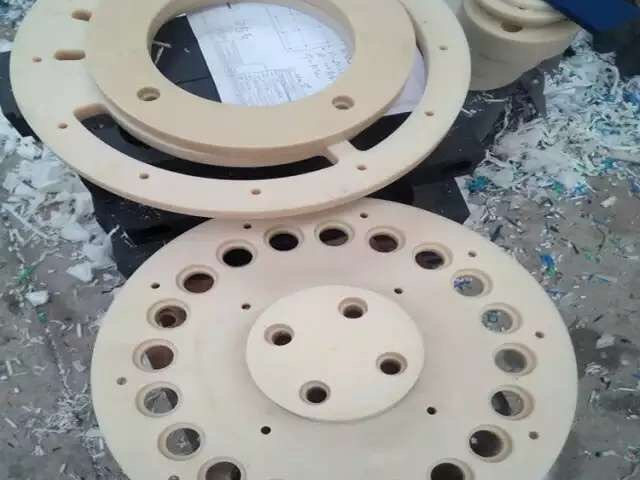
运输与储存环节对尼龙异形件的质量保护至关重要,长条形部件需采用专门使用支架固定,避免运输过程中的弯曲变形;易受紫外线影响的材料需用遮光包装,储存环境需控制温度在 0-30℃、相对湿度 50%-70%,防止材料因温湿度变化产生性能衰减,确保产品在保质期内保持稳定状态。 尼龙异形件的回收再利用技术不断突破,通过粉碎、清洗、重新造粒等工艺,将废弃部件转化为再生原料,可用于生产低性能要求的异形件。目前再生料的掺入比例已可达 30%,既降低了原料成本,又减少了环境污染,部分企业通过建立回收网络,实现了产品全生命周期的绿色管理。长春尼龙异形件价格多少工程师采用拓扑优化技术,将尼龙异形件的重量减轻了20%而不影响强度。
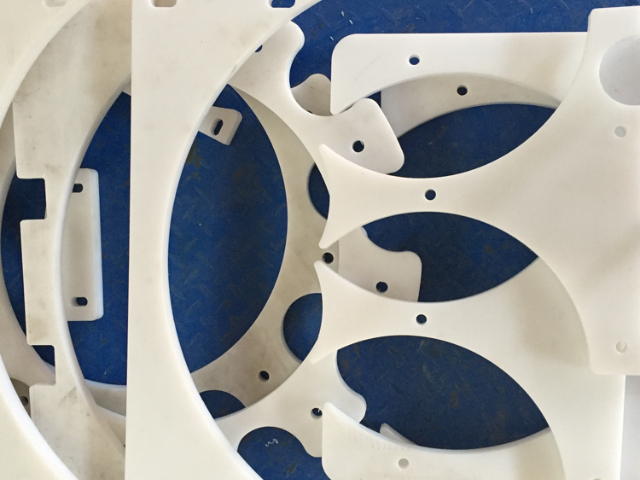
尼龙异形件的生产始于精确的原料配比,车间内全自动混料系统将聚乙烯、尼龙等基材与抗氧剂、润滑剂按配方均匀混合,确保每批次原料性能稳定。混合后的物料通过管道输送至注塑机料斗,整个过程在密闭环境中进行,有效避免杂质混入,为后续成型打下基础。注塑成型环节是塑造异形件复杂结构的关键,操作人员根据产品图纸在控制系统中输入参数,包括熔融温度、注射压力和保压时间等。当机筒内物料达到 200-350℃的熔融状态时,螺杆将熔料高速注入定制模具型腔,模具内的冷却水路迅速带走热量,使物料在 10-30 秒内完成固化定型。
国际竞争压力持续加大,进口品牌凭借百年技术积累,在顶端异形件市场占据 60% 份额,尤其在材料一致性、长期耐老化性能上具有优势。国内企业通过技术攻关缩小差距,在性价比上形成竞争力,近三年出口额年均增长 15%,逐步打入欧美中端市场,但在顶端领域仍需突破品牌认知壁垒。 环保要求升级重塑竞争格局,欧盟 REACH 法规和国内 “双碳” 政策,迫使企业投入环保设备改造,如安装 VOCs 处理系统、采用可降解原材料等,改造成本增加 5%-8%。部分中小厂商因难以承担成本退出市场,而提前布局绿色生产的企业则获得环保认证优势,在出口订单和朝廷采购项目中更具竞争力。"尼龙异形件轻量化设计,助力新能源汽车电池支架减重30%,提升续航效率!
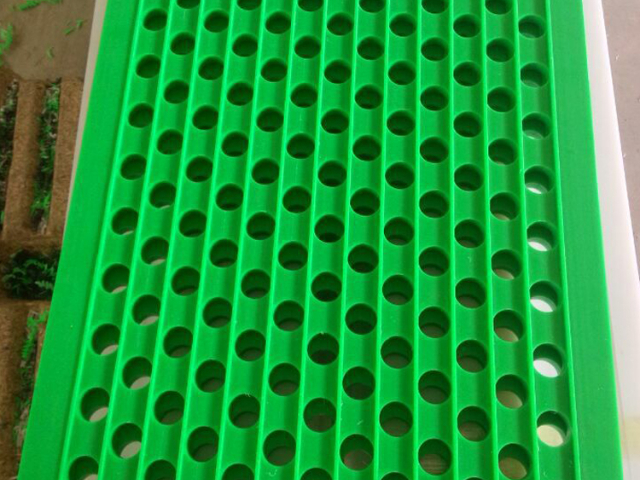
生产过程中的质量监控贯穿始终,在线检测设备通过激光扫描实时测量异形件的关键尺寸,红外探测器则监测表面缺陷。当系统发现壁厚不均或气泡等问题时,会自动调整成型参数,严重异常时触发停机警报,确保不合格品不流入下道工序。 后处理工序对提升异形件性能至关重要,刚脱模的产品需放入恒温烘箱进行时效处理,在 60-80℃环境中放置 24 小时,以消除内部应力。对于要求耐磨的部件,还需进行表面喷砂处理,增加摩擦系数,部分产品则通过浸渍工艺赋予其耐酸碱特性。高精度、低摩擦,尼龙异形件让效率倍增!河南尼龙异形件工程塑料异形件加工厂推荐
智能尼龙异形件,嵌入传感芯片,实时监测使用状态!吉林尼龙异形件工程塑料异形件加工厂推荐
尼龙异形件的性能参数需根据应用场景精确匹配,拉伸强度通常在 20-80MPa 之间,冲击韧性可达 20-100kJ/m²,不同材料差异明显。例如,聚四氟乙烯异形件的耐温范围为 - 200℃至 260℃,而尼龙 66 异形件的承载能力更优,适合高负荷工况。这些性能指标需通过专业检测设备验证,确保满足设计要求。 模具设计对尼龙异形件的成型质量起决定性作用,复杂型腔需采用 3D 打印技术制作原型进行验证,确保排气孔位置和冷却水路布局合理。对于带有倒扣结构的异形件,模具需配备斜顶或抽芯机构,脱模角度通常设计为 3°-5°,避免产品拉伤。模具表面粗糙度需控制在 Ra0.4μm 以下,保证异形件表面光洁度。吉林尼龙异形件工程塑料异形件加工厂推荐