商机详情 -
湖北自动上下料珩磨机厂家报价
珩磨机作为一种高精度内圆表面光整加工设备,其关键工作原理是通过珩磨头上均匀分布的若干油石条(通常为偶数)在径向扩张力的作用下,与被加工孔壁保持面接触,并同时进行旋转与往复直线复合运动。这种独特的运动轨迹使得磨粒在工作表面上形成交叉网纹,从而实现对工件材料的微量切削。与普通磨削或镗削相比,珩磨工艺具有多重明显优势:首先,它能有效修正工件几何形状误差,如圆度、圆柱度以及轴线直线度,而不*是提高表面光洁度;其次,珩磨过程属于低速磨削,切削速度低、压力小,因此产生的热量少,避免了表面烧伤和变质层的形成,特别适用于高精度要求的缸筒、阀体等零件;再者,珩磨加工后的交叉网纹结构有助于储存润滑油,明显改善零件的耐磨性与使用寿命。现代数控珩磨机更通过伺服控制系统精确控制油石涨缩、主轴转速与往复速度,实现了工艺参数的数字化与自适应调节,满足从传统汽车气缸到航空航天精密液压件等不同领域的苛刻要求。全自动珩磨机搭载在线气检尺寸监测,加工达标自动收刀停机,全程无需人工反复测量校准工件。湖北自动上下料珩磨机厂家报价
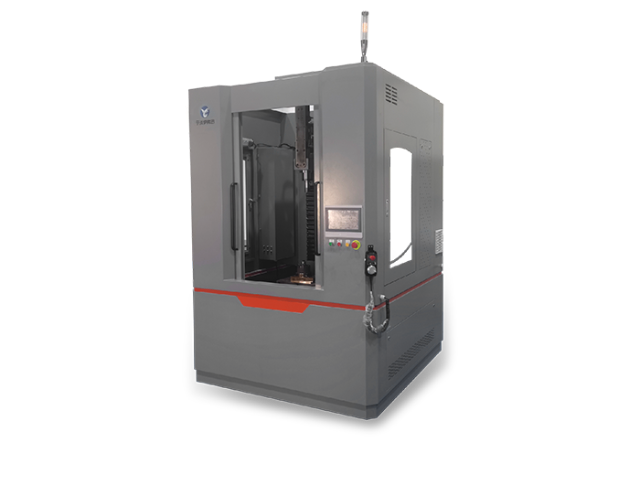
实现高精度珩磨的关键在于对加工误差的实时感知与动态补偿。在线检测的关键是集成在珩磨头内部的精密测头系统。常见的有气动测头和电感测头。气动测头通过测量被测孔壁与测头喷嘴间间隙变化引起的气压或流量变化来间接感知尺寸,非接触、耐用,但响应速度稍慢,且受空气温湿度影响。电感测头则通过测量触针位移引起的电感量变化,直接、快速、精度高,但属于接触式测量,触针易磨损。测头在每一个往复行程的特定位置(通常是在下死点或换向点)对孔径进行采样。获得的尺寸数据被送入数控系统,与目标值进行比较。补偿技术则根据误差类型实施:对于系统性的尺寸偏差(如整体偏大或偏小),系统自动调整油石的径向进给量(涨缩伺服电机的脉冲数)。对于形状误差,如检测到孔口大、孔中小(喇叭口),系统可指令珩磨头在孔口区域增加额外的径向进给或停留时间;更先进的系统采用“形状跟随控制”,根据预设或实测的孔形曲线,实时动态调整往复行程中每一位置的径向进给量,实现“仿形”珩磨。这些在线补偿技术将珩磨从“开环”经验加工转变为“闭环”的精确制造,极大提升了首件成功率和批量一致性。无锡高精度珩磨机生产厂家轨道交通制动缸、压缩机缸套使用珩磨机加工,精密内孔保障制动平稳,减少设备运维检修频次。
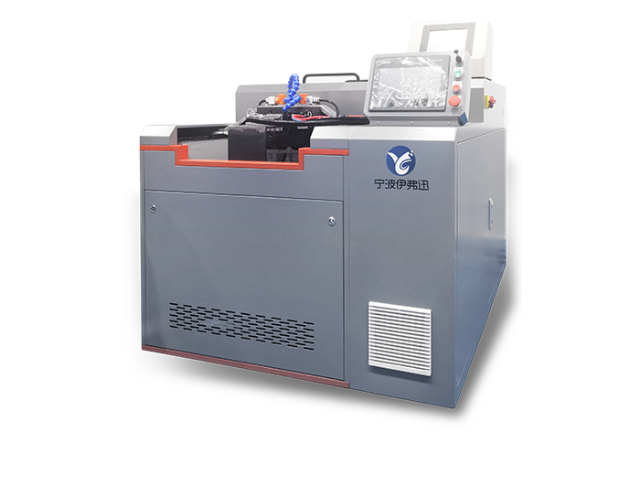
为确保珩磨机长期稳定运行并保持其出厂精度,必须实施系统化、周期性的维护保养。每日保养包括:清理机床内外切屑与油污,检查液压油位与压力、气源压力,确认冷却液浓度与液位,观察各导轨面润滑是否正常。每周或每月保养需检查油石涨缩机构的灵活性、主轴箱温升、各传动部件有无异响,清洁或更换液压、冷却系统的过滤器滤芯。每半年或年度大保养则更为整体,涉及对主轴回转精度、往复运动直线度、主轴与工作台的垂直度/平行度进行检测;检查并调整导轨间隙,必要时对滚珠丝杠、导轨进行重新润滑或预紧;对液压系统进行油品化验与更换;对电气控制系统进行清洁、紧固与绝缘检查。精度恢复(大修)通常在使用数年或出现严重精度劣化后进行,可能包括:更换磨损的轴承、密封件、导轨镶条;重新刮研或贴塑修复导轨面;检修或更换液压阀组、伺服电机及驱动模块;由专业工程师使用激光干涉仪、球杆仪等高级仪器对机床几何精度和定位精度进行全项检测与补偿,使其恢复至接近出厂标准。详尽的维护记录是预测性维护的基础。
珩磨机的精度校准是保障加工质量的重要基础工作,通过定期对珩磨机的关键精度指标进行检测和校准,确保设备处于良好的工作状态,避免因设备精度下降导致的加工误差。珩磨机的主要精度指标包括主轴的径向跳动和轴向窜动、珩磨头往复运动的直线度、工作台的平面度、各运动部件的同轴度等。主轴精度直接影响珩磨头的旋转稳定性,需通过百分表、千分表等精密测量工具进行检测,确保径向跳动和轴向窜动控制在允许范围内;珩磨头往复运动的直线度影响工件内孔的直线度,可通过激光干涉仪等高精度检测设备进行测量和校准;工作台的平面度影响工件的定位精度,需定期进行检测和刮研修复。精度校准工作需由专业技术人员按照设备说明书和相关标准进行,校准周期根据设备的使用频率和加工精度要求确定,一般为每季度或每半年一次。对于高精度珩磨机,校准周期需缩短,确保设备精度始终满足加工要求。通过精细的精度校准,可有效提升珩磨加工质量,延长设备使用寿命,降低生产成本。液压阀块、油缸筒经珩磨机处理后密封性能升级,高压工况下无渗漏,提升液压系统承载稳定性。
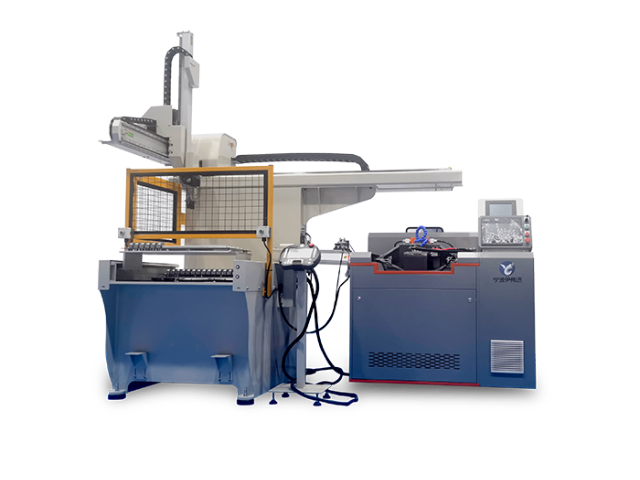
珩磨机的加工精度和稳定性从根本上取决于其床身结构设计与制造水平。高精度珩磨机通常采用高质量灰铸铁(如HT300)或树脂混凝土(人造花岗岩)整体铸造床身。灰铸铁具有良好的阻尼减振特性,能有效吸收加工中的振动;而树脂混凝土的阻尼性能更优,热稳定性更好,且成形灵活,但抗冲击性稍弱。床身结构需通过有限元分析(FEA)进行拓扑优化,在确保高刚性的同时实现轻量化。关键导轨部分,立式珩磨机的主轴往复运动导轨和工件台固定导轨,以及卧式珩磨机的主轴箱支承导轨,多采用高精度、预加载的直线滚动导轨或静压导轨。直线导轨摩擦力小、精度高、速度快;静压导轨则能提供近乎无摩擦、无限寿命和高阻尼的运动,适用于超高精度场合。立柱作为主轴箱的支撑,其抗弯抗扭刚性至关重要,常采用箱型或圆筒型对称结构,内部设计有加强筋。整个床身需经过充分的时效处理以消除内应力,并在恒温条件下进行精密加工和装配,确保基础几何精度的长期保持。良好的结构刚性是抵抗切削力、避免颤振、保证加工表面质量与形状精度的基石。智能化珩磨机支持数据采集与工艺存储,调取成熟加工方案,快速切换不同规格工件生产。河南汽车零部件珩磨机哪里买
重型珩磨机刚性机身结构扎实,重载工况下震动更小,适合大型液压筒体深孔精加工任务。湖北自动上下料珩磨机厂家报价
珩磨机在汽车工业中具有不可替代的重要作用,是保障汽车关键零部件性能的关键加工设备,大范围应用于发动机、变速箱、底盘等关键部件的内孔精加工。在发动机制造中,珩磨机用于加工气缸套、曲轴主轴孔、凸轮轴孔等关键内孔,这些内孔的加工精度直接影响发动机的密封性、耐磨性和动力性能。通过珩磨加工,可使气缸套内孔的表面粗糙度达到Ra0.2-Ra0.8μm,圆柱度误差控制在0.005mm以内,确保活塞环与气缸套的紧密贴合,减少漏气和机油消耗。在变速箱制造中,珩磨机用于加工变速箱壳体的轴承孔、齿轮轴孔等,保证各孔系的同轴度和尺寸精度,提升变速箱的传动效率和换挡平顺性。在底盘系统中,珩磨机用于加工转向节、半轴套管、液压减震器缸筒等部件的内孔,确保这些部件的强度和运动精度,保障汽车的行驶稳定性和安全性。随着汽车工业向高性能、低油耗、轻量化方向发展,对关键零部件的加工精度要求不断提高,推动了珩磨机技术的持续升级,如高速珩磨、精密数控珩磨等技术在汽车制造中的应用范围日益广。湖北自动上下料珩磨机厂家报价
宁波伊弗迅机械有限公司在同行业领域中,一直处在一个不断锐意进取,不断制造创新的市场高度,多年以来致力于发展富有创新价值理念的产品标准,在浙江省等地区的机械及行业设备中始终保持良好的商业口碑,成绩让我们喜悦,但不会让我们止步,残酷的市场磨炼了我们坚强不屈的意志,和谐温馨的工作环境,富有营养的公司土壤滋养着我们不断开拓创新,勇于进取的无限潜力,宁波伊弗迅机械供应携手大家一起走向共同辉煌的未来,回首过去,我们不会因为取得了一点点成绩而沾沾自喜,相反的是面对竞争越来越激烈的市场氛围,我们更要明确自己的不足,做好迎接新挑战的准备,要不畏困难,激流勇进,以一个更崭新的精神面貌迎接大家,共同走向辉煌回来!