商机详情 -
台州镜面加工珩磨机
宁波伊弗迅机械有限公司珩磨夹具,围绕工件外形做定位夹紧方案设计,在珩磨作业阶段完成工件稳固夹持,降低工件位移风险,减少装夹因素带来的加工偏差。夹具包含浮动式、自定心等多种结构类型,小型阀套类零件选用浮动结构,适配珩磨头跟随孔壁导向;方形阀块、壳体类工件,选用定位压紧结构完成固定;大型筒状工件搭配支撑定位组件,规避工件自重带来的位置偏移。夹具拆装流程做好优化,配合设备工作台定位基准,实现快速对位,减少工件装夹找正消耗的时间。夹具材料选用耐磨材质,反复夹紧松开作业之后,维持定位基准稳定,延缓磨损速度。企业在夹具设计阶段,充分考量切削液冲刷、金属碎屑堆积带来的影响,预留排屑通道,减少碎屑卡在定位接触面,避免碎屑造成工件定位偏移。夹具和公司珩磨机设备配套调试,上机之后不用额外改造,直接投入使用。针对转向节叉等零部件,可开发对应专属夹具,匹配工件外形轮廓,保障多件工件装夹之后定位状态统一,助力批量加工开展。数控立式珩磨机结构紧凑占地小,适配发动机缸体、缸套短孔精加工,批量加工稳定性极强。台州镜面加工珩磨机
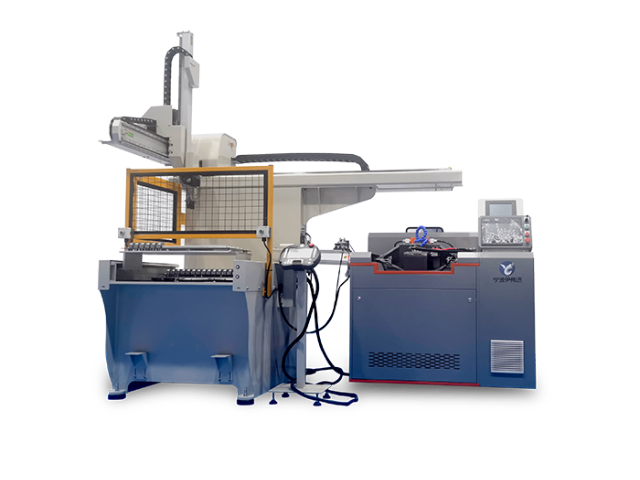
宁波伊弗迅机械有限公司立式珩磨机,采用垂直布局结构,占用厂房地面空间可控,对于车间场地有限的工厂更加友好。工件垂直装夹,大重量工件的安放、拆卸作业更加便于操作,降低操作人员搬运工件的作业负担。设备内部做好防护结构布局,隔离切削液、金属碎屑,减少碎屑进入传动组件内部,延缓部件磨损速度,拉长设备使用周期。设备支持通孔、盲孔、台阶孔多种孔型加工,针对液压缸筒、泵体壳体、变速箱壳体等零部件开展内孔精加工作业。设备内部传动部件做好阻尼优化,降低运行阶段噪音,改善车间作业环境。控制系统设置手动与自动两种模式,试制阶段可以选用手动模式,一步步调整加工参数,观察工件加工状态;量产阶段切换自动模式,设备按照预设程序完成整套珩磨流程。企业在设备研发阶段参考国内制造业实际工况,考虑车间电压波动、环境温度变化带来的影响,优化设备的抗干扰能力,让设备在普通工厂生产环境中,维持运行状态稳定,减少非正常停机的频次。辽宁工程机械珩磨机批发价格新能源电机壳体采用数控珩磨机加工,孔径公差严控 ±0.005mm,铝合金工件加工无划伤良品率高。
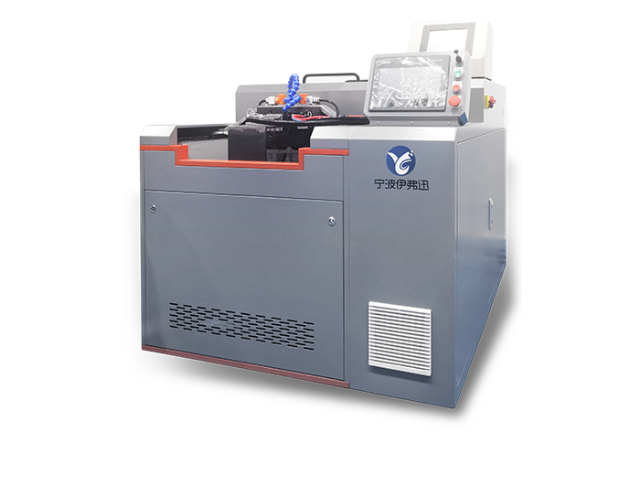
宁波伊弗迅机械有限公司珩磨机设备操作逻辑偏向简洁,设备交互面板布局清晰,参数分区排布,操作人员可以快速找到转速、行程、压力等设置选项,降低学习门槛。设备具备手动、半自动、自动多种运行模式,新产品打样阶段,选用手动模式,分步执行珩磨动作,随时暂停查看工件加工状态;小批量试制选用半自动模式,部分工序人工辅助;大批量量产启用全自动模式,设备依照预设程序完成整套珩磨流程。设备设置多重状态提示,运行异常时给出提示信息,便于工作人员定位工况问题。企业面向用户开展基础操作讲解,包含程序调用、工件装夹、简单故障识别、日常维护要点等内容,帮助现场人员掌握设备基础使用。设备日常维护点位做集中布局,传动组件、润滑点位、排屑区域便于人员接触,降低保养作业难度。即便工厂内部操作人员存在轮岗变动,新人员经过基础培训,就可以完成设备常规操作,不会因为人员变动,对生产推进造成过多阻碍,适配国内制造工厂人员管理现状。
宁波伊弗迅机械有限公司铰珩珩磨机,采用铰珩工艺逻辑,依靠定尺寸珩磨头开展加工作业,完成少量往复行程就可以达成加工目标,压缩单件工件加工耗时。珩磨头依靠机械结构完成油石涨开,动作响应直接,尺寸可控性强,适合零部件批量生产。设备可以改善内孔的几何形态,修正前序工序遗留的孔型偏差,优化孔壁表面状态。在汽车零部件领域,像连杆孔、阀套孔这类零件,使用铰珩工艺处理之后,孔壁形成的网纹可以留存润滑油,零部件装配之后运行摩擦状态得到改善。设备控制系统存储多套铰珩工艺参数,不同规格工件生产切换时,调用对应参数文件即可,减少反复调试消耗的时间。企业研发团队结合国内零部件工厂实际生产痛点,优化设备换产流程,简化夹具更换、珩磨头拆装的操作步骤,让操作人员可以快速完成工件品类切换。设备同时保留手动调试通道,新产品打样阶段,技术人员可以逐步调试参数,摸索适配的工艺条件,确认工艺可行之后,再投入批量生产,降低试生产阶段工件损耗。宁波伊弗迅可根据工件定制专门珩磨夹具与设备方案,针对非标零件打造专属珩磨加工解决方案。
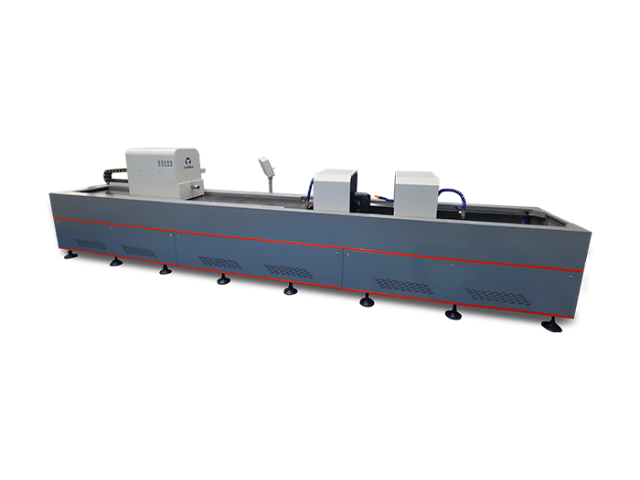
汽车发动机缸体的缸孔珩磨是珩磨机相当有代表性的应用场景之一,其加工质量直接影响发动机的动力性、经济性和排放水平。缸孔在工作过程中承受燃烧爆发压力和活塞高速往复运动的冲击,既要耐高温、高压,又要为活塞提供准确导向,要求缸孔与活塞的配合间隙合理、摩擦力小。上汽通用五菱发动机工厂的缸体珩磨机采用德国格林公司生产的全自动设备,分为12个工位,包括进出料工位、型号识别工位、缸孔粗加工工位、精加工工位、曲轴孔加工工位、MARPOSS检测工位等。工件通过抬起步进式输送系统进行精确传送,加工工位配备机械电子涨刀系统和液压涨刀系统,可加工1.0-1.2L多种型号的缸体。加工过程中,控制系统对缸孔的尺寸和形状进行实时监测和修正:在珩磨过程中,系统对孔的A、B、C三个截面进行在线数据采集;在停止珩磨后,再次进行静态测量采集,测得的数据将在下一个工件的加工中得到应用,形成闭环质量控制。通过这一精密控制体系,缸孔的圆柱度误差可控制在极小范围内,表面粗糙度满足设计要求,确保发动机性能的稳定性。 智能化珩磨机支持数据采集与工艺存储,调取成熟加工方案,快速切换不同规格工件生产。辽宁自主可控珩磨机价格
全自动珩磨机集成上下料辅助机构,搭配在线检测方案,实现连续无人化珩磨作业。台州镜面加工珩磨机
宁波伊弗迅机械有限公司卧式珩磨机偏向长孔、深孔工件加工,长工件水平放置,规避工件自重弯曲,降低形变干扰孔加工圆柱度。设备行程区间充足,可以处理大长度筒类构件,适配矿山、石油、工程机械行业大型零部件。设备侧边预留空间,方便加装机械手、输送机构,搭建自动化单元,完成工件自动上下料,缓解大件工件人工搬运负担。设备可调节主轴转速、往复移动速率,针对高硬度合金钢工件,调低切削强度,控制加工热量,规避工件表面损伤。设备润滑系统自动完成部件供油,减少人工频繁加注润滑介质的操作,延缓传动部件磨损。排屑系统顺着工件走向布置,切削液携带金属碎屑向外排出,减少碎屑堆积。企业可针对用户工件,定制适配夹具,保障长工件装夹之后定位稳定。设备交付阶段,技术人员协助完成产线对接调试,让设备可以和车间已有设备协同运转,理顺零部件整套加工流转工序。台州镜面加工珩磨机
宁波伊弗迅机械有限公司在同行业领域中,一直处在一个不断锐意进取,不断制造创新的市场高度,多年以来致力于发展富有创新价值理念的产品标准,在浙江省等地区的机械及行业设备中始终保持良好的商业口碑,成绩让我们喜悦,但不会让我们止步,残酷的市场磨炼了我们坚强不屈的意志,和谐温馨的工作环境,富有营养的公司土壤滋养着我们不断开拓创新,勇于进取的无限潜力,宁波伊弗迅机械供应携手大家一起走向共同辉煌的未来,回首过去,我们不会因为取得了一点点成绩而沾沾自喜,相反的是面对竞争越来越激烈的市场氛围,我们更要明确自己的不足,做好迎接新挑战的准备,要不畏困难,激流勇进,以一个更崭新的精神面貌迎接大家,共同走向辉煌回来!