商机详情 -
江苏多工序铣加工工艺
还为客户提供全方面的技术支持和培训服务,帮助客户优化加工工艺,提高生产效率和产品质量。3.成功案例瑞宏机械为某有名汽车制造商提供了多轴数控铣床,用于发动机缸体和变速箱壳体的精密加工。通过优化加工参数和刀具管理,客户的生产效率提高了20%,产品合格率达到了。六、铣加工技术的未来发展趋势1.智能化随着工业,铣加工技术将向智能化方向发展,通过数据采集和分析实现加工过程的智能化控制。2.高精度化未来铣加工技术将进一步提高加工精度,满足汽车行业对高精度零部件的需求。3.高效化通过优化刀具材料和加工工艺,铣加工技术将实现更高的加工效率,降低生产成本。铣加工技术对汽车行业具有明显的积极影响,包括提高生产效率、提升零件精度、降低生产成本和支持复杂零件制造等。瑞宏机械(上海)有限公司凭借先进的技术和设备,为汽车行业客户提供了高效的铣加工解决方案,帮助客户提高了生产效率和产品质量。未来,随着技术的不断进步,铣加工技术将在汽车行业中发挥更大的作用。逆铣铣加工适用于硬质合金材料,加工过程中可保持较高的切削稳定性和表面质量。江苏多工序铣加工工艺
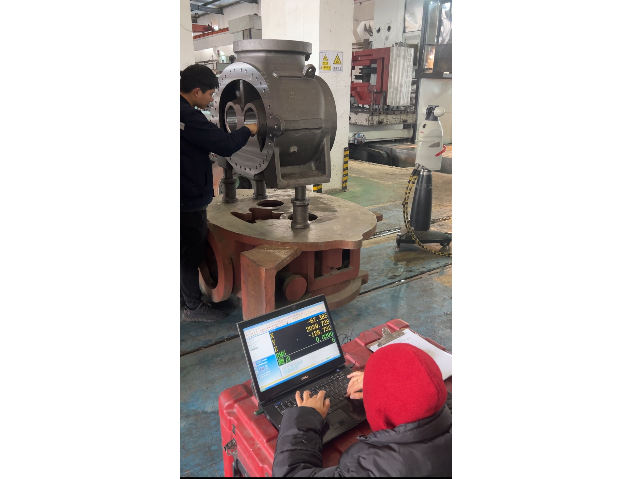
模具零件的铣加工是制造过程中极具技术含量的环节,直接影响模具的使用寿命和成型质量。模具零件通常形状复杂,尺寸要求严格,涉及多种铣削工艺,包括平面铣削、轮廓铣削以及细节的钻孔与镗孔。加工时,数控铣床通过计算机程序精确控制刀具轨迹,实现复杂曲面的高精度加工。模具材料多为高硬度合金或钢材,铣削过程中需合理调整切削参数,防止工件变形和刀具损坏。多轴联动设备的应用,使得复杂结构的模具零件能够一次装夹完成多面加工,减少误差积累,提高加工效率。自动换刀系统支持多工序连续作业,提升生产节奏。模具零件的加工既注重尺寸精度,还需保证表面质量和形状一致性,以确保模具成型产品的稳定性和质量。瑞宏机械(上海)有限公司在模具零件加工领域积累了丰富经验,拥有多台先进的数控铣床和加工中心,能够应对各种复杂模具零件的加工需求。公司通过严格的工艺流程和质量管理,确保每一件模具零件都符合设计要求,助力客户实现产品的高效成型和长久使用。江苏多工序铣加工工艺不断改进铣加工工艺水平。
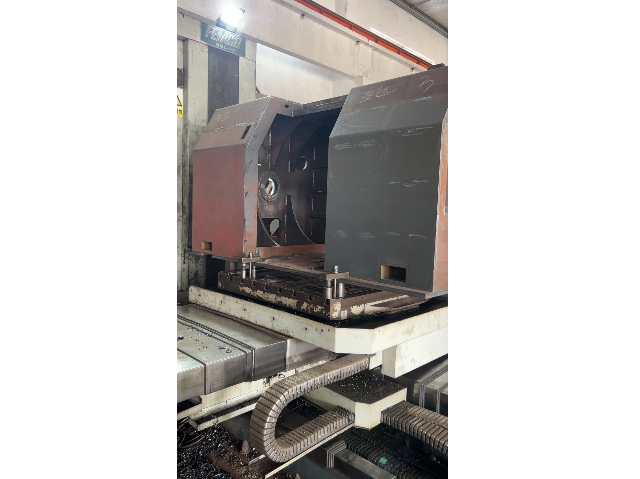
铣加工参数是决定加工效果和效率的重要因素,主要包括切削速度、进给速度、切削深度和刀具材质等。切削速度指的是刀具在加工过程中相对于工件表面的线速度,合理的切削速度能够保证刀具切削时的稳定性,避免过热或刀具磨损过快。进给速度则是工件或刀具相对运动的速度,影响加工表面的光洁度和尺寸精度。切削深度分为径向和轴向两种,调整切削深度可以控制每次切削所去除的材料量,既影响加工效率,也关系到刀具负荷和工件变形。刀具材质的选择也直接影响加工参数的设定,不同材质的刀具适应不同的加工环境和工件材料。实际生产中,这些参数需要根据工件的材质、形状及加工需求灵活调整,以达到理想的加工效果。比如在加工硬质材料时,通常会降低切削速度,增加进给量,以延长刀具寿命并保证工件质量。现代铣加工设备多配备数控系统,能够精确控制参数,实现自动化调整,满足复杂零件的多样化加工需求。
在现代制造业中,多工序铣加工工序的应用为复杂零件的生产提供了极大的便利。通过合理安排不同的铣削步骤,可以实现从粗加工到精加工的无缝衔接,确保工件的尺寸和形状达到设计要求。多工序加工涵盖了平面铣削、轮廓铣削,还包括钻孔与镗孔等多种形式,能够满足不同工件的多样化需求。在实际操作中,工艺师会根据工件材质和结构,灵活调整切削参数,如切削速度和进给量,以适应顺铣或逆铣的加工方式。顺铣加工能够获得更为平滑的表面,而逆铣则适合处理硬质材料,保证加工效率与质量的平衡。多工序的连续加工流程减少了工件在不同设备间的转移次数,降低了误差累积的风险,同时提升了整体作业的连贯性和稳定性。尤其是在加工复杂曲面或大尺寸结构件时,多工序的合理规划显得尤为重要,它能够有效分解加工难点,逐步实现高精度成形。工厂通过配备先进的数控铣床和自动换刀系统,能够支持多工序的连续作业,既节省了人力资源,也提升了加工的灵活性和一致性。多工序铣加工工序广泛应用于航空航天、汽车制造、模具设计等领域,满足各类复杂零件的生产需求。按图纸精确铣削出合格零件。
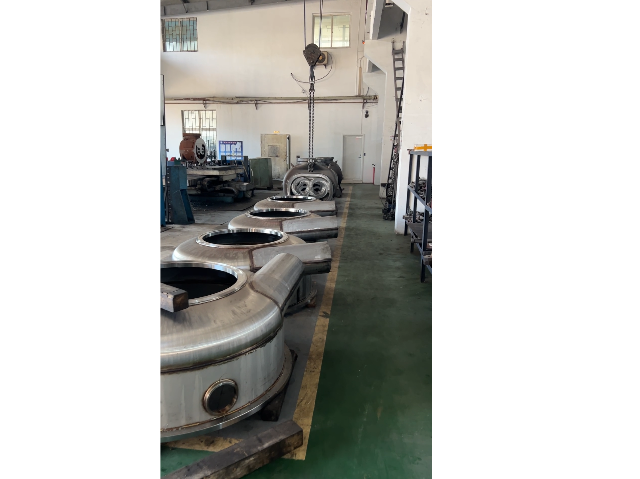
多轴联动铣加工是通过多轴设备同时控制刀具与工件的多方向运动,实现复杂形状和曲面的高难度加工技术。这种加工方式能在空间内实现多角度切削,还能完成复杂零件的连续加工,极大地丰富了产品设计的可能性。想象一下,在航空发动机叶片或汽车发动机缸体的制造过程中,传统的单轴或双轴设备难以满足形状复杂、精度要求严格的加工需求,而多轴联动技术则能轻松应对这些挑战,使得刀具能够沿着多条轨迹同步运动,确保加工表面光滑且尺寸符合设计标准。多轴联动加工的优势在于减少了工件的装夹次数,降低了人为误差,同时提升了加工的一致性和复杂度处理能力。通过计算机数控系统的精确编程,操作人员可以设定刀具路径,实现自动化加工流程,这对于批量生产复杂零件尤为重要。加工过程中,刀具和工件的多轴协调运动使得切削更加平稳,减少了振动对加工质量的影响,延长了刀具寿命。多工序铣加工减少了工件在不同设备间的转移,缩短了生产周期和交货时间。江苏多工序铣加工工艺
数控铣加工,灵活应对各种零件形状与尺寸需求。江苏多工序铣加工工艺
涡轮机叶片是发动机中承受高温高压环境的重要部件,其铣加工过程对形状精度和表面质量的要求极为严格。叶片通常具有复杂的三维曲面结构,传统加工难以满足其精度需求。通过采用数控铣床和多轴联动技术,旋转刀具能够沿着预设轨迹灵活运动,实现对复杂曲面的高精度加工。顺铣与逆铣的合理选择有助于控制切削力,减少加工变形,保证叶片的几何形状和表面光洁度。高速切削技术的应用则提升了切削效率,缩短了加工周期,同时降低了刀具磨损。涡轮机叶片的材料多为强度高的合金,硬度较高,加工过程中需要精确调整切削参数以避免材料过热或产生裂纹。瑞宏机械凭借丰富的加工经验和先进设备,能够针对叶片的特殊要求制定个性化加工方案,保证每一片叶片都符合设计标准和使用性能。自动换刀系统的集成,使得多工序能够无缝衔接,提升生产连贯性和加工一致性。通过严格的质量管理和工艺控制,瑞宏机械确保涡轮机叶片的加工质量满足行业标准,为客户提供可靠的零部件解决方案。江苏多工序铣加工工艺