商机详情 -
宁夏焊接来料加工
风电设备的结构件如塔筒和叶片在焊接过程中面临着尺寸庞大、结构复杂的挑战,焊接变形是影响产品精度和性能的关键因素。为了应对这些难题,焊接技术要保证焊缝的结合强度,还要在工艺安排上精心设计,合理分布焊接顺序和热输入,减少由于局部过热引起的形变。大型结构件焊接前的预处理尤为重要,清理表面油污和铁锈,确保焊接区域的清洁,有利于形成稳定的焊缝。焊接参数的调节也需根据工件的材质和厚度灵活调整,特别是采用保护性气体的焊接方式,可以有效避免焊接区域氧化,提升焊缝质量。焊接完成后,通过无损探伤技术对焊缝进行细致检测,保障结构件的性能符合设计要求。风电结构件的焊接影响设备的使用寿命,还关系到发电效率和安全运行。瑞宏机械(上海)有限公司提供车床、铣床、钻床、磨床等机加工服务,涵盖车削、铣削、钻孔、磨削等工艺,精度可达头发丝百分之一,应用于手机零件、医疗器械、发动机叶片等。风电叶片配件的焊接质量直接影响设备性能,精确焊接工艺是制造的保障。宁夏焊接来料加工
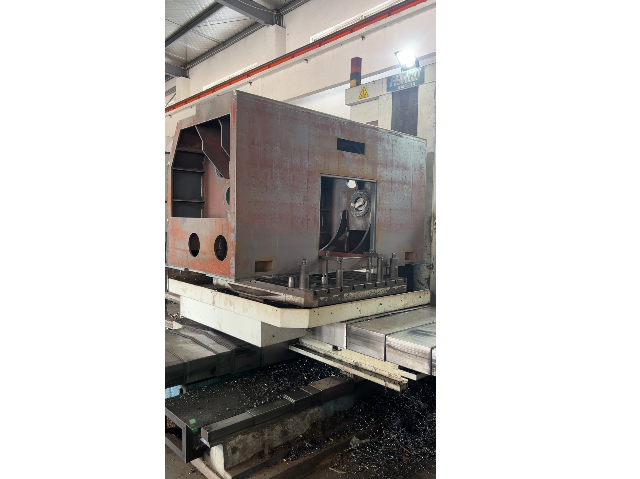
大型结构件的焊接定制加工涉及尺寸大、结构复杂的零部件,焊接工艺对设备和技术的要求较高。面对这些结构件,焊接时需充分考虑热输入和冷却速度,避免因热应力导致的变形和裂纹。工件表面清洁是前提,确保焊接时无杂质影响焊缝质量。针对不同材料和厚度,采用适合的焊接参数,调整电流和电压,保证焊缝渗透均匀。大型结构件常用氩弧焊和二氧化碳气体保护焊,借助保护气体减少焊接区域氧化,提升焊缝的致密性和机械性能。焊接过程中合理安排焊接顺序和夹具定位,有效控制焊接变形。完成焊接后,必须进行无损探伤和尺寸检测,确保结构件满足设计要求。大型结构件焊接定制加工考验技术实力,也需要完善的设备支持和严格的质量管理。上海钢结构焊接非标加工不锈钢板拼接焊接时,建议采用间隙补偿装置减少热应力。
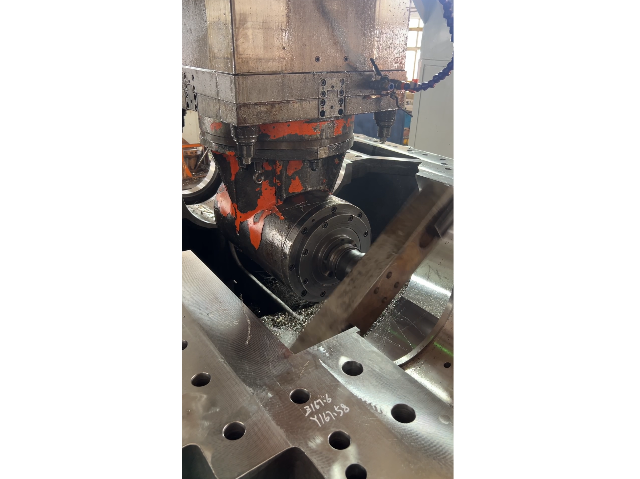
如航空发动机叶片的焊接。2.加工厂家与价格激光焊接加工厂家需配备激光焊接设备和光学技术人员。由于设备成本高,激光焊接价格相对较高,一般按焊点或焊缝长度计费,每个焊点价格可能在5-50元不等。(二)软钎与硬钎焊接连接技术1.技术差异与应用软钎焊使用熔点低于450℃的钎料,主要用于电子元件连接等;硬钎焊使用熔点高于450℃的钎料,常用于机械零件连接。2.加工厂家与市场价格从事钎焊加工的厂家需掌握不同钎料特性和焊接工艺。软钎焊价格相对较低,每个焊点可能在-2元;硬钎焊因钎料和工艺要求不同,价格每个焊点可能在1-10元。(三)冷压、气压、扩散与热压焊接连接技术1.技术原理与适用场景冷压焊接通过施加压力使焊件连接,适用于一些特殊金属材料;气压焊接利用气体燃烧热量焊接,常用于钢轨焊接等;扩散焊接通过原子扩散实现连接,用于航空航天领域高温合金焊接;热压焊接结合加热与压力进行焊接。用于电子封装等。2.加工厂家与价格这些特殊焊接技术的加工厂家相对较少,需具备设备和技术。价格因技术复杂程度和应用领域而异,如扩散焊接价格较高,按焊件面积或复杂程度计费,每平方厘米可能在50-500元。五、选择瑞宏机械,开启质量焊接之旅。
钢材焊接作为工业制造中的基础工艺,贯穿于建筑、机械制造和大型结构件的生产中。焊接过程通过加热、加压或两者配合,使钢材实现原子结合,形成牢固连接。常用的焊接设备包括手工电弧焊机、氩弧焊机和二氧化碳气体保护焊机,保护气体的应用有效避免了焊接区域氧化和杂质混入。钢材焊接前需要对焊接部位进行彻底预处理,清理表面油污和铁锈,保证焊接面的洁净。根据钢材的种类和厚度调整焊接参数,针对薄板材料采取小电流焊接,防止焊接过程中材料烧穿或变形。焊后通过外观检查和无损探伤技术检测焊缝的完整性,确保焊接强度和结构稳定性。钢材焊接广泛应用于桥梁建设、钢结构建筑、工业机械制造等领域,是连接大型构件和保证整体结构安全的关键工序。焊接不锈钢时,需注意焊丝的送丝速度,确保稳定焊接。
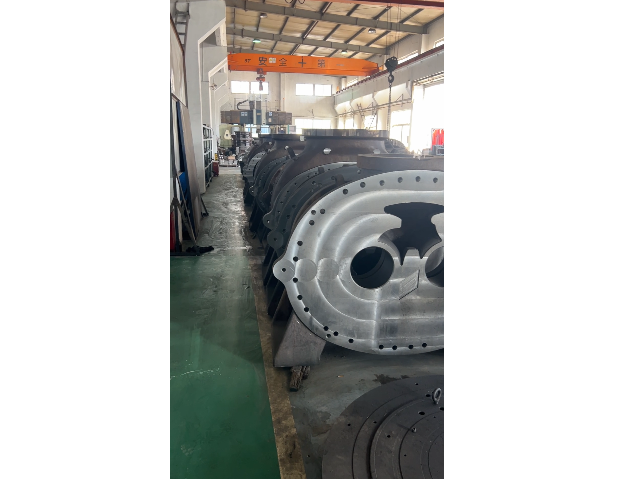
机器人焊接灵活性高,可适应不同形状焊件;自动化焊接生产线则适合大规模、标准化生产。(二)全自动焊接加工厂家1.厂家**竞争力具备自动化焊接设备和编程技术人员是关键。厂家需根据客户焊件特点,编写精细的焊接程序,确保自动化焊接顺利进行。同时,拥有完善的质量检测体系,能及时发现和纠正焊接缺陷。2.行业典型在汽车零部件制造领域,一些大型焊接加工厂广泛应用全自动焊接技术,为各大汽车品牌提供高质量零部件。瑞宏机械(上海)有限公司也在不断加大全自动焊接技术研发与应用,为客户提供、质量的焊接服务。(三)全自动焊接市场价格1.价格决定因素设备投入成本是主要因素,高精度自动化焊接设备价格昂贵,导致加工成本上升。此外,焊件复杂程度、焊接速度要求等也影响价格。如对焊接速度和精度要求较高的电子元件全自动焊接,价格相对较高。2.价格范围简单结构焊件的全自动焊接,价格可能在每个焊点-2元;对于复杂形状、高精度要求的焊件,价格可能达到每个焊点5-20元。三、钢结构焊接连接技术与市场。一)钢结构焊接连接技术1.技术要点钢结构焊接需考虑钢材强度、厚度等因素。对于厚板钢结构,常采用多层多道焊工艺,确保焊缝内部质量。同时,要控制焊接变形。不锈钢车削件焊接需控制热影响区,避免加工后变形超标。陕西焊接厂
不锈钢焊接时,需注意焊缝颜色,金黄色为较佳,蓝色或灰色需调整参数。宁夏焊接来料加工
航空航天领域对零部件的焊接质量提出了较高的要求,精密焊接技术因此成为关键环节。该工艺要求焊缝连接紧密无缺陷,还需保持零部件的几何尺寸和形状稳定,避免因焊接热影响而引起的变形。为此,焊接前对工件进行彻底清洁,消除油污和锈蚀,确保焊接区域的纯净。焊接时,通过细致调节电流、电压和焊接速度,适应不同材料和厚度的需求,特别是在薄板焊接中采用较小电流,以防止烧穿。使用氩弧焊机等气体保护设备,能够有效隔绝空气中的杂质,保障焊缝的质量。焊接完成后,结合外观检查和无损探伤技术,评估焊缝的完整性和性能。瑞宏机械(上海)有限公司依托多年航空航天领域的技术积累和设备优势,能够提供符合严苛标准的精密焊接服务,满足高可靠性的零部件制造需求。宁夏焊接来料加工