商机详情 -
上海数控加工中心镗加工收费标准
镗加工是一种针对工件内孔进行细致处理的技术,主要任务是扩大、修整和精加工现存孔洞。它适用于尺寸较大、结构复杂且要求较高的孔类零件。该工艺能够将内孔的精度达到IT6-IT7等级,表面光洁度保持在Ra0.8-3.2μm之间,满足多种工业领域对零件的严格要求。镗加工的特点在于其分阶段加工流程,包括粗镗、半精镗、精镗和光整加工。粗镗阶段使用双刃镗刀去除大部分多余材料,预留一定加工余量,保证后续工序的顺利进行。半精镗通过可调式镗刀修正孔的直线度,确保尺寸公差在±0.05mm范围内。精镗环节则采用金刚石涂层的单刃微调镗刀,结合试镗、测量和补偿步骤,精确达到设计尺寸。光整加工可采用滚压或珩磨技术,将表面粗糙度降至Ra0.4μm以下。整个过程对切削速度、进给量和背吃刀量等参数有严格要求,以保证加工质量和工件性能。镗加工既适合大型机床床身、发动机缸体等箱体类工件,也适用于高精度孔系的复杂零件。工业机械镗加工结合数控设备,提升大批量生产中孔径一致性和加工周期的可控性。上海数控加工中心镗加工收费标准
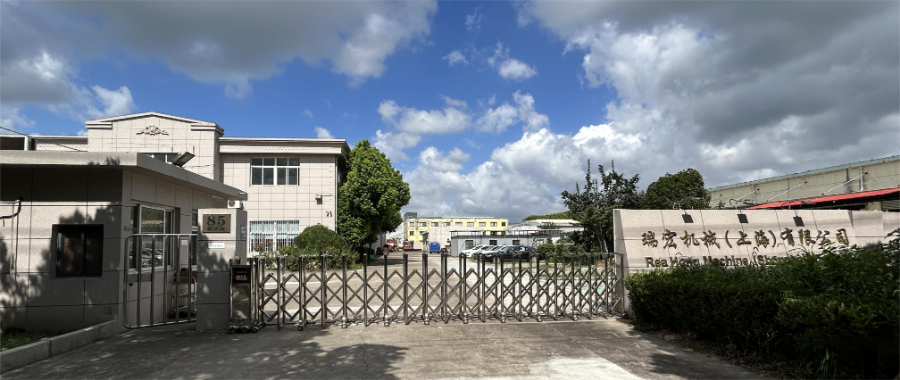
塑料零件在很多领域都有应用,部分塑料零件也需要孔加工处理,塑料材质硬度低,弹性大,加工过程中容易出现变形,影响加工精度。镗加工可以通过调整进刀量和切削速度,减少塑料零件的加工变形,达到要求的加工精度。瑞宏机械(上海)有限公司也承接过非金属材料零件的加工订单,针对塑料零件的镗加工有着对应的加工经验,能够根据塑料的材质特性调整加工参数,减少加工变形,保证孔径尺寸符合要求。很多设备的非金属结构件需要孔加工,瑞宏机械可以完成这类加工任务,满足客户的多样化加工需求,不管是金属还是非金属零件,都可以按照要求完成加工。上海数控加工中心镗加工收费标准五轴联动镗加工技术支持多角度同步切削,提升零件加工的灵活性和精度,适合精密模具制造。
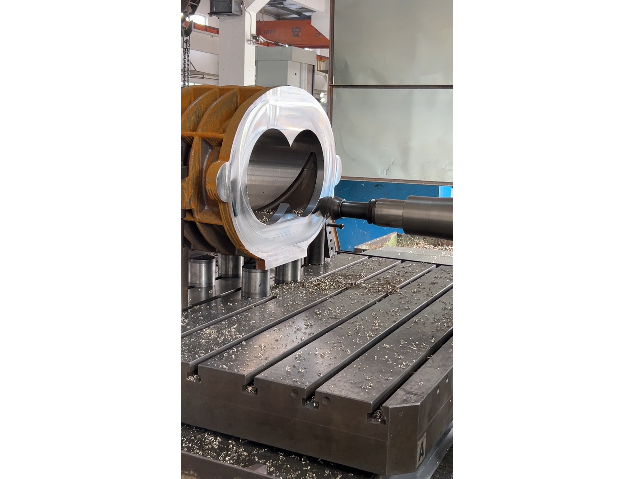
深孔加工是孔加工中难度相对较高的类型,对加工设备和操作人员的经验都有一定要求,普通工艺很难保障深孔加工的尺寸和表面质量符合要求。镗加工是适合深孔加工的工艺,可以应对不同深度的孔加工需求,帮助客户获得符合要求的成品。瑞宏机械(上海)有限公司有处理深孔加工订单的经验,也配备了对应的加工设备,可以承接不同深度要求的深孔加工订单,满足客户的生产需求。针对深孔加工的难点,瑞宏机械会提前制定加工方案,选择合适的刀具,调整加工转速和进刀量,减少加工过程中刀具抖动对加工结果的影响。加工完成后,会对深孔的尺寸、内壁表面状态进行检查,确认所有指标符合客户要求后再交付。很多生产企业都有深孔加工的外协需求,选择有经验的服务商,可以更好的保障加工质量,避免不必要的成本浪费。
数控镗床镗加工凭借自动化控制和高精度设备,实现了对孔径尺寸和形状的细致加工。通过编程控制,数控镗床能够精确执行复杂的加工路径,确保孔系的几何形状和尺寸达到设计要求。该工艺涵盖粗镗、半精镗、精镗及光整多个环节,配合智能测量和补偿系统,能够有效减少加工误差,提升产品一致性。数控镗床的自动化特性减少了操作人员的干预,也降低了人为误差的风险,使得加工过程更为稳定。特别是在高精度大尺寸孔件加工中,数控镗床能够实现高重复性和良好的表面质量,满足动力机械、航空航天等行业的严格标准。通过集成的测量反馈,数控镗床还能实时调整加工参数,优化加工效果。瑞宏机械(上海)有限公司专注于风力发电结构件,综合运用机加工、镗加工、铣加工、焊接等工艺,完成高精度内孔镗削、多面铣削及整体焊接作业,产品强度高、耐候性好,适配陆上与海上风电设备需求,长期提供结构件加工定制服务。数控加工中心镗加工集成多轴联动功能,能够完成复杂孔洞及多面加工的高难度任务。
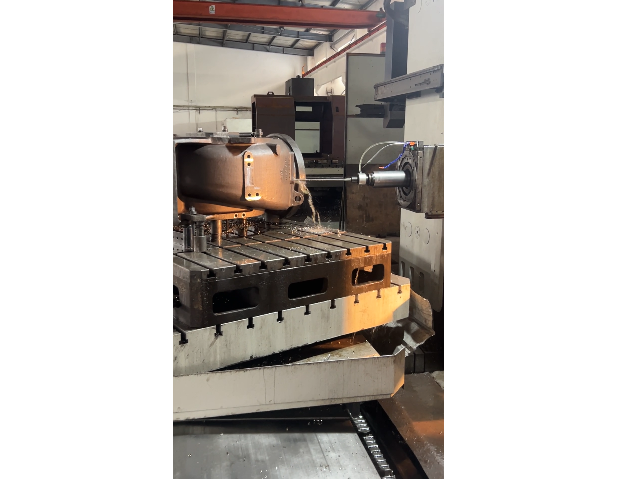
精密仪器制造对每一个零部件的尺寸精度都有较高要求,哪怕是微小的误差都可能影响仪器的整体运行精度,镗加工可以满足小尺寸高精度孔的加工需求。很多精密仪器的箱体、底座等构件都有精度要求较高的孔,需要通过合适的工艺加工完成。瑞宏机械(上海)有限公司不*可以加工大型构件的大直径孔,也可以应对小型精密零件的精加工需求,能根据工件的尺寸大小调整加工参数,保障精度符合要求。针对精密零件的加工,会选择更精细的刀具,控制每一次进刀的进给量,逐步提升孔的精度和表面光洁度。很多精密仪器生产企业,在遇到高精度孔加工需求时,都会寻找专业的镗加工服务商合作,以此保障零部件的加工质量,提升仪器整体的生产品质。粗镗镗加工阶段主要用于快速去除余量,为后续精加工奠定坚实基础,确保加工效率。上海阀门镗加工方法
高光洁度镗加工技术改善孔壁表面质量,提升机械零件的使用寿命和运行稳定性。上海数控加工中心镗加工收费标准
在镗加工过程中,参数的合理设定直接影响着加工的质量和效率。切削速度、进给量和背吃刀量是三个关键参数,彼此间需要达到平衡以保证工件内孔的尺寸精度和表面状态。切削速度不宜过高,以防止刀具过早磨损和工件表面温度升高,导致材料性能变化;进给量则要求稳定,过大可能引起加工振动,影响孔的形状精度,过小则会延长加工时间,降低生产效率。背吃刀量的调整尤为重要,它关系到每次切削的材料去除量,既要保证足够的切削深度以完成加工任务,也要避免因负荷过大而产生机床振动或者刀具损坏。通常,粗镗阶段会选择较大的背吃刀量以去除大部分余量,半精镗和精镗则逐步缩小背吃刀量以达到理想的孔径精度和表面光洁度。表面光洁度的提升,还依赖于对切削参数的细致调节,确保切屑顺畅排出,避免加工痕迹。上海数控加工中心镗加工收费标准