商机详情 -
深圳微高压氧舱行价
高压氧舱的密封胶条安装工艺需严格把控,确保密封性能稳定。密封胶条的安装首先需根据舱体密封槽的尺寸裁剪胶条,裁剪时采用配套的裁剪工具,确保切口平整,长度精确,胶条接头处采用45°斜接方式,便于拼接紧密。拼接时,在接头处涂抹配套的粘接剂,粘接牢固,避免出现缝隙。安装胶条时,先将胶条一端固定在密封槽内,随后沿密封槽缓慢推进,同时用配套工具将胶条压实,确保胶条与密封槽紧密贴合,无凸起、无扭曲。安装完成后,检查胶条的安装状态,确保无松动、无脱落风险。微高压氧舱助力增强机体免疫抵抗力,优化睡眠质量,帮助都市人群对抗慢性亚健康。深圳微高压氧舱行价
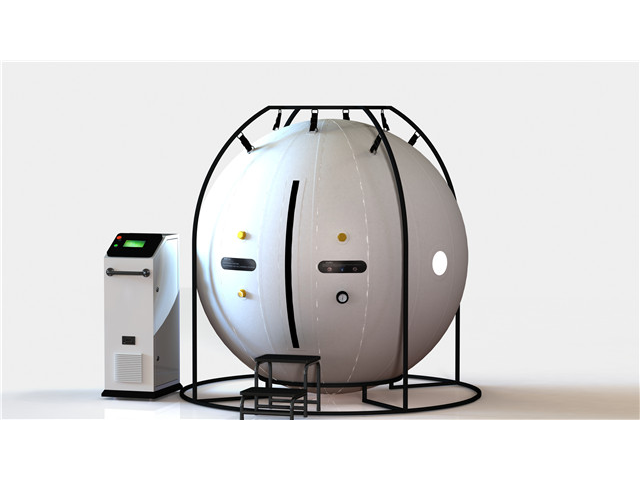
高压氧舱拥有智能气压控制功能,可根据预设参数自动完成舱内加压、保压与减压全过程,无需人工手动操作,大幅提升使用便捷性。加压过程采用渐进式设计,加压速度可根据用户适应程度调节,通常控制在0.01-0.02MPa/min,避免因加压过快导致用户出现耳闷、头晕等不适症状。当舱内气压达到预设值后,系统会自动进入保压状态,保压精度高,气压波动控制在±0.005MPa以内,确保舱内环境稳定。减压过程同样遵循渐进式原则,缓慢释放舱内压力,使人体逐步适应常压环境,减少减压不适。此外,舱内配备了清晰的气压显示装置,用户可实时查看当前舱内气压,同时系统具备气压异常提示功能,当气压超出安全范围时,会及时发出声光报警,提醒用户注意。智能高压氧舱应用从氧舱主机到全套配套产品,我们提供完整模块化套件,客户按需选配灵活搭建系统。
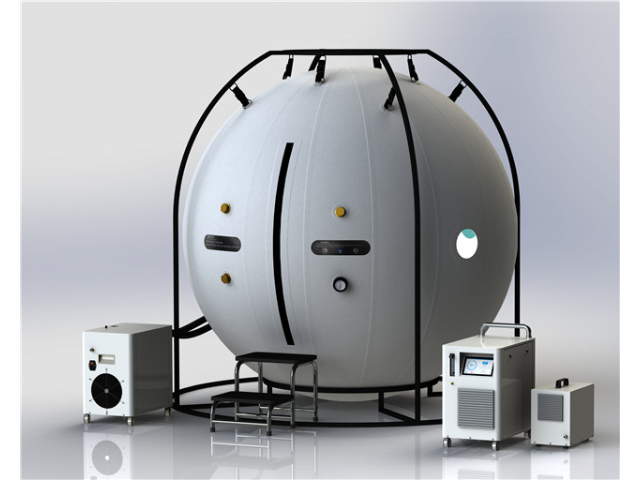
高压氧舱的成品总装是将各个部件整合为完整产品的关键环节,总装过程需遵循严格的装配顺序与质量管控要求。首先,将成型加工完成的舱体吊装至总装工位,随后依次装配舱门、密封系统、供氧系统、控制系统、安全防护系统等关键部件。每个部件的装配都需按照标准化操作规程进行,确保连接牢固、密封严密。总装过程中,技术人员需实时检查各部件的装配精度与连接状态,发现问题及时整改。当所有关键部件装配完成后,进行内饰部件的安装,包括座椅、照明设备、通风装置等。总装完成后,对产品进行整体外观检查,确保外观无瑕疵、部件安装平整。
高压氧舱的座椅装配需注重人体工学设计与安装牢固性,座椅是用户使用过程中直接接触的部件,舒适度与安全性至关重要。座椅框架采用钢管焊接成型,焊接牢固,经过除锈喷漆处理,增强耐腐蚀性。座椅填充高密度海绵,海绵密度不小于30kg/m³,具备良好的弹性与支撑性,久坐不易变形。座椅表面包裹医用级皮革,皮革具备良好的透气性与耐磨性,表面进行防水处理,方便清洁。座椅安装采用螺栓与舱体底座固定连接,螺栓选用不锈钢材质,紧固扭矩符合设计要求。企业通过 ISO9001、TS16949 质量体系认证,氧舱生产遵循标准化流程管控品质。
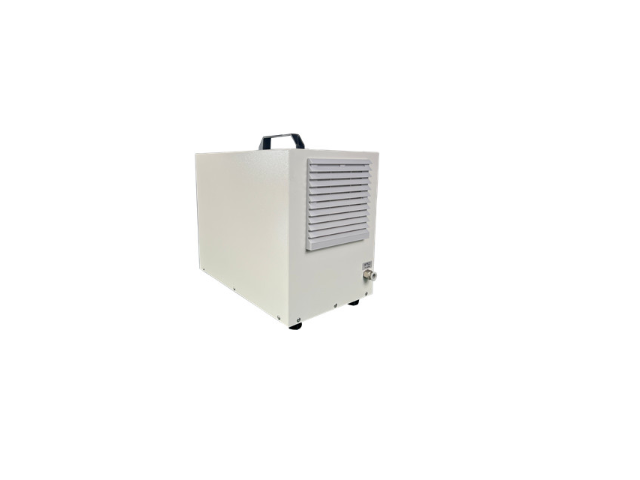
制氧机的维护保养是保证其长期稳定运行的关键,不同部件的维护要求不同。分子筛是重心耗材,虽然使用寿命可达8000-10000小时(约1-2年),但需避免受潮和污染,因此要确保过滤系统正常工作,防止水分和杂质进入分子筛塔;若设备长期不用,应密封保存,避免分子筛吸附空气中的水分。压缩机需要良好的散热环境,避免在高温环境下工作,定期清理机身散热孔的灰尘,防止散热不良导致过热损坏。湿化瓶需每天更换清水,每周用白醋或专门使用消毒剂浸泡消毒,防止水垢和细菌滋生。进气过滤器需定期清洗或更换,一般每2-4周清洗一次(可水洗型号),每3-6个月更换一次(不可水洗型号),具体频率根据使用环境的空气质量调整。维护时如发现氧浓度下降、噪音异常等问题,应及时联系专业人员检修,不可自行拆卸重心部件。智能微高压软体氧舱便于收纳搬运,适合场地有限,需要灵活部署氧舱的客户群体。湖南便携式高压氧舱现货直发
高原弥散供氧搭配微高压氧舱组合方案,能够很好解决高原地区人群缺氧不适难题。深圳微高压氧舱行价
高压氧舱的表面涂装工艺注重美观性与防护性,涂装过程需经过多道工序。首先对成型后的舱体进行表面清洁,采用碱性清洗剂去除表面的油污与杂质,随后用清水冲洗干净并烘干。烘干后的舱体进入底漆喷涂环节,底漆选用环氧底漆,该底漆附着力强、耐腐蚀性出色,能够与铝合金基材紧密结合,形成一层防护底层。底漆喷涂采用静电喷涂工艺,喷涂均匀性好,涂层厚度控制在30-50μm。底漆喷涂完成后进行烘干固化,固化温度控制在120℃,固化时间为30分钟。随后进行面漆喷涂,面漆选用环保型聚氨酯漆,颜色可根据市场需求定制,喷涂工艺同样采用静电喷涂。涂装完成后,对涂层进行性能检测,包括附着力测试、耐磨损测试、耐紫外线测试等。深圳微高压氧舱行价