商机详情 -
河南口服液灌装生产线
大型包装生产线是现代制造业中不可或缺的一部分,它集成了自动化、智能化与高效化的生产特点,极大地提升了产品的包装效率与质量。在这条生产线上,从原料的输入、加工、填充、封口到贴标、打包、码垛,每一个环节都通过精密的机械臂、传感器和先进的控制系统实现无缝衔接。这样的自动化流程不*减少了人工操作的误差,还明显降低了劳动力成本,使得企业能够在激烈的市场竞争中保持高效运转。大型包装生产线往往配备有灵活的可编程逻辑控制器(PLC),可根据不同产品的包装需求进行快速调整,满足市场多样化的定制要求。这种高度灵活性和可扩展性,确保了生产线能够持续适应未来市场的变化,为企业带来长期的竞争优势。灌装生产线优化瓶口处理,减少破损率。河南口服液灌装生产线
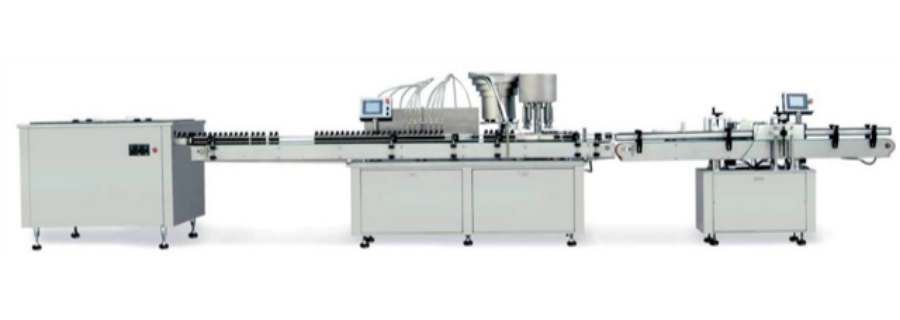
酱油生产线作为传统调味品生产中的重要环节,其自动化与现代化改造近年来取得了明显进展。从大豆的精选、浸泡、蒸煮到制曲、发酵,每一步都融入了高科技的元素。在精选阶段,先进的筛选设备能够高效剔除杂质,确保原料的纯净;浸泡与蒸煮环节则通过精确的温度与时间控制,较大化地保留大豆的营养成分。进入制曲阶段,恒温恒湿的培养室为米曲霉的生长提供了很好的环境,确保了酶系的充分生成。而到了发酵过程,大型不锈钢发酵罐不*提高了生产效率,还通过精确调控氧气与温度,使得酱油的风味更加醇厚、色泽更加鲜亮。现代化的灌装线配备了自动检测与包装设备,有效避免了人工操作带来的污染风险,确保了产品从生产线到消费者餐桌的全程安全与品质。武汉膏霜产品装生产线鱼油软胶囊灌装生产线,大脑发育好帮手。
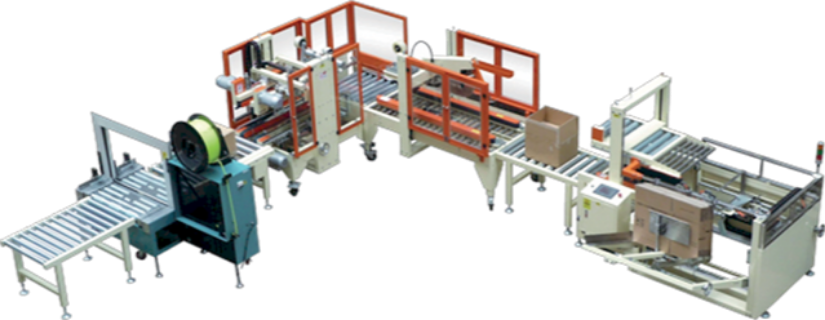
包装生产线设备的持续创新与发展,正推动着整个包装行业的转型升级。随着物联网、大数据、人工智能等先进技术的融入,现代包装生产线已能够实现远程监控、预测性维护以及生产数据的实时分析,为管理者提供了更为精细化的运营决策支持。这些智能化特性不*提升了生产线的灵活性和响应速度,还帮助企业更好地应对市场变化,实现个性化定制生产。例如,通过集成RFID技术的包装设备,可以实现对产品在生产、仓储到物流全链条的追踪管理,增强了供应链的透明度和可追溯性。因此,投资于先进的包装生产线设备,已成为众多企业提升竞争力、实现可持续发展的必然选择。
小袋装大袋二次包装生产线设备的设计充分考虑了灵活性和可扩展性,能够适应不同尺寸、形状和材质的小袋与大袋包装需求。设备采用模块化设计,各功能单元可以单独运行或协同作业,使得生产线的配置和调整变得更加简便快捷。该设备还配备了先进的传感器和检测系统,能够实时监控包装过程中的各项参数,及时发现并纠正潜在的包装缺陷,从而保证了产品包装的完美无瑕。同时,其友好的人机交互界面和远程监控功能,使得操作人员能够轻松掌握生产线状态,进行高效的生产管理和维护。这些特点使得小袋装大袋二次包装生产线设备成为众多包装企业的理想选择,为企业的生产和发展提供了强有力的支持。瓶装水灌装生产线,方便携带饮用。
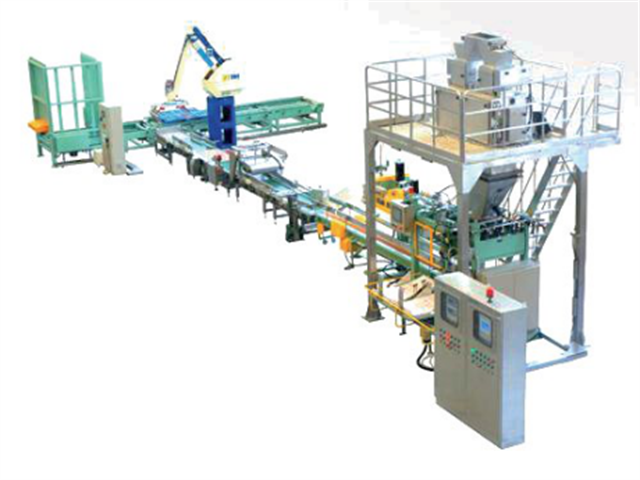
在红酒灌装生产线设备的运作中,智能化和自动化成为提升效率和品质的关键因素。通过集成PLC控制系统,整条生产线可以实现远程监控和故障预警,减少了人工干预的需要,同时提高了生产的安全性和可靠性。为了适应不同规格和种类的红酒灌装需求,许多高级设备还配备了模块化设计,可以根据实际生产情况灵活调整配置。这种高度的灵活性和适应性,使得红酒灌装生产线设备成为现代葡萄酒制造业中不可或缺的重要工具,不*提升了生产效率,更在保障产品质量的同时,降低了生产成本,为葡萄酒企业的可持续发展奠定了坚实的基础。花生酱灌装生产线,醇厚香味扑鼻来。宁波酒类包装生产线厂家
灌装生产线升级,增强产品市场竞争力。河南口服液灌装生产线
全自动颗粒包装生产线设备是现代制药、食品及化工等行业不可或缺的高效生产设备。该设备集成了先进的机械自动化技术和智能控制系统,从原料的输送、计量、充填到封口、贴标、检测以及成品输出,整个包装流程实现了全自动化作业。这不*极大地提高了生产效率,减少了人工干预,还确保了包装过程的稳定性和准确性。通过高精度的计量装置,每包颗粒的重量都能达到预设标准,避免了传统手工包装可能出现的误差。全自动颗粒包装生产线设备还配备了先进的传感器和监控系统,能够实时监测生产状态,及时发现并排除潜在故障,确保生产线的连续稳定运行。其智能化的管理系统可以根据生产需求灵活调整参数,满足不同产品的包装要求,为企业实现自动化、智能化生产提供了有力支持。河南口服液灌装生产线