商机详情 -
江苏多功能七轴深孔钻供应商
针对新能源装备制造的特殊需求,广东七轴深孔钻进行了专项技术优化,成为风电、光伏设备重心部件加工的 “利器”。风电主轴作为传递扭矩的关键部件,需在轴体上加工多个深孔用于安装传感器与润滑通道,这些孔道不*深度达 800mm 以上,还需与主轴轴线保持严格的平行度。广东七轴深孔钻通过加装高精度光栅尺与扭矩补偿系统,可实时修正加工过程中的轴线偏差,将深孔平行度误差控制在 0.02mm/m 以内。在光伏逆变器散热器加工中,设备还能实现多排微深孔的高速钻削,孔径小可达 0.8mm,孔间距精度控制在 ±0.01mm,满足了新能源设备对散热效率与结构精度的双重要求。精准精密三轴深孔钻,适配模具钢、不锈钢、铝铜材质,常规金属工件钻孔适配性广。江苏多功能七轴深孔钻供应商
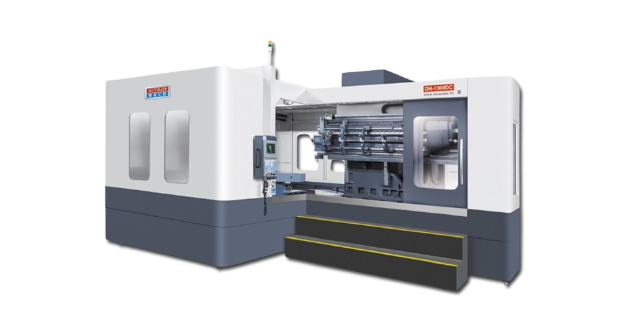
东莞精准七轴深孔钻以双螺杆双驱动变角技术为,实现了功能与性能的完美融合,成为解决复杂深孔加工难题的关键设备。其独特的双螺杆驱动设计,不*将角度范围较业界提升35%,主轴头向上可转动20°、向下可转动35°,更使螺杆负载降低50%,大幅提升了运动部件的使用寿命与精度持续性。搭配中国台湾高精密滚柱式线性滑轨的变角承载平台,让机床稳定性提高30%,有效抑制变角转动中的振动,避螺杆结构常见的摆动现象,为高精度深孔加工提供了坚实的结构保障。福建高速七轴深孔钻性能精准精密三轴深孔钻,出厂严格经过精度检测与空载跑机,每台设备性能达标交付。
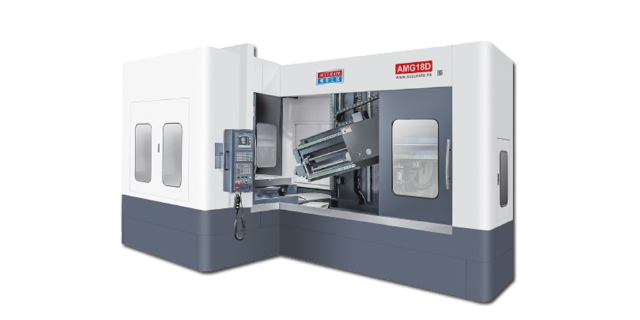
复杂场景的全维度适配精准精密机械七轴深孔钻构建了覆盖多行业、多工况的复杂加工能力,打破传统深孔钻的应用局限。在航空航天领域,可加工发动机机匣的冷却孔、涡轮叶片的异形流道孔,适配长径比 50:1 以上的深孔加工需求;在模具制造中,能完成注塑模的水路孔、热流道孔等密集孔系加工,支持比较大孔径 φ50mm、比较大加工深度 2000mm 的孔位加工。设备兼容多种工件装夹方式,配备自动定心夹具与工件检测系统,可处理不规则形状工件与大型零部件(最大承重 500kg)。针对新能源汽车电机壳、液压阀块等批量生产场景,其多轴同步加工能力可一次性完成多方位孔系加工,大幅减少工件装夹次数,适配高复杂度、高难度的加工需求。
精准精密七轴深孔钻在主要部件与技术配置上实现全方面升级,构建起兼具高效性与稳定性的加工体系。设备采用磁悬浮高速主轴,转速可达20000rpm,振动控制在0.8微米以内,搭配进口精密滚珠丝杠与线性导轨,确保高速运行下的运动平顺性与定位准确性。创新搭载智能进给自适应系统,可根据加工材料硬度、孔径尺寸及深度参数,自动调整切削速度、进给量与主轴扭矩,针对强度较高度合金、钛合金、复合材料等难加工材料,能有效避免卡钻、孔壁划伤等问题,加工效率较传统五轴深孔钻提升40%以上。同时配备高压内冷系统,压力可达10MPa的切削液通过中空钻杆直达切削区域,快速带走热量与铁屑,大幅降低刀具磨损,延长刀具使用寿命3倍以上,明显降低综合加工成本。三轴深孔钻无需复杂调试流程,开机即可作业,大幅提升车间整体生产效率。
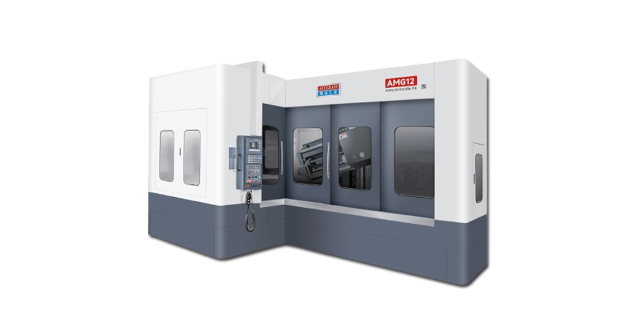
东莞精准七轴深孔钻AMG-18L型号凭借强悍的参数配置,适配大型重载工件加工需求。该型号加工深度可达1300mm,工作台尺寸为1000×1200mm,最大载重15吨,搭载FANUC 0i-MF Plus数控系统,七轴协同控制东莞精准可靠。其主轴摆角小分度0.001°,分度精度15″,重复精度4″,确保复杂角度加工的一致性;枪钻加工孔径范围2.0-38mm,主轴调速范围50-6000rev/min,配合8Mpa高压切削油系统,可高效处理长径比大的深孔加工任务,广泛应用于大型模具、重型机械等领域。三轴深孔钻行程充足,可适配大小模胚,通用性强,适配多品类模具加工生产。江苏多功能七轴深孔钻供应商
精准精密三轴深孔钻,适配五金机械、模具制造等多行业常规深孔加工工况。江苏多功能七轴深孔钻供应商
精细深孔钻是现代精密机械加工领域中针对深孔加工的主要技术,其主要定义在于能够稳定处理长径比大于10:1的深孔加工需求,同时将孔径公差控制在微米级范围,表面光洁度达到Ra0.8以下的高精度标准。相较于普通钻孔技术,精细深孔钻的技术优势体现在对深孔加工主要痛点的精细解决——在传统钻孔过程中,随着钻孔深度增加,钻头易出现刚性不足导致的偏斜、切屑排出不畅造成的孔壁划伤,以及加工热量积聚引发的工件变形等问题,这些缺陷在高精密零部件加工中往往是致命的。而精细深孔钻通过搭载的枪钻、BTA钻等深孔钻头,配合高压冷却润滑系统实现切削区域的实时降温与润滑,再加上伺服电机驱动的闭环进给控制系统,能够实现进给量的精细调控,从根本上解决了上述难题,为航空航天、高级模具、液压元件等领域的高精密零部件制造提供了不可或缺的技术支撑,是推动精密制造产业升级的关键技术之一。
江苏多功能七轴深孔钻供应商