商机详情 -
南京瑞邦制氮机报价
空压站房的电表持续转动,驱动制氮系统运行的电费构成了氮气成本的主要部分。节能制氮机从吸附塔流道优化与均压时序的精调入手,使每一次升压所消耗的电能尽可能多地转化为有效的气体分离功,而非以泄压排放的形式耗散。智能控制系统根据下游用气量的实时波动自动调节吸附周期深度,在低负荷时段降低空压机运行频率,规避过量产气造成的压缩空气浪费。这种按需匹配的供气逻辑将电力支出从线性增长扭转为与实际用气量紧密耦合的弹性曲线。环保材料的选用与设备回收性设计则延伸了绿色边界,使低碳属性覆盖从制造到退役的全生命周期。东莞市瑞邦公司将高性能低耗能作为产品基线,在东莞虎门制造基地制造PSA及模块式制氮机,结合与国内外技术合作方共同优化的流程参数,为各行业提供从设备层面兑现节能收益的现场制气方案。制氮机采用部件,运行稳定性强,减少企业停机维护时间。南京瑞邦制氮机报价
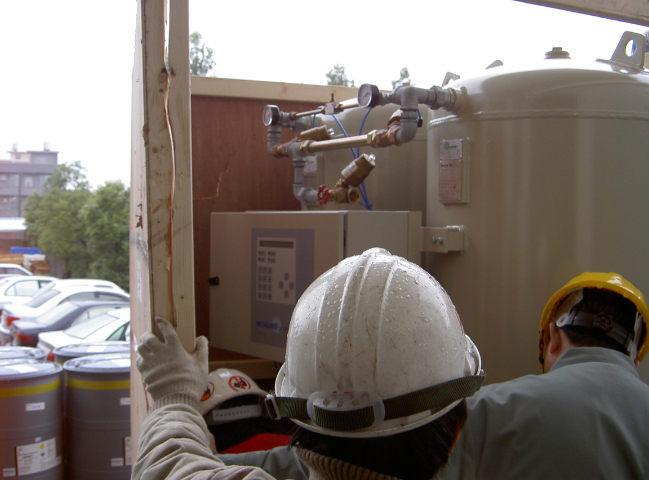
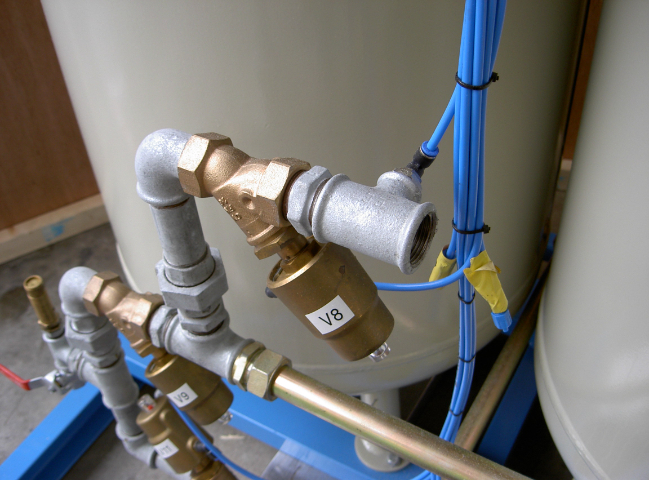
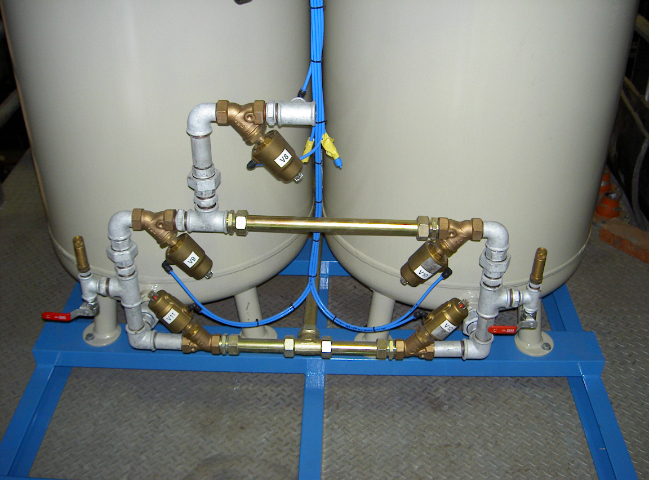
压缩空气进入装有碳分子筛的吸附塔,压力升高时氧分子被优先吸附于微孔内,氮气则穿过床层被收集;达到饱和后切换至卸压状态,吸附剂将捕获的杂质释放并恢复活性——变压吸附式制氮机正是依赖这一周期性切换实现常温下的连续产气。双塔交替的设计使整套装置无需加热再生,动部件少,日常维护集中在过滤器定期更换,运行稳定性高。智能控制器根据用气端流量波动自动调节吸附与均压时长,在低负荷工况下保持高气体回收率,有效减少压缩空气无效排放。化工保护气、电子吹扫、食品充氮等多个行业均依赖这种按需产气的灵活性,将对外购气源的依赖转化为现场自给的可控产能。东莞市瑞邦公司凭借品质优良、进程先进的制造理念,整合PSA及模块式制氮机、碳载纯化器与模块吸附式吸干机,并通过覆盖华东、华南及台湾的服务据点,提供从设计到维修的一贯化现场制气方案。深圳煤矿制氮机销售制氮机维护到位,能保障稳定运行多年。
熟食加工车间的充氮封口工位上,卤制产品被逐袋送入包装机,瞬间注入的高纯度氮气驱替袋内氧气,油脂氧化与需氧菌繁殖被同时阻断,货架期从数天延伸至数月。食品保鲜制氮机基于变压吸附或膜分离单元从环境空气直接提取洁净氮气,即产即用,无需液氮储罐和高压气瓶组。紧凑的结构可嵌入包装线体,运行信号由封口机联锁触发,无人值守模式下自动启停,日常维护只涉及过滤器定期更换。智能控制系统对纯度与流量进行闭环监测,确保每一袋产品的保护气氛一致,避免因残氧量波动导致的批次性变质风险。东莞市瑞邦公司模块式制氮设备可灵活匹配进口精密过滤与滤心,保证输出气体与食品接触面的洁净相容,并依托覆盖华东、华南及台湾的服务网络提供安全、便利的现场支持。
页岩气井场压裂作业展开时,数十台压裂泵车密集排列,需大量高纯氮气作为压裂液伴注气源以降低液柱压力、辅助返排。大型制氮机采用空分或变压吸附流程,单套装置以持续稳定的产量输出符合工况压力要求的氮气,并与压裂机组联控运行,供气节奏与施工作业同步。在油气开采的完整链条中——钻井气举、管道置换、储罐覆盖——同一套装置同样承担着不可间断的惰性气体职能。设备自动化程度高,运行参数由智能控制系统集中监控,异常状态在触发连锁保护前即被预警,保障连续作业下的安全边界。东莞市瑞邦公司融合国内外专业厂家的技术合作,产品涵盖PSA制氮机、碳载纯化器等,整合设计、制造、安装与维修一贯化服务,依托遍及华东、华南及台湾的服务据点,为能源领域的大型制氮需求提供可靠、便利的现场制气方案。低温制氮机,打造超高纯度氮气流。
实验室边台上,一台外形规整的箱式机组安静运行,将环境空气转化为持续流出的高纯氮气,取代了角落里的钢瓶组。箱式制氮机将空压单元、吸附分离模组、缓冲罐和控制系统整合在隔音箱体内部,设备可直接投入使用,无需搭建专属设备用房,也省去管路布设作业。变压吸附或膜分离流程在封闭箱体中完成从空气压缩、除湿过滤到氮气输出的全过程,触控屏上纯度、压力和流量一目了然,启停只需一键操作。对于用气量有限且对空间占用敏感的场合,这种集成化设计可摆脱对外源供气的依赖,具备按需自产供气的自持运转能力。东莞市瑞邦公司自2008年在东莞虎门建厂以来,持续制造PSA及模块式制氮设备,融合国内外技术合作成果,并通过覆盖华东、华南及台湾的服务据点,为用户提供从设计、制造到安装维修的一贯化支持。轮胎制氮机充入高纯氮气,借助其低渗透特性长效稳定胎压,从而提升行车安全并延缓轮胎老化。浙江国产制氮机使用方法
为应对大规模工业用气需求,大型制氮机持续输出稳定氮气,明显提升生产线整体效率。南京瑞邦制氮机报价
炼化厂的反应釜区内,烃类蒸气与空气相融易形成高危易燃氛围,细小的电气火花都有可能造成严重事故。防爆制氮机从结构材料与电气元件选型开始即遵循严苛的防爆等级要求,外壳密封与散热设计使设备在可燃气体持续存在的环境中仍可安全启停和运行。基于变压吸附或膜分离的制氮流程在封闭的防爆腔室内完成,产出的高纯度氮气被持续注入反应釜、储罐和管道,维持惰性覆盖层,使氧气浓度始终低于点燃阈值。远程通信模块将设备状态实时上传至监控平台,在异常参数触发报警前即发出预警,使运维从事后抢修转为事前干预,大幅降低人员进入危险区的频次。东莞市瑞邦公司基于2008年在东莞虎门设立的制造基地,融合与国内外专业厂家的技术协作,提供PSA及模块式制氮设备,并以覆盖华东、华南及台湾的服务据点,为煤矿、化工、石油等易燃易爆场所提供安全、可靠的现场制气方案。南京瑞邦制氮机报价