商机详情 -
杭州六角形冷冲模具哪家好
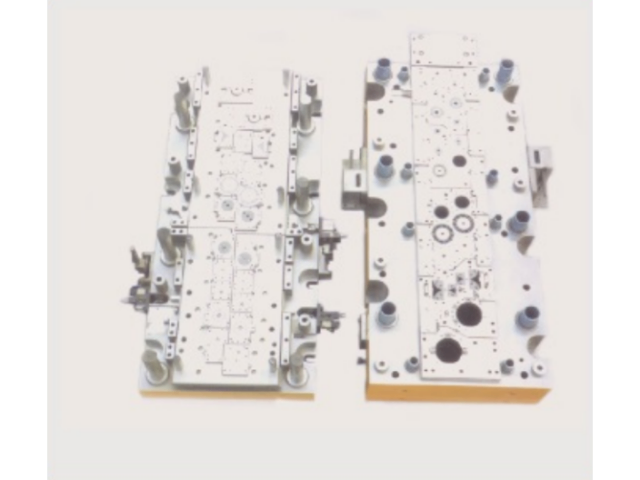
冷冲模,用于获得一定形状、尺寸和性能的产品零件的特殊专门使用工具,全称为冷冲压模具,多为安装在压力机上的,对放置在内的板料在室温下施加变形力,使其产生变形,从而获得一定形状,尺寸和性能的产品零件的特殊专门使用工具。1、根据工序组合程度分类:(1)单工序模在压力机的一次行程中,只完成一道冲压工序的模具。(2)复合模只有一个工位,在压力机的一次行程中,在同一工位上同时完成两道或两道以上冲压工序的模具。(3)级进模(也称连续模)在毛坯的送进方向上,具有两个或更多的工位,在压力机的一次行程中,在不同的工位上逐次完成两道或两道以上冲压工序的模具。2、根据材料的变形特点分类,冲压技术的进步首先通过模具技术的进步来体现出来。效益,使现代冲压技术水平提高到一个新的高度。无锡市高高精密模具有限公司的冷冲模具在现代制造业中的应用体现了公司对技术发展的不断追求。杭州六角形冷冲模具哪家好
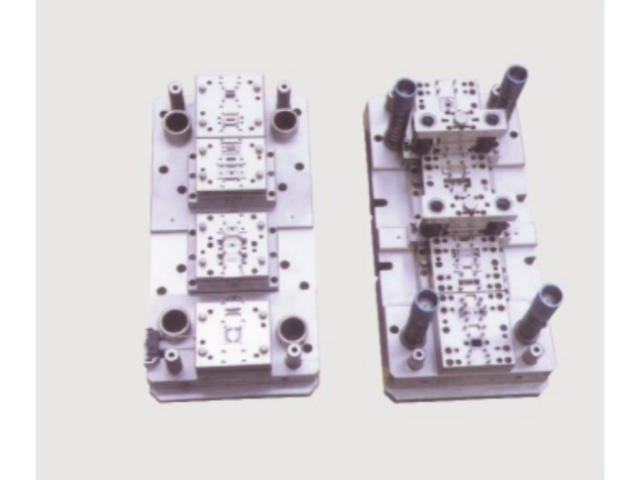
模具的发展与现状,模具是工业生产中的基础工艺装备,是一种高附加值的高技术密集型产品,也是高新技术产业的重要领域,其技术水平的高低已成为衡量一个国家制造水平的重要标志。随着国民经济总量和工业产品技术的不断发展,各行各业对模具的需求量越来越大,技术要求也越来越高。目前我国模具工业的发展步伐日益加快,“十一五期间”产品发展重点主要应表现在:(1)汽车覆盖件模;(2)精密冲模;(3)大型及精密塑料模;(4)主要模具标准件;(5)其它高技术含量的模具。南通硬质合金冷冲模具厂家电话无锡市高高精密模具有限公司的冷冲模具在诚实守信、精益求精、锐意创新的质量方针下生产。
刀架可做升降运动,用于调整吃刀深度,工作时也应锁定。刀架还可沿水平轴左右旋转一定角度,用来加工斜面。滑枕沿床身导轨作纵向往复运动,带动刀具完成慢进快退的动作,完成走刀切削和退刀。滑枕的工作速度可通过变速箱来调节,还可以根据切削面的长度和在工作台上的位置,对行程长度和刀具的移动位置作出调整。牛头饱床的工作内容。牛头饱床以加工平面为主,也可以加工侧面、斜面、台阶面、倒角、简单直通槽或为成型面去余量。所能达到的经济精度。牛头饱床为粗加工设备,所能获得的经济精度约0.2mm,表面粗糙度妙。牛头饱床也有多种不同的型号,主要的区别在于加工工件的大小不一样。另外还有传动方式的区别,一般中小型号为机械传动,较大型号则为液压传动。
铣床。铣床是利用刀具的旋轴和工件各种移动或转动动作的配合来完成加工的。铣床通常分为卧式和立式两大类。卧式铣床。是一台普通的卧式铣床。工件的安装。被加工工件可以直接,也可通过夹具或辅助工具安装固定在工作台上,随工作台、回转台、溜板、升降台等,作纵、横方向移动和升降移动,或倾斜一定角度,来实现吃刀、进给和走刀。工作台的横向、纵向溜板及升降台的运动,都可以分别采用手动、快速和慢速的自动方式来完成,以便适应不同工作状态的需要。如手动用于调整吃刀深度,快速自动用于调整工件加工面与刀具的位置,以便尽快进入加.工状态,或脱离加工状态,方便检查或检测。慢速自动则用于走刀,可以减轻工人劳动强度。高高精密模具的冷冲模具在成型打弯和LDE料盒制造中表现出色,提升了产品的加工质量。
外圆磨床。就是一台普通的外圆磨床。①外圆磨床的动作原理。安装固定砂轮的砂轮架可作纵向往复运动,用于调整吃刀深度,并有快速退出和接近的功能。工作台沿床身导轨作横向往复运动完成走刀。主轴用低速旋转的方式带动工件转动形成圆周切削。②工件的安装固定。外圆磨床主要是对轴类零件的外圆面进行加工,大多数零件都在两端安排中心孔,依靠机床两端的顶上的尖尖来定位和安装,并调整尾座顶上的尖尖的压力实现固定,再根据情况在主轴一端采取不同的拨动方式,使零件和主轴一起慢速旋转。小型零件无法加工中心孔的,可适当加长作成60°尖状,再与机床反顶上的尖尖配合来实现定位安装,也可以和端面不允许有孔的零件一样,另加工艺夹头来实现定位和安装,待加工完后去除多余部分。③外圆磨床上可以完成的加工内容。外圆磨床以加工各种外圆表面为主,若为台阶轴类零件,各外圆直径应从大到小顺序排列,或中间大,再往两端逐渐变小的排列方式,不便加工凹进的外圆面。调整工件中心支架与机床导轨的关系,使之形成一定角度,外圆磨床还可以磨圆锥面。零件台阶侧面有粗糙度或装配要求时,还可以靠磨侧面。但零件在根部应安排加工出合适的退刀槽,方能保证靠磨质量和安全。无锡市高高精密模具有限公司的冷冲模具在满足客户要求的同时,也保证了及时提供产品和满意的服务。常州精密冷冲模具定制
无锡市高高精密模具有限公司的冷冲模具在加工阶段,通过精密的加工设备确保了每个零部件的精度。杭州六角形冷冲模具哪家好
介绍各种钣金冲压工艺的原理和计算,常温下利用压力机并依靠模具对金属材料加工使之变形以获得所需形状的加工称为冷冲压。冲裁:冲裁是利用模具使板料产生分离的冲压工序。从板料上冲下为所需的工件(或毛坯)的工序叫落料,在工件上冲出所需形状的孔(冲去的为废料)的工序叫冲孔。下面就冲裁变形过程、冲裁间隙、冲裁刃口尺寸计算等问题进行分析。冲裁的变形过程:由图一所示的冲裁变形过程:凸模与凹模组成上下刃口,材料放在凹模上,凸模逐步下降使材料产生变形,直至全部分离而完成冲裁。杭州六角形冷冲模具哪家好