商机详情 -
镇江压铸模具系统
汽车、工业电控、民用设备、自动化装备零部件趋于复杂化、轻量化,普通简易模具成型精度不足、使用寿命短,难以支撑大批量稳定产出。铝合金压铸模具覆盖中小精密件至2000吨级大型结构件全套开发能力,依托多年模具研发加工经验,结合CAE仿真前置分析,适配汽摩配件、伺服壳体、液压阀体、民用五金等多类压铸件成型生产,从源头降低铸件气孔、缩松、变形等缺陷,稳定量产良率。从**性能来看,整套模具研发制造形成标准化管控流程。前期通过流体仿真模拟铝液填充、凝固全过程,预判卷气、冷隔、裂纹风险,优化浇道、溢流槽与冷却水路布局,大幅减少试模返工次数。模具基材选用**度模具钢,型腔表面精密研磨处理,耐磨、耐高温、抗热疲劳性能突出,长期连续压铸不易出现型腔磨损、尺寸偏移;冷却系统均匀排布,快速带走成型热量,缩短单件生产节拍,同时降低铸件内应力,减少后续加工变形。分型面、导向结构精密加工,合模间隙均匀,锁模匹配度高,适配全自动压铸岛机器人自动取件、喷涂、冲切联动作业。模具吨位规格完整,小型民用件、中型电控壳体、大型汽车底盘结构件均可对应开发,单年模具产能充足,可同步承接多套新项目同步开模,每套模具交付配套试模、参数调试文档。 压铸模具耐磨涂层延长连续工作寿命。镇江压铸模具系统
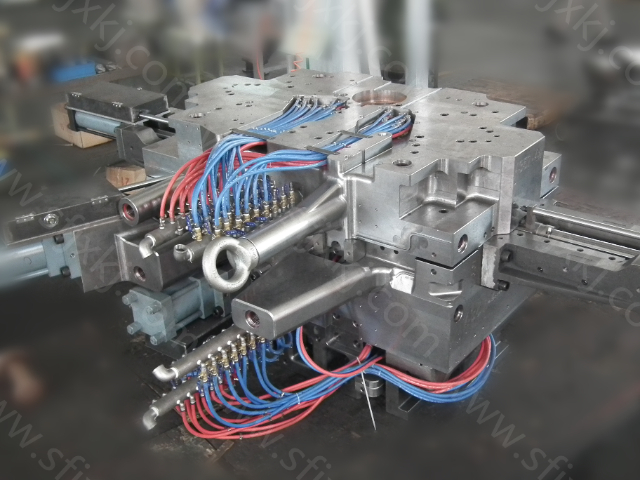
面向汽车零部件的铝合金压铸模具,能够将多个零散零件集成一体化压铸成型,减少后续零部件焊接、组装工序,有效压缩整车零部件综合制造成本。模具经过充分仿真模拟与试模迭代,产出压铸件尺寸稳定,一致性好,能够满足汽车行业严苛装配公差,适配转向壳体、真空泵壳体等安全相关零部件生产。模具模次寿命表现质优,在大批量汽车零部件订单下,减少模具频繁维修停工,保障产线稼动率。支持从样品开发、小批量试产到大批量量产全流程,可对接自动化压铸岛,机器人完成取件、喷雾,降低人工介入,同时模具可根据零部件迭代需求开展改模优化,适配车企产品更新节奏,缩短零部件开发周期。镇江压铸模具系统针对模具定位偏差、合模不准问题,精确导向设计,保障合模顺畅、无错位。
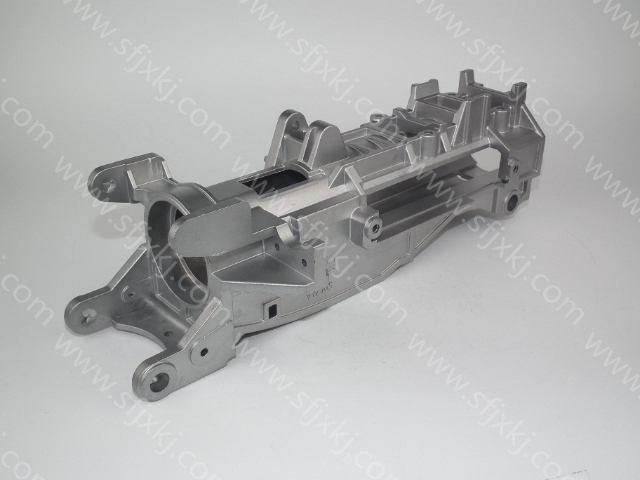
压铸模具长期承受高温熔液冲击、高压挤压、冷热交替循环,模具钢材的品质直接决定使用寿命与生产稳定性。行业主流压铸模具钢包含H13、SKD61、8407、2344等热作模具钢,具备耐高温、抗回火、高韧性、抗龟裂、耐磨抗冲蚀等**特性。质量压铸模具钢经过锻造、调质、精磨、深冷处理,材质组织均匀,内应力极低,可有效抵抗冷热交变产生的热疲劳裂纹与表面塌陷。普通劣质钢材硬度不均、耐热性差,生产几千模次即出现龟裂、塌角、粘模、变形等问题,导致批量不良。根据合金材质不同,铝压铸、锌压铸、镁压铸对应不同钢材硬度与热处理工艺。铝压铸温度高、冲刷强,需高韧性耐高温钢材;锌压铸腐蚀性强,侧重抗腐蚀与高抛光性能,科学选材是模具耐用的基础保障。
轻量化、高散热、复杂集成是现代零部件**发展方向,铝合金压铸凭借高压一体成型优势,铝合金压铸件可一次性成型带散热筋、密封槽、安装凸台、复杂内腔结构零件,广泛应用汽车三电与底盘、工业伺服变频、液压设备、民用器械等领域,替代厚重铸铁与多零件焊接组件,兼顾减重、散热、装配便捷多重价值。产品**性能依托铝合金基材与高压压铸工艺双重保障。选用标准压铸铝合金原料,流动性优异,薄壁、深筋复杂结构可完整充型,铸件**致密,气密性达标,适配电控密封壳体、液压阀体等防渗漏部件。材料导热性能突出,伺服散热器、电机壳体、汽车电控外壳可快速导出运行热量,降低设备高温故障风险;密度远低于钢材,同等结构减重30%以上,汽车件有效降低整车自重、提升续航,工业设备减轻整机重量便于安装搬运。高压真空压铸工艺减少内部气孔,铸件强度稳定,抗振动、耐高低温,车辆颠簸、车间持续启停工况不易开裂变形。品类覆盖汽车压铸件、工业电控壳体、液压泵阀、自动化设备配件、民用五金五大系列:汽车转向管、真空泵壳体、雨刮支架、节气门体;伺服驱动器、变频器、散热壳体;液压钳、控制阀、各类阀体;机器人取件、压铸岛自动化构件;小家电、民用设备压铸配件。模具预热均匀,减少铸件缩孔,提升成品合格率。
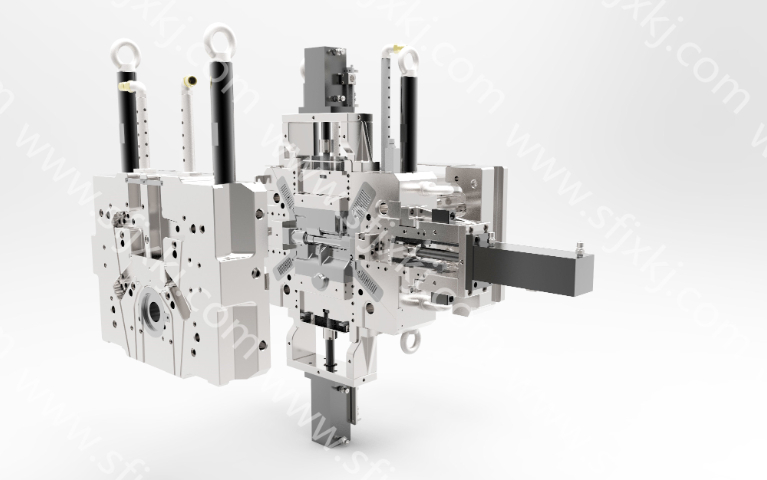
用于伺服、变频器壳体的压铸模具,擅长成型薄壁、带散热筋的复杂壳体结构,压铸成型直接铸造散热筋特征,强化壳体散热能力,省去大量机加工开槽工序。模具模块化镶块设计,当产品局部结构迭代改动,只修改对应镶件,不用重新制作整套模具,有效缩短改模周期、控制开发成本。模具产出压铸毛坯尺寸基准稳定,为后续 CNC 精密机加工提供合格基材,保障电控壳体安装孔位、装配平面精度。可对接自动化压铸岛整套设备,实现壳体类零部件高效量产,产出铸件气孔缺陷控制严格,满足电控设备壳体气密性、强度相关要求,适配自动化装备零部件快速交付需求。耐磨耐高温压铸模,寿命持久,降低生产成本。安徽节能型压铸模具哪家好
解决模具体积大、安装不便问题,紧凑结构设计,适配各类压铸设备安装。镇江压铸模具系统
面对阀体、复杂壳体等带有倒扣、深内腔零部件,压铸模具配置多组水平、斜向滑块抽芯机构,压铸充型阶段滑块闭合锁死,压铸完成后有序抽离,实现普通开模无法完成的复杂结构成型。滑块机构经过精密研磨配合,运动顺滑,锁模状态密封严实,杜绝跑铝飞边;滑块冷却水路同步设计,控制滑块工作温度,减少热变形卡滞故障。模具仿真阶段分析滑块受力、受热情况,优化滑块尺寸与导向结构,提升滑块机构使用寿命。试模过程反复调试抽芯时序、锁模压力,保障大批量生产中机构动作稳定,产出压铸件倒扣部位轮廓完整,无拉伤变形,大幅拓展压铸工艺可实现的零部件结构边界。镇江压铸模具系统