商机详情 -
虹口区陶瓷3D打印流程
逆向工程领域高度依赖3D扫描技术完成现有产品的结构拆解与数据复刻,是产品创新研发的重要辅助手段。针对没有原始设计图纸的成熟产品、进口设备构件、老旧工业配件,工作人员通过3D扫描完整采集产品的外部形态、内部镂空结构、装配接口、曲面参数等全部数据,生成精细的三维数字模型。依托扫描模型,技术人员可拆解产品的结构设计原理、尺寸配比逻辑、装配关系,在此基础上开展结构优化、性能升级、国产化改造等研发工作。相较于人工测绘,扫描采集的结构数据更加完整,能够捕捉细微的结构设计细节,为逆向研发提供可靠依据。柔性材料 3D 打印能制作可弯曲的产品,如智能穿戴设备的表带,提升使用舒适度。虹口区陶瓷3D打印流程

大尺寸3D打印设备在启动前的准备工作,往往需要占用比成型过程更多的时间。操作者必须检查材料卷轴是否处于干燥状态,因为暴露在潮湿空气中的尼龙或聚酯粉末会吸收水分,导致挤出时产生气泡或层间粘合不牢。加热底板需要等待温度均匀分布,尤其是当平台面积超过一平方米时,边缘区域与中心区域的温差可能达到十摄氏度以上。有的用户会选择在平台表面粘贴特殊胶带,或者涂抹水溶性胶水,用来补偿金属平台热胀冷缩带来的微小形变。切片的路径文件通常包含数万条移动指令,每条指令都对应着喷头在X、Y、Z三个方向上的坐标变化。操作员会逐层检查填充图案的密度设置,过低的填充率会让成品表面出现塌陷,而过高的填充率则会延长单次打印时间。在正式启动电机之前,许多人习惯先空跑一遍加热循环,观察风扇转速是否平稳,确认电源线缆没有因平台升降而受到拉扯。当挤压头的温度达到预定值之后,细丝状的耗材会从喷嘴中缓缓流出,形成一条连续的细线,此时操作者需要用镊子前端残留的氧化部分。整个准备阶段可能需要耗费两到三个小时,这段时间里,人的注意力主要集中在对温度曲线和运动轨迹的观察上,而不是急于求成地按下开始按钮。山东先进3D逆向工程设计交通领域尝试用 3D 打印制作轨道交通部件,降低部件重量,减少能耗与磨损。

大尺寸3D打印的耗材消耗量时常超出初学者的预想,一个高度为半米的实心方柱就可能用掉一整卷两公斤重的线材。许多人根据切片软件给出的估算值来采购原料,但实际用量往往会因为支撑结构、底座边缘以及试验性调整而增加百分之十五左右。为了节约材料,设计者会刻意将制品内部做成蜂窝状或网格状结构,这样既能保持外形轮廓的稳定,又能减少实心部分的体积。有些材料厂商提供再生颗粒料,价格比全新原料低一些,但需要注意过滤其中的杂质,避免堵塞直径只有零点四毫米的喷嘴。在连续3D打印超过十小时的项目中,换料操作成为不可避免的环节,操作者必须精确计算剩余线材长度,并在料卷将尽时准备快速接头。如果新旧材料的热熔温度差异过大,换料后的衔接处可能出现分层,因此尽量选用同一批次生产的耗材较为稳妥。3D打印结束后,从平台上取下制品时,还能观察到底座与支撑结构消耗了相当比例的原料,这些部分通常被当作废料处理,无法再次投入使用。
造船工业的曲面钢板加工依赖3D扫描进行成形质量检查。水火弯板工艺中,工人用氧乙炔焰加热钢板局部区域,再通过水冷方式实现弯曲成形。每次加热路径执行后,质检员用便携式3D扫描仪获取该钢板的当前形态,将3D扫描结果与目标船体型线的理论曲面进行重叠比对。若某区域的偏差超出允许阈值,工人根据3D扫描显示的偏差方向和大小,在该区域追加加热或水冷调整。这种“弯板—扫描—调整—再扫描”的循环方式持续到3D扫描结果满足公差要求为止。对于已经装配成船体分段的大型组立件,船厂采用多站式3D扫描拼接出整个分段的轮廓,确认纵骨与肋骨的交点位置是否符合设计坐标。分段合拢前的对接面上,3D扫描检查坡口角度和钝边厚度,这些参数直接影响焊接质量。型材与板材的连接处经过3D扫描后,能发现因焊接热输入导致的局部凹凸变形,这些变形量在后续校正工序中被记录和追踪。船体完工后的总装尺寸验证也采用3D扫描,将整船外板分为多个区块分别扫描再合并处理,合并后的3D扫描模型与设计体型进行容积比对,评估舱容误差是否在公约允许范围内。3D打印技术可按需生产,实现“零库存”供应链模式。
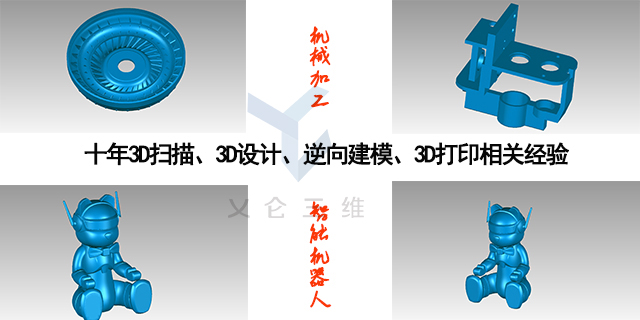
3D扫描技术在壳体类工件的检测与复刻工作中应用普及,能够对各类异形、曲面壳体完成全域数据采集,适配工业壳体、设备外壳、模具壳体等多种构件的数据测绘需求。传统测量方式多依托卡尺、千分尺、投影仪等工具,能采集壳体局部点位数据,无法完整捕捉曲面弧度、细微曲面落差、边角过渡等细节参数,容易造成数据采集疏漏。3D扫描设备可贴合壳体整体外形,通过光学扫描原理捕捉壳体表层所有空间点位,构建完整的三维点云数据模型,完整还原壳体的外部轮廓、壁厚分布、孔位结构、凹槽纹理等全部结构特征。采集到的原始点云数据可导入专业建模软件进行降噪、拟合、重构处理,生成贴合实物壳体的数字化模型,为壳体的逆向建模、尺寸校核、结构复刻提供完整的数据支撑,适配各类非标壳体构件的数字化处理工作。3D打印在医治领域成功定制个性化植入物,明显提升手术成功率。江西打印3D扫描应用
教育领域利用 3D 打印制作教学模型,将抽象知识具象化,提升学生学习兴趣。虹口区陶瓷3D打印流程
航空航天领域的复合材料部件制造中,3D扫描用于监控固化过程中的尺寸变化。大型蒙皮件在热压罐内完成固化后,取出冷却至室温即进行3D扫描,获得初始参考状态。随后在数次温度循环测试之间穿插实施3D扫描,观察热膨胀系数在不同方向上的表现差异。由于复合材料具有各向异性,同一部件在纤维方向和垂直方向上的收缩数值不同,3D扫描能分别显示这两个方向的位移量。装配对接环节中,多个子部件的连接法兰面经过3D扫描,其平面度与垂直度数据被输入到垫片选择算法中,算法根据3D扫描结果计算出各位置所需垫片的厚度组合。机翼前缘等气动外形敏感区域,制造方会实施多达五轮以上的3D扫描,分别对应粗加工、半精加工和精加工后的不同阶段。每轮3D扫描生成的偏差报告直接指导后续切削路径的修正,避免累积误差超出容许带。维修现场对损伤部位进行现场3D扫描,并将数据传回设计部门进行修补方案设计,修补后的区域再次经历3D扫描验证,确保修复后的外形曲率与原始设计吻合。虹口区陶瓷3D打印流程