商机详情 -
宁夏菠萝果汁加工生产线机器
芒果加工产品涵盖果汁、果干、果酱、NFC原浆等十余种品类,不同产品对工艺流程和设备配置的需求差异明显。例如,NFC果汁生产线需配备低温冷榨设备以保留营养成分,而芒果干生产线则需热风循环烘干系统控制含水率。上海果丰机械设备有限公司在贵州刺梨项目中,通过模块化设计实现设备快速切换,使同一条生产线既能生产芒果汁,又可转换至番茄酱生产,切换时间从传统4小时缩短至30分钟,年减少停机损失超200万元。其研发的智能分选系统可按芒果直径、糖度自动分级,满足高级市场对原料一致性的严苛要求。刺梨加工生产线低温萃取,保留刺梨营养成分。宁夏菠萝果汁加工生产线机器
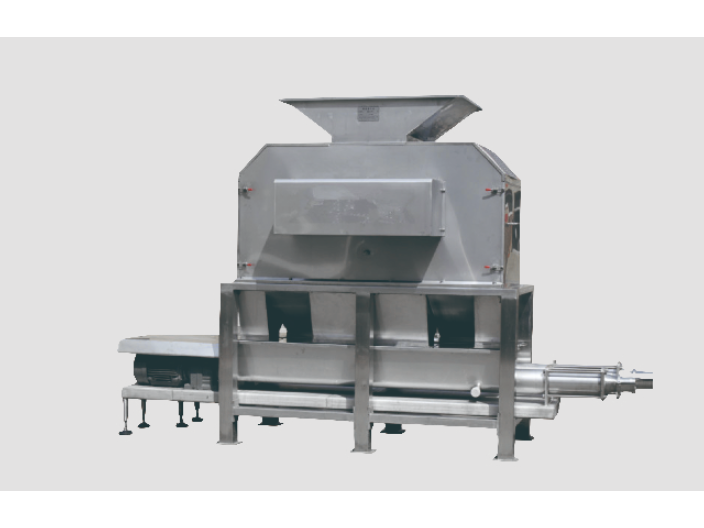
果丰机械自主研发的“果丰云”智能管理系统,通过128个传感器节点实时采集温度、压力、流量等数据,利用AI算法预测设备故障,提前48小时发出预警。在内蒙古的番茄-刺梨复合汁项目中,该系统使生产线综合效率(OEE)从78%提升至89%,非计划停机时间减少63%。配套的数字化孪生平台可模拟不同工艺参数对产品质量的影响,例如通过调整酶解温度从50℃至55℃,系统预测出汁率将提升1.2%,维生素C损失增加0.8%,帮助企业快速优化生产方案。从低温浓缩到冻干锁鲜,从智能控制到数字孪生,上海果丰机械设备有限公司以技术创新重新定义刺梨加工标准。当消费者品尝一杯刺梨汁时,他们感受到的不*是热带阳光的滋味,更是一个涵盖品种选育、智能加工、冷链物流的完整科技生态系统的结晶。宁夏菠萝果汁加工生产线机器果汁饮料调配线科学配比,调出美味健康饮品。
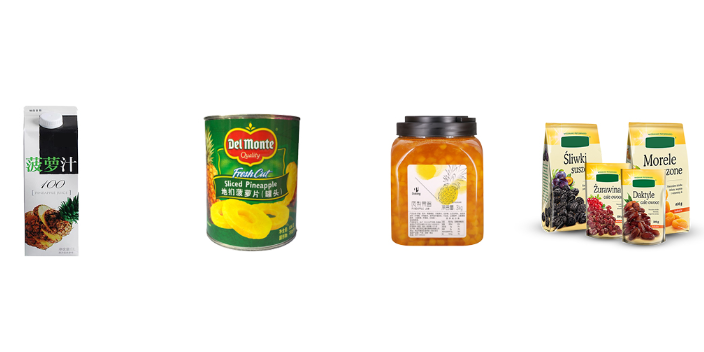
原料检测是上海果丰质量控制体系的重要环节。公司依据《GB 2763-2021食品中农药很大残留限量》及客户定制标准,构建了包含微生物、理化指标及感官评价的三级检测体系。以树莓果酒生产线为例,原料检测涵盖四大维度:微生物指标:菌落总数≤500CFU/g,大肠菌群≤30MPN/100g,沙门氏菌、志贺氏菌不得检出;理化指标:总酸度3.5%-4.2%,可溶性固形物≥12%,重金属(铅、砷)含量低于国标限值的50%;感官评价:通过色差仪量化果皮色泽(L值≥35,a值≥10),人工筛选剔除霉变、机械损伤果粒;农药残留:采用LC-MS/MS技术检测64种常见农药,检测限低至0.01mg/kg。在内蒙古番茄酱生产线项目中,果丰机械曾因检测出某批次原料多菌灵超标0.03mg/kg,果断终止合作并协助供应商整改种植流程,避免了批量质量事故。
上海果丰机械设备有限公司在承接全球200余条果蔬加工生产线项目时,始终将原料采购视为“初道防线”。以杨梅奶茶果茶配料生产线为例,公司要求原料必须满足新鲜度、成熟度及农药残留三重标准:杨梅需采摘后24小时内进入预处理环节,成熟度控制在85%-90%以避免过熟导致出汁率下降;农药残留检测需符合欧盟EU 2018/848有机标准,对多菌灵、敌草隆等28种禁用物质实施零容忍。公司通过与新疆、云南等地200余家果蔬种植基地签订长期协议,建立“基地直供+第三方检测”双轨制,确保原料可追溯率达100%。在贵州刺梨加工项目中,果丰机械引入物联网溯源系统,每批原料附带电子标签,记录从采摘时间、温湿度到运输轨迹的17项关键数据,为后续加工参数调整提供依据。刺梨加工生产线提取精华,制成刺梨浓缩产品。
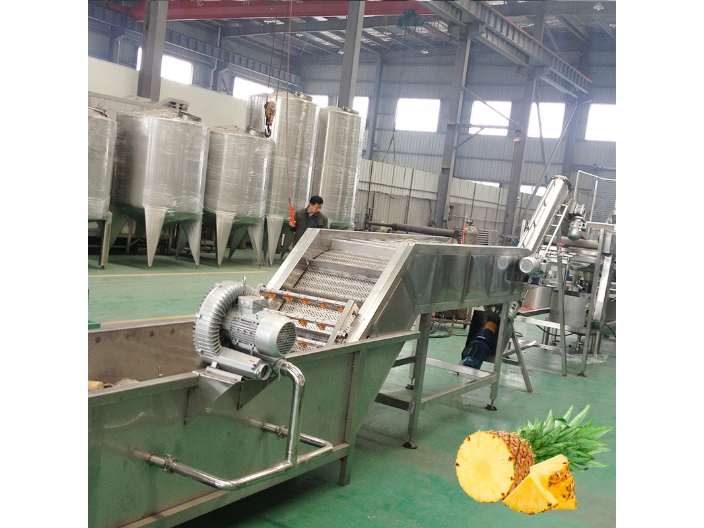
现代柑橘加工生产线普遍采用机械分级、光电检测、计算机控制等自动化技术。上海果丰的柑橘分级机通过高清相机和专业算法,实现外观、重量、形状的精确检测,筛选合格率达99.2%。在越南可口可乐项目中,其全自动榨汁线配合PLC控制系统,集成256个传感器节点,实时监测设备运行状态,将综合效率(OEE)从78%提升至89%。果丰机械的5G+工业互联网平台更支持远程运维,工程师通过AR眼镜即可完成故障诊断,使非洲肯尼亚项目的设备维修响应时间从4小时缩短至30分钟。其研发的AI调度系统可根据订单优先级动态调整生产计划,在广西百色冻干刺梨片项目中,使设备利用率从65%提升至88%。加工生产线智能温控发酵,提升果蔬风味。宁夏菠萝果汁加工生产线机器
果蔬加工生产线连续作业,提高生产效率。宁夏菠萝果汁加工生产线机器
作为国家高新技术企业,上海果丰机械设备有限公司持有47项刺梨加工领域专项技术,其设备覆盖全球32个国家,日处理量从5吨至2000吨可定制。在越南平阳省工厂,果丰为可口可乐定制的NFC刺梨汁生产线,通过超微过滤与无菌冷灌装技术,使产品保质期达180天,维生素C含量达120mg/100g,达到国际高级果汁标准。公司研发的“刺梨加工数字孪生系统”更带领行业变革,该系统通过10万个传感器节点采集生产数据,利用AI算法预测设备故障与质量波动。在印度安得拉邦项目应用中,系统提前48小时预警破碎机轴承磨损,避免非计划停机,使生产线综合效率(OEE)提升至89%。宁夏菠萝果汁加工生产线机器