商机详情 -
常州龙门式等离子切割操作教程
激光切割设备主要由激光源、光学系统、运动系统、控制系统、辅助系统等部分组成。激光源是激光切割设备的重心部件,负责产生高功率、高光束质量的激光束。目前主流的激光源包括光纤激光源、CO₂激光源和碟片激光源。光纤激光源具有转换效率高(可达 30% 以上)、能耗低、体积小、维护方便等优势,是目前应用较普遍的激光源;CO₂激光源波长较长,适用于厚板切割和非金属材料切割,但转换效率较低(约 10% - 15%),能耗较高;碟片激光源采用多个碟片激光器模块叠加,可实现更高功率输出,光束质量好,适用于高功率厚板切割。通过高温等离子弧的热能,等离子切割能够轻松穿透厚实的金属材料。常州龙门式等离子切割操作教程
等离子切割
控制系统是激光切割设备的 “大脑”,负责控制激光源的输出功率、切割速度、运动轨迹等参数,实现自动化切割。目前主流的控制系统采用工业计算机或 PLC,支持 CAD/CAM 软件导入,可实现复杂零件的自动编程和切割。同时,控制系统还具备故障自诊断、远程监控等功能,提高设备的运行稳定性和维护效率。辅助系统包括冷却系统、除尘系统、辅助气体供应系统等。冷却系统用于冷却激光源、光学系统等部件,避免因温度过高影响设备性能;除尘系统用于收集切割过程中产生的粉尘和烟雾,保护环境和操作人员健康;辅助气体供应系统负责提供切割所需的辅助气体(如氮气、氧气、氩气等),并控制气体的压力和流量,提高切割质量和效率。广东自动等离子切割厂家割炬是等离子弧产生和喷出的关键部件,其结构设计影响着等离子弧的稳定性。
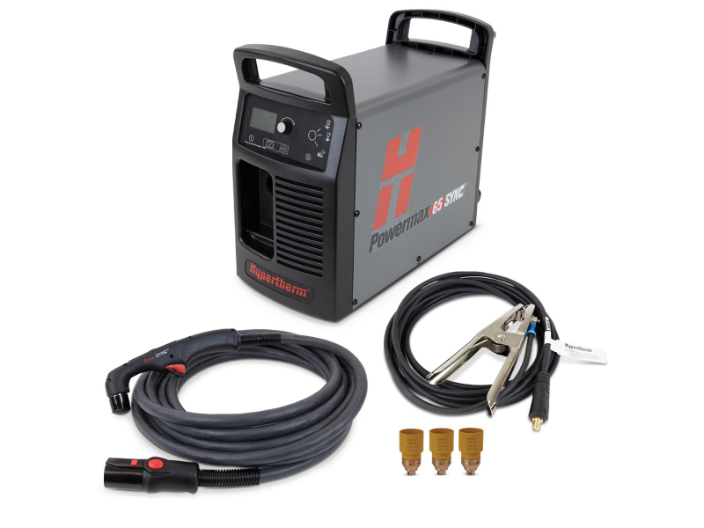
等离子切割技术原理等离子切割是利用高温等离子电弧的热量使工件切口处的金属局部熔化(和蒸发),并借助高速等离子气流的动力排除熔融金属,形成切口的一种加工方法。其重心是通过等离子发生器产生高温、高速的等离子弧,等离子弧是一种电离程度较高的气体导电体,由阴极、阳极和等离子气体组成。当等离子发生器接通电源后,阴极与阳极之间产生电弧,电弧通过压缩喷嘴时被压缩,形成高温(可达 10000 - 30000℃)、高速(可达 300 - 1000 m/s)的等离子射流。
激光切割设备的初期投资成本较高,尤其是高功率激光切割设备,如 10000W 光纤激光切割机的价格通常在数百万元。同时,激光切割设备的运行成本也较高,激光源的寿命有限(光纤激光二极管寿命约 10 万小时,CO₂激光管寿命约 8000 - 10000 小时),更换成本较高,且需要定期维护光学系统。等离子切割设备的初期投资成本相对较低,普通等离子切割机的价格通常在几十万元,即使是高精度等离子切割机,价格也远低于同功率的激光切割设备。此外,等离子切割设备的运行成本较低,电极、喷嘴等易损件的价格便宜,更换频率也较低,维护成本相对较低。等离子切割产生的热影响区小,对材料性能影响小。
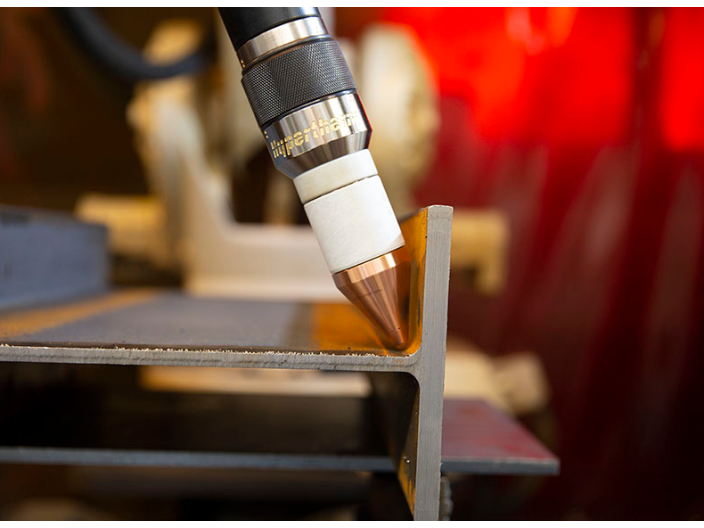
等离子射流照射到材料表面时,迅速将材料加热至熔化状态,同时高速气流将熔渣吹离工件,形成切割切口。等离子切割的切割效果与等离子气体的种类、电弧电流、切割速度等参数密切相关,常用的等离子气体包括空气、氧气、氮气和氩气等。根据切割电流的大小,等离子切割可分为低压等离子切割(电流<100A)、中压等离子切割(电流 100 - 300A)和高压等离子切割(电流>300A)。低压等离子切割适用于薄板切割,切口质量较好;高压等离子切割则适用于厚板切割,切割效率较高。随着技术的发展,精细等离子切割技术应运而生,通过优化喷嘴结构和电流参数,大幅提高了切割精度,可与激光切割在中薄板领域形成竞争。提高设备的能源效率,降低能耗,也是未来数控等离子切割发展的一个重要目标。南京龙门式等离子切割直销
高速运动的激光束和等离子体能够确保连续、稳定的切割过程,提高生产效率。常州龙门式等离子切割操作教程
激光切割是利用经聚焦的高功率密度激光束照射工件,使被照射材料迅速熔化、汽化、烧蚀或达到燃点,同时借助与光束同轴的高速气流吹除熔融物质,从而实现将工件割开的一种热切割方法。其重心原理基于激光的单色性、相干性和方向性三大特性,通过光学系统将激光束聚焦为直径极小的光斑,使焦点处获得较高的功率密度(可达 10^6 - 10^9 W/cm²)。当激光束照射到材料表面时,能量被材料吸收并转化为热能,瞬间将材料加热至熔化或汽化温度。对于金属材料,如碳钢、不锈钢等,激光切割主要分为熔化切割、汽化切割和氧助熔化切割三种方式。常州龙门式等离子切割操作教程