商机详情 -
北京淋膜纸分切机哪里好
纸机:高效裁切纸张的利器在印刷行业中,切纸机扮演着重要角色,用于精确裁切纸张,以便进行后续的印刷、装订等工序。本文将深入探讨切纸机的工作原理、操作方法以及使用注意事项,帮助您更好地了解这一重要设备。一、切纸机的工作原理切纸机主要由动力部分、传动部分、切割部分和机架组成。其工作原理是利用机械能转化为切割动能,通过刀片对纸张进行精确裁切。1.动力部分:切纸机的动力部分主要包括电机和减速器,负责提供切割纸张所需的动能。2.传动部分:传动部分主要由齿轮、齿条等组成,负责将动力部分的动能传递给切割部分。3.切割部分:切割部分是切纸机的主要部分,主要由刀片和压纸器组成。刀片用于裁切纸张,压纸器则用于固定纸张,确保切割精度。4.机架:机架作为切纸机的支撑结构,用于安装和固定各部件。电脑高速分切机生产厂家。北京淋膜纸分切机哪里好
分切机
常见问题的分析解决:(1)膜卷表面暴筋:开机时速度过低,管芯表面不一致,膜薄厚不均匀或膜中含有晶点、加进杂质,图案设计造成。(2)端面翘起:由于切刀钝化,在切口处产生拉伸现象,造成吸卷后膜卷边缘向外翻翘的结果,刀具安装不正确,卷取速度太快,卷取太紧时以产生,应适当调整。(3)端面喇叭状:卷取张力太小,复合膜两边厚度差太大,薄膜表面滑爽性太好,适当提高卷取接触压力,卷取轴与接触压辊不平行,产品两边油墨量不均衡,应调整图案设计。(4)膜卷端面锯齿状不平:膜卷太松,接触压力小,减少卷入空气量,膜卷过紧,应减少收卷张力,调大锥度,加速或减速过于迅速,对平滑性好的材料应注意放缓加减速度。(5)膜卷急剧滑移:卷的太松、张力太小,卷的太紧、张力太大。(6)薄膜表面有划痕:分切机导辊表面不清洁,被动导辊转动不灵,导辊表面有划痕,应修理或更换。(7)膜卷表面有硬块状凸起:收卷太紧(暴筋),卷进杂质,薄膜本身晶点过大造成。(8)卷材端面菊花状:由于薄膜外层张力太大,是内层膜产生滑移,造成过紧应调整收卷锥度,使锥度值加大,以减少外层张力。北京淋膜纸分切机哪里好全自动高速分切机定制价格。
原理编辑播报1.纸分切机要将整卷或整张原材料进行固定长度分切加工,例如塑料包装材料、包装纸箱、钢板、胶片、皮革、木片等进行分切加工,都要用到定长分切控制。2.分切长度可连续设定,如果实际分切长度有误差,容易通过设定参数的方式校准。3.纸分切机分切控制分为静态和动态分切两种:在设定长度到达时准确停机,然后静态分切加工,分切后重新启动运行;在设定的长度到达时,不停机发出分切信号,分切机在材料运动过程中动态分切加工。
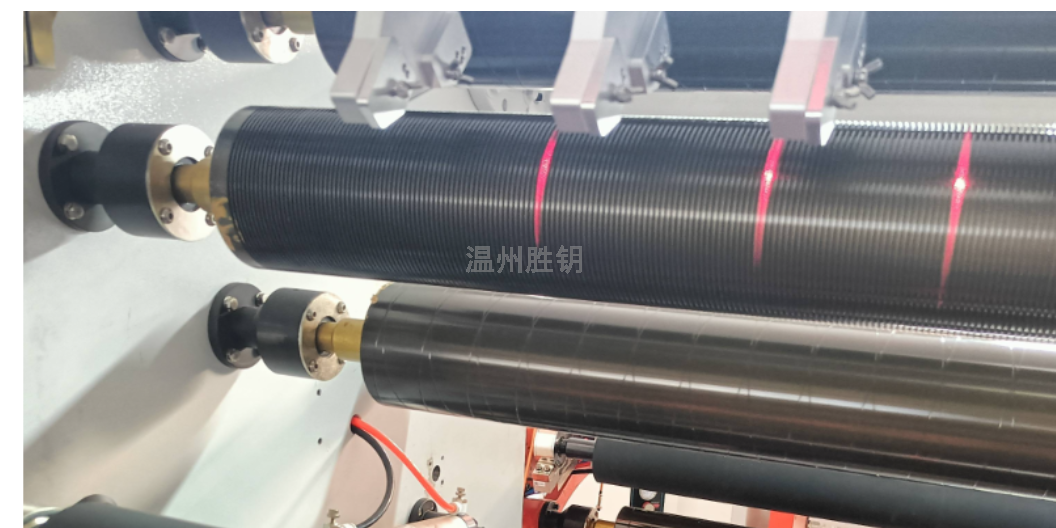
平⼑分切就是像剃⼑⼀样,将单⾯⼑⽚或双⾯⼑⽚固定在⼀个固定的⼑架上,在材料运⾏过程中将⼑落下,使⼑将材料纵向切开,以达到分切⽬的。平⼑分切有两种⽅式:⼀种是切槽分切;⼀种是悬空分切。切槽分切是材料运⾏在⼑槽辊时,将切⼑落在⼑槽辊的槽中,将材料纵向切开,此时材料在⼑槽辊有⼀定包⾓,不易发⽣漂移现象。再分切流延PP膜或边料较窄的膜时,常⽤这种分切⽅式,可以提⾼分切效率。但是对于悬空分切,它的缺点是对⼑⽐较不便。悬空分切是材料在经过两辊之间时,剃⼑落下将材料纵向切开,此时材料处于⼀种相对不稳定状态,因此分切精度⽐切模分切略差⼀点,但这种分切⽅式对⼑⽅便,操作⽅便。平切⼑分切主要适合分切很薄的塑料膜和复合膜。圆⼑分切圆⼑分切可分为切线分切和⾮切线分切。切线分切为材料从上下两圆盘⼑的切线⽅向分切,这种分切对⼑⽐较⽅便,上圆盘⼑和下圆盘⼑可根据分切宽度要求,很容易地直接调整位置。它的缺点是材料很容易在分切处发⽣漂移现象,所以精度不⾼,现在⼀般不⽤。这种分切⽅式可以使材料不易发⽣漂移,分切精度⾼。但是调⼑不是很⽅便,下圆盘⼑安装时,必须将整轴拆下。圆⼑分切适合分切⽐较厚的复合膜和纸张类亚粉纸分切机生产厂家。
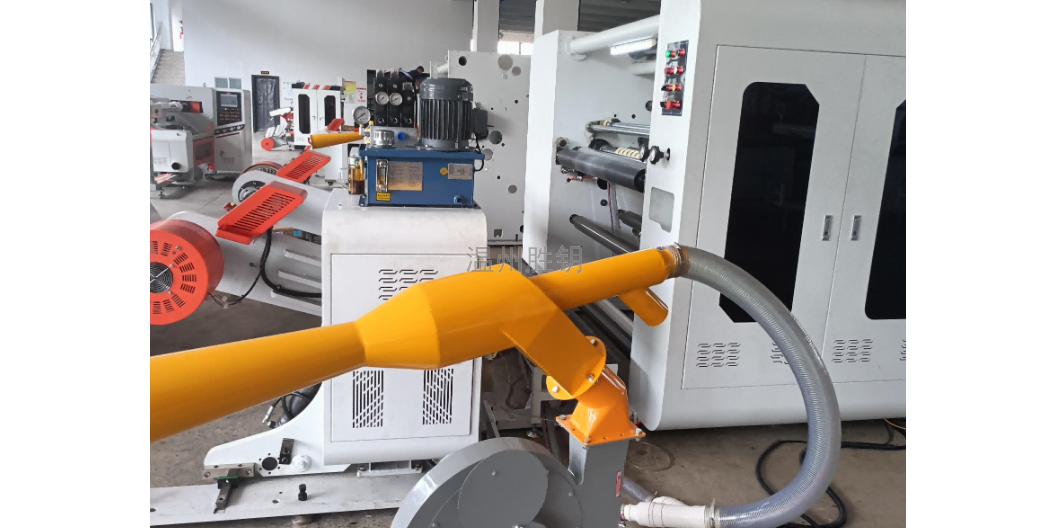
分切机其实有很多的种类,但是面对不同的分切机作用也是不同的,分切机分为:贴合分切机、光学膜分切机、防护服条分切机、无纺布分切机等等种类的。在分切机行业上,使用起来还是很方便的,不需要人工进行操作,属于自动化产品,自动进行工作,分切机是机械行业,用于各种布类、无纺布、PVC、PU革等材料进行裁切分切。分切机机作为印刷行业的重要设备,能够高效裁切纸张,为后续的印刷、装订等工序提供精确的纸张尺寸。了解切纸机的工作原理、操作方法及使用注意事项,能够更好地发挥其作用,提高工作效率和纸张利用率。在实际操作过程中,操作者应严格遵守相关规定,确保切纸机的安全、稳定运行,为印刷行业的快速发展提供有力支持。无纺布分切机生产厂家。吉林泡棉分切机定制价格
特种纸分切机生产厂家。北京淋膜纸分切机哪里好
换刀、调刀操作1、生产时必须保证刀片不影响产品质量,对于刀刃不好而导致卷边、毛刺以及其它损伤而引起成品端面不良时,必须换刀。2、调刀时,应将刀槽内的铝箔清理干净,并尽量避开有塌边等缺陷的刀槽作为下刀槽。3、每一刀片可以单独调整在刀槽中的深度(经验值约0.5mm)使刀刃正对下刀槽中部位置,并上紧固定刀片的螺栓。4、刀槽辊槽宽0.64mm,节距2mm,偶数宽度料都可获得。卷材宽度由上刀刃的距离决定,精度由用于测量刀刃距离的尺子精度决定,宽度由分切后确定,超差再调整。5、刀片架适合于薄型双刃刀片,可以有2个边切,5个两刀中切,对中切来说,可获得4mm~50mm的抽条。6、所有的切边刀调整好后,应缓慢放下刀架作进一步检查,确认每一块刀片都在刀槽中部位置,深度适中或用铝箔做切条试验,合格后拾起刀架。北京淋膜纸分切机哪里好