商机详情 -
重庆硫化机销售厂家
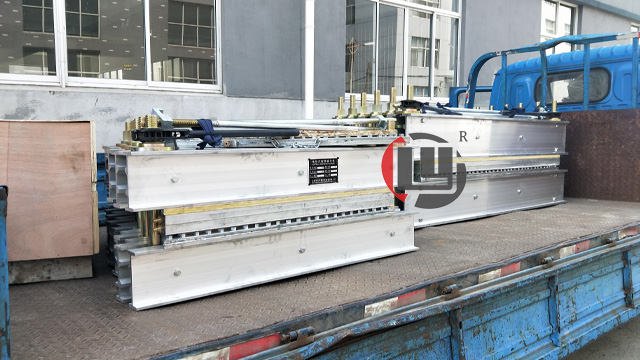
组合式硫化机采用模块化拼接设计,是长距离、宽幅输送带接头作业的适配设备,龙宇生产的 LYLHJ-3 型组合硫化机由多个标准单元大梁拼接组成,可根据输送带宽度增减单元数量,灵活适配 600mm 至 2200mm 区间的各类皮带规格。设备拆分后单块大梁重量适中,两名工作人员配合即可完成搬运,井下巷道、狭小厂房等运输空间有限的场景也能轻松转运组装。组装流程依靠配套拉杆与螺母固定各单元,拼接后整体平整度良好,加压时不会出现局部压力不足的情况。加热板单元与大梁一一对应,每个加热区域单独连接温控线路,整块设备同步升温,不存在两端温差过大的问题。设备适配 380V 与 660V 两种供电规格,普通厂区与煤矿井下均可匹配现场电力供给。完成硫化作业后无需拆分全部模块,只松开两端固定件即可取下输送带,减少拆装耗时。企业针对该款机型配套完善的售后支撑,客户在组装、调试阶段存在疑问,可对接工作人员获取流程讲解,同时长期供应大梁、加热板、水压泵等替换配件,延长设备整体使用周期。矿山、港口、建材行业的长距离输送系统,大多选用该款组合硫化机完成定期皮带接头维护。液压硫化机采用液压驱动,压力输出稳定,动力充足,适合大尺寸橡胶板、大型密封件的整体硫化成型。重庆硫化机销售厂家

液压式硫化机结构上具有如下特点:1、机体为固定的框架式,结构紧凑,刚性良好,在大合模力作用下变形小,有利于轮胎寿命和轮胎质量。虽然液压式硫化机也是双模腔,但从受力角度看,只是两台单模硫化机连结在一起,在合模力作用下,机架微小变形是以模具中心线对称的;2、各动作快速平稳,很大减少了硫化机辅助时间。3、机器精度高,很大提高轮胎定型精度。开合模时,上模部分光作垂直上下运动,可保持很高的对中精度和重复精度;另一方面,对保持活络模的精度也较为有利;4、上下合模力受力均匀,不受工作温度影响。无锡皮带接头硫化机厂家电话精密硫化机精度高,压力波动小,适合微型橡胶配件、电子硅胶件加工,保障小件产品尺寸准确无偏差。
硫化作业前的皮带预处理工序直接影响粘接效果,龙宇设备手册内完整标注预处理规范,搭配硫化机同步交付客户,指导运维人员做好前期准备。第一步停机固定输送带,清理粘接区域表面砂石、粉尘、油污,使用配套打磨工具轻磨皮带表层,提升胶料附着能力;第二步测量破损或接头长度,裁剪匹配规格的芯胶、面胶,按照皮带分层结构铺设胶料,对齐芯材纹路;第三步调整硫化机单元尺寸,完全覆盖粘接区域,避免加热范围不足出现局部未硫化;第四步连接水压、温控组件,空载预热设备核对温度数值,确认压力输出稳定后再贴合皮带加压。若处理钢丝绳芯输送带,预处理阶段需使用剥皮机剥离表层胶皮,完整露出钢丝绳芯,铺设专属钢丝绳芯胶料,手册单独记录钢丝绳皮带预处理细节。预处理不到位容易出现接头脱胶、起泡,按照规范完成前置工序,搭配龙宇硫化机稳定温控加压,接头成型质量能够维持稳定水平。厂家可根据客户输送带芯材类型,单独发送对应预处理细化文档,帆布带、钢丝绳带、阻燃带区分讲解,降低前期操作失误概率。
输送带出现整幅断裂故障时,组合式硫化机是修复推荐设备,龙宇 LYLHJ-3 多单元拼接机型可匹配皮带完整宽度,一次性完成整条接头热硫化粘接,无需分段多次修补。修复前使用剥皮机剥离皮带两端表层胶层,对齐芯材纹路铺设对应胶料,拼接硫化机单元完整覆盖接头区域,加压升温至标准参数完成硫化,成型后整条接头受力均匀,不会出现分段修复带来的局部薄弱点位。设备铝合金大梁多段支撑,整块加热板同步升温加压,接头表面平整顺滑,输送带运行时不会刮擦输送机配套部件,减少后续设备磨损。水冷款组合硫化机完成保温后快速冷却,短时间内拆除设备恢复输送,降低厂区物料停滞堆积风险。多数矿山、港口宽幅输送带整幅断裂故障频发,批量采购组合硫化机配套剥皮机,形成完整整幅接头修复方案,标准化操作后接头使用周期接近皮带本体,大幅减少频繁断裂停机维修的频次,长期降低输送带更换、维修综合投入。厂家可根据厂区主流皮带宽度推荐标准单元组合方案,也支持定制加长、加宽单元适配特殊宽幅输送带。橡胶硫化机普遍应用于密封垫、胶轮、输送带配件加工,设备运行平稳,故障率低,适配多种规格橡胶产品生产。

硫化机使用中的注意事项:1、在较长时间内不需要使用的情况下,应每隔半个月对加热板进行加热(温度设置在100℃),保持温度半个小时左右。2、每次使用结束后,应当将水压板内的水放干净,尤其是冬季,如果水不能放干净,往往导致水压板胶皮过早老化,水压板使用寿命降低。平板硫化机工作原理:当电动机运转时,油液自储油箱滤油器进入油泵,并经油泵排油管进入控制阀,此时,如果手控阀处于关闭位置,则油液经控制阀及油管进入油缸,驱使柱塞和下模板平台上升。硫化机隔热板隔绝高温传导,避免机架、拉杆等金属件升温烫伤操作人员。河北皮带硫化机销售价格
港口装卸输送带高频损耗,使用硫化机热粘接可延长皮带整体使用周期。重庆硫化机销售厂家
如何使用硫化机:1.运输时,硫化机应尽可能使用搬运设备。如果用钢管运输,其直径不应超过60mm。请勿过度倾斜机器,以免发生事故并损坏零件和表面漆。2.硫化机应放置在稳定的表面上,并用液位计校正水平和水平高度。3.在燃油箱中添加纯的68#抗磨液压油。油位应高于油位计的顶线。试运行后,您需要弥补。4.从加热板上清理杂物,然后根据模具的尺寸将红针调节至相应的压力。大不超过20Mpa。绿针是自动压力,通常比红针低约10%。在滑板和滚筒上注满高温油脂。5.打开三相四线电源,然后将“自动”和“手动”旋转到自动位置。按下“重置”按钮,然后按下“停止”按钮,检查全自动硫化机电机轴的末端是否须顺时针旋转。电气控制箱须连接到中性线,并且主机需要通过4毫米见方的电线接地。重庆硫化机销售厂家