商机详情 -
黑龙江拆芯机厂家电话
中度不同步的纠正措施:立即停止作业,将管束缓慢复位至两端对齐状态,排查不同步的关键原因并处理。若为设备性能不一致导致的不同步,调试双吊装、双牵引装置的运行参数,确保两侧设备的速度、力度一致,或更换性能一致的设备;若为吊装、牵引点布置不合理导致的不同步,重新调整吊装、牵引点位置,确保对称分布在管束重心两侧,均衡受力;若为人员配合不当导致的不同步,明确统一的操作指令,安排专人统一指挥,两侧操作人员严格按照指令操作,确保动作同步。潍坊腾亚机械制造有限公司,坚持“诚信为本、客户至上”的经营原则。黑龙江拆芯机厂家电话
管束抽装机
快速调校的前提是统一基准、明确允许偏差范围,避免无标准随意调整。(一)中心线基准选取现场优先采用换热器壳体内圆中心作为基准,不以外侧法兰边缘、支座外形为参照。可通过管口法兰四点挂线、内径卡尺多点测量,确定壳体水平中心线与垂直中心线,以此作为抽装机导轨中心、牵引中心的对齐基准。(二)同轴度允许偏差标准结合行业检修通用规范及现场实操经验,制定可控偏差范围:水平左右同轴偏差:全长范围内控制≤3mm;垂直高低同轴偏差:全长范围内控制≤2mm;导轨直线度偏差:每米≤1mm,整机导轨累计偏差≤5mm;角度偏斜:抽装机导轨与换热器中心线平行度偏差全长≤0.5°。超出以上偏差范围,抽装过程必然出现明显偏斜、啃边、卡涩现象,必须重新调校。四、抽装机与换热器中心线同轴度快速调校流程。甘肃管束抽装机厂家腾亚机械勇往直前,不懈努力,与您携手共创美好的明天。
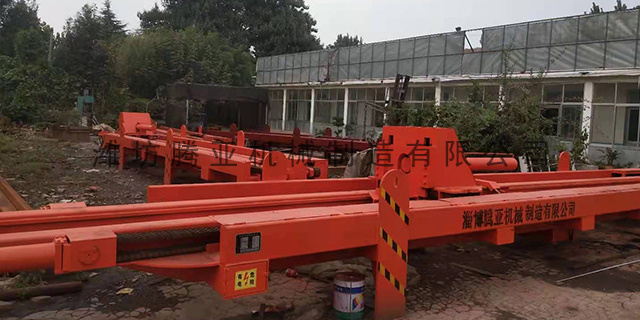
设备与人员准备:检查抽装机自身状态,确保机架无变形、支腿完好、制动有效,拆分模块化抽装机(如液压式抽装机可拆分液压站、机架),便于吊装;作业人员需持证上岗(吊装工、信号工、安全员),明确分工,进行安全技术交底,告知作业风险、吊装流程、应急措施。试吊作业:吊装前进行试吊,将抽装机吊起至离地面(或平台表面)100-200mm,停留5-10分钟,检查吊装设备受力情况、钢丝绳紧固情况、抽装机平衡状态,确认无异常后,方可正式吊装;试吊过程中,信号工、安全员全程监护,发现异常立即停止吊装。吊装速度控制:吊装过程中保持匀速缓慢,严禁急起急停、快速升降,避免抽装机产生摆动、冲击;高空作业遇风力≥6级时,立即停止吊装,将抽装机平稳放置在安全位置,待风力减小后再继续作业;受限空间吊装时,信号工与吊装工保持全程沟通,准确控制吊装位置,避免碰撞。
同轴度调校常见误区与规避方法,现场调校中普遍存在几类误区,是造成偏斜故障的主要人为因素。其一,以法兰外圆代替管口内圆找正。法兰存在椭圆、变形、腐蚀磨损,以外圆为基准会产生固有偏差,必须以壳体内圆中心为基准。其二,只调前端不调后端。只对齐管口近处,忽略导轨后端平行度,形成夹角偏移,行程越大偏斜越严重。其三,不做地基硬化直接摆放。软地面、坑洼地面不铺垫钢板,作业中机架沉降倾斜,同轴度逐步失效。其四,忽略设备自身变形。导轨扭曲、托辊磨损不提前检修,单纯依靠外部对位无法消除本体几何偏差。其五,调校完成不锁定固定。抽装机支腿、侧向支撑不加固,作业中受牵引力反作用力发生微位移,破坏原有同轴精度。规避以上误区,只需严格执行标准化挂线基准、三步精调流程、全程支撑限位,即可实现快速准确找正,从源头杜绝抽装偏斜。潍坊腾亚机械制造有限公司,凭着积极进取的精神获得广大客户的鼎力支持。
选型关键原则,重型/复杂工况→液压式:管束重量≥15吨、直径≥1000mm、长度≥6m,或结垢严重、高空/狭小空间、贵重材质管束,优先选液压式,安全高效,长期综合效益高。轻型/简单工况→机械式:管束重量≤15吨、直径≤1000mm、长度≤6m,无结垢、开阔场地、预算有限,选机械式,低成本、易操作,满足基本需求。工业实践中,过载问题频发:部分选型只关注管束理论重量,忽视结垢附加重量与卡涩阻力;或未按抽装角度、管束直径修正参数,导致抽装机长期处于超负载状态。腾亚机械确保每一件产品,均拥有出众的品质。甘肃管束抽装机厂家
腾亚机械一直稳步快速发展。黑龙江拆芯机厂家电话
接手安装后,其纵向(即抽芯方向)水平度偏差应控制在≤1mm/m以内,整体纵向水平度偏差不超过3mm。这一标准比设备基础的≤2mm/m更为严格,原因在于接手是直接承受抽芯力的部件,任何纵向倾斜都会将垂直方向的抽装力分解为水平分力,导致管束与壳体之间产生额外摩擦。参考数控机床安装水平的检验方法:应以接手的安装基准面为检验基础,用水平仪和桥板在接手两端、接缝处按纵向进行测量。也可采用便携式激光标线仪,单人即可完成测量,避免了传统千分表因接触角度和力度不同而导致的人为误差。黑龙江拆芯机厂家电话