商机详情 -
湖南硅钢片纵剪线报价
纵剪机、纵剪机:用于板材开卷校平线上,为配合生产线速度快剪切要求而设计的高速剪板机,厚板线上多为液压高速剪板机,薄板线上多配气动剪板机;高速线上配有飞剪机,连续生产,效率高。1、:校平机多配合其他设备使用,完成特殊用途a、冷弯成型线剪板机:例如汽车纵梁冷弯线、车厢侧挡板生产线、彩钢板成型线等生产线上配置的剪板机等;b、钢结构生产线剪板机:多用于角钢、H型钢自动生产线完成剪断工序;c、板材开平线剪板机:用于板材开卷校平线上,为配合生产线速度快剪切要求而设计的高速剪板机,厚板线上多为液压高速剪板机,薄板线上多配气动剪板机;高速线上配有飞剪机,连续生产,效率高。2、多用途剪板机:a、联合冲剪机:即可完成板材的剪切,又可对型材进行剪切,多用于下料工序;b、板料折弯剪切机:即在同一台机械上可完成剪切和折弯两种工艺。3、斜刃剪板机:纵剪机、纵剪机剪板机的上下两刀片成一个的角度,一般上刀片是倾斜的,其倾斜角一般为1°到6°。斜刃剪板机剪切力比平刃剪板机小,故电机功率及整机重量等大大减小,实际应用非常多,剪板机厂家多生产此类剪板机。4、纵剪机:剪切质量好,扭曲变形小,但剪切力大,耗能大。机械传动的较多。江苏提供纵剪线——江阴如一科技发展有限公司。湖南硅钢片纵剪线报价
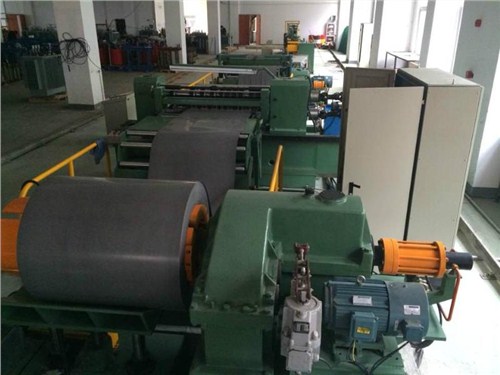
在选择机器功率的时候,不是一味的要追求大,因为纵剪线的功率越大它的加热速度就会越快,那么将其价格也会相应的比较多。而且功率大的机器也不一定是适合实际生产需要的,因此我们在选择的时候一定要多加考虑和比较。另外功率的选择还要考虑到用电电压的波动情况,如果用户使用的是三相交流电,那么如果电压降低功率也会有所降低。所以有时候为了保证相同的加工效果,在电压降低的情况下就要提升设备的功率。但如果已经是以设备功率状态为前提设定当电压降低时,那么就只有通过延长加热时间的方法达到相同的加热效果了,这样加工质量就得不到保证了。所以说,纵剪线的功率选择并不是越大越好,还是要考虑很多内容,也会受到很多因素的影响。所以纵剪线在使用的时候尽量将设备的功率输出调整留一点余量,从而保证其不受电压波动的影响。这样又能延长使用寿命又可以从容应对电压波动造成的不利影响。湖南硅钢纵剪线江阴如一科技发展有限公司——给您质量服务。

纵剪线操作规程纵剪线设备组成及工艺流程1、设备组成1700×10mm纵剪线主要由上卷小车、双锥头开卷机、直头机、夹送处理机、1#侧立导辊、、2#侧立导辊、水平导辊、园盘纵剪机、边丝卷取机、活套装置、张力机、卷取机、分隔器、卸卷小车等设备组成。夹送处理机、园盘纵剪机及卷取机的三台直流主电机采取英国CT-MENTOR全数字式直流调速器进行拖动控制,两台边丝卷取机采取电磁调速异步电动机(滑差电机)进行拖动控制;全生产线包括液压系统、气动系统等均由日本三菱PLC进行自动程序控制,可接工控机或PC机等上位机进行过程控制和管理操作。2、工艺流程上卷→开卷→直头→矫直→切头(尾)→纵剪分条(边丝卷取)→带钢卷取(打捆)→卸卷3、工艺参数钢卷材质:低碳钢或低合金钢带钢厚度:~10mm钢卷宽度:700~1550mm钢卷内径:¢500~760mm非常大卷重:30吨成品钢卷内径:¢760mm典型分条条数:带厚。
机进行分条作业(注意:本生产线电气控制系统设定,点动时,后面设备自动联合“点动”;比如,园盘纵剪机点动,夹送处理机自动跟随点动而不需要操作,同样,前面的张力辊和卷取机点动时,园盘纵剪机和夹送处理机也都自动跟随点动。穿带分条作业时,注意板头行进时情况,防止出现撞到设备使带钢折迭变形。带钢出园盘纵剪机后,要及时对剪切质量进行检测;如分条宽度、厚度是否达到要求,有无划痕等表面质量问题等。带钢边丝从园盘纵剪机出来后,将边丝头绕至边丝卷取机轴上,缓慢转动边丝卷取机,绕至2-3圈后,操作两个电磁调速器的调速电位器使边丝卷取机与园盘纵剪机同步。边丝工要精神高度集中注意观察边条宽度,以防边丝过小断裂伤人,有异常及时停车。边丝工要注意控制边丝走向,比较大限度的绕更多边丝,减少拆卸次数。注意不要触摸运动中的边丝,防止划伤。抬升大活套,点动园盘纵剪机牵引多条窄带钢过活套,人工介入使窄带钢顺利经分隔辊进入张力机。5、卷取作业(3#操作台)压下张力辊,咬住窄带钢,抬升张力机导板,启动卷取机卷筒缩径,同时点动卷取机使卷筒钳口位置与导板吻合;压下卷取机分隔辊。江苏正规纵剪线——江阴如一科技发展有限公司。

因刀片的磨耗及疲劳层约为所剪切板厚的10%左右,如须彻底去除金属疲劳层,确保刀片再次使用时的裁剪量,现给出如下参数供参考:ΦΦΦ每次进刀量在,切不可贪图快速而烧毁刀片,如进刀量太多,因磨擦而使刀片表面产生不正常之温度变化,使刀片本身之组织失去均衡而发生所谓回火收缩而产生裂口、蹦裂现象。进而影响刀具的剪切能力和使用寿命。研磨液供给量也不容忽视,必须满足15~20L/min以上。刀具在修磨以后,刀口可能出现很细微的金属毛边,在使用新磨刀片前,如能用砂纸或砂条去除刀口毛刺还可过到更高的剪切使用效果。对于SKH-51、SKH-54及钨钢刀则需金刚砂轮研磨,对研磨机床等则具有更高的要求。江阴如一科技发展有限公司——欢迎您的来电。湖南硅钢纵剪线
纵剪线厂家,期待您的来电——江阴如一科技发展有限公司。湖南硅钢片纵剪线报价
分切厚度:。以1350薄板型全自念头型纵剪分条线为例。分切速度:5-100m/min,正常工作:30-80m/min.质量要求:无刀痕、无裙带边,带材表面无划痕。二节能零件和尺度化。分切精度:±。纵剪出产线主要由上料小车、开卷机、牵引校平机、剪床、纵剪机、废边收卷机、张力机构、收卷机、卸料装置等组成。只有那样才更易制造和维修,产品尺度化就利于进步出产效率,售后服务利便,一些大厂的配件不通用,市场买不到,维修是好难的,未来必需要用通用件的。有上料小车、开卷机、夹送机、导卫装置Ⅰ、圆盘剪切装置、导卫装置Ⅱ、活套装置、张力发生装置、收卷装置、收料小车、废边卷取装置、液压控制装置、电气控制装置等。每年因厂租和人工可省下的开支如下。出产线占地面积大约25X8米;现在技术低的线速在120M,现在一些厂的薄板线搞到250M,德国人搞到700M了。该设备主要用于宽度不大于800MM、厚度不大于1、5MM的铝带/钢带的分切。带材规格,抗拉强度:δb≤245Mpa。因为现在要求节能减排和厂房本钱越来越高,一些旧的和技术比较落后的纵剪分条线将淘汰,越来越多的加工商和加工厂都会选用有以下几个特的纵剪分条线。纵剪宽度用户可按照需要来自行按排。延伸率:30%。湖南硅钢片纵剪线报价
江阴如一科技发展有限公司是一家专业从事“变压器横剪线|数控横剪机|纵剪线|翻转台”的公司。自成立以来,我们坚持以“诚信为本,稳健经营”的方针,勇于参与市场的良性竞争,使“协尔牌”等品牌拥有良好口碑。我们坚持“服务至上,用户至上”的原则,使如一科技在机械及行业设备中赢得了众多的客户的信任,树立了良好的企业形象。 特别说明:本信息的图片和资料*供参考,欢迎联系我们索取**准确的资料,谢谢!