商机详情 -
安徽血液固液分离机
随着科技的进步和化工行业的发展,化工固液分离机也在不断进行技术革新和性能优化。现代化工固液分离机不*具有更高的分离效率和更稳定的运行性能,还融入了智能化和自动化控制技术,使得操作更加简便、精确。通过引入先进的传感器和控制系统,化工固液分离机可以实时监测分离过程中的各项参数,如液体流量、固体浓度等,并根据实际情况自动调整工作参数,以达到很好的分离效果。新型的化工固液分离机还注重环保和节能,通过减少废水排放和能源消耗,为化工行业的可持续发展做出了积极贡献。这些技术进步和创新使得化工固液分离机在化工生产中发挥着越来越重要的作用。固液分离机适用于冶金行业废水处理。安徽血液固液分离机
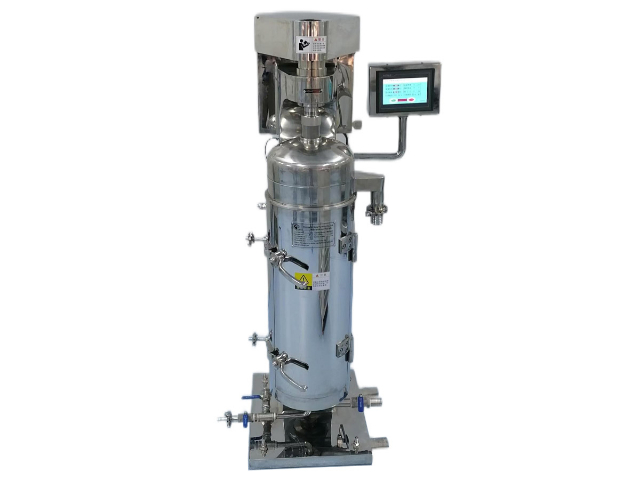
蛋白质固液分离机在现代的生物技术与食品加工领域中扮演着至关重要的角色。这种设备通过精密的机械设计和高效的分离技术,能够迅速而准确地将蛋白质溶液中的固体成分与液体部分分离开来。在生物制药过程中,蛋白质固液分离机是确保产品质量与纯度的关键环节,它帮助科研人员从复杂的生物样本中提取出纯净的蛋白质,为后续的药物研发与生产奠定坚实基础。在食品加工行业,该设备的应用也极为普遍,如乳制品、豆制品的生产中,它能有效去除杂质,提高产品的口感与营养价值。蛋白质固液分离机不*提升了生产效率,还通过智能化控制系统实现了操作的便捷性与安全性,是现代的生物科技与食品工业不可或缺的重要工具。云南淀粉固液分离机使用固液分离机,降低生产成本。
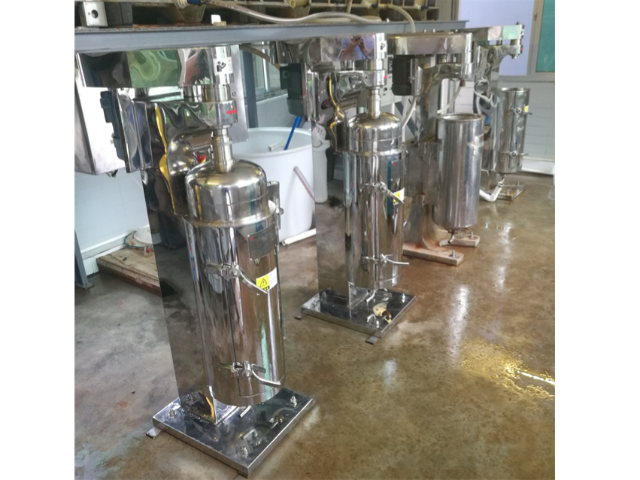
米浆脱水固液分离机在现代食品加工行业中扮演着至关重要的角色,特别是在大米制品的生产线上。这种设备通过高效的离心分离技术,能够迅速将米浆中的固体成分与液体部分有效分离,极大地提升了生产效率与产品质量。米浆在进入脱水固液分离机后,经过高速旋转的转鼓作用,其内部的细小颗粒与水分被强制分离,固体部分如米渣、淀粉等得以收集,而清澈的米浆水则可回流再利用或进行后续处理。这一过程中,不*减少了人工操作的繁琐,还确保了分离出的固体物质含水量低,便于后续的干燥、成型等工序。米浆脱水固液分离机的设计通常注重节能环保,采用封闭式作业,有效避免了生产过程中的环境污染,符合现代食品工业的可持续发展要求。
固液分离机作为一种高效的机械设备,在多个领域展现出了其不可或缺的重要性。在工业生产中,固液分离机常被用于废水处理和物料回收环节,它能够有效地将悬浮在液体中的固体颗粒分离出来,提高废水处理效率,确保排放水质达到环保标准。例如,在食品加工行业,固液分离机能够处理生产过程中产生的废水,将食物残渣等固体物质与废水进行分离,避免了堵塞管道和影响后续处理工艺的问题。同时,通过回收有价值的固体物料,企业还能实现资源的再利用,降低生产成本,提升经济效益。在化工、制药等行业中,固液分离机同样扮演着重要角色,它能帮助企业处理含有有害物质的废水,保障生产安全,减少环境污染。固液分离机在建筑行业应用普遍。
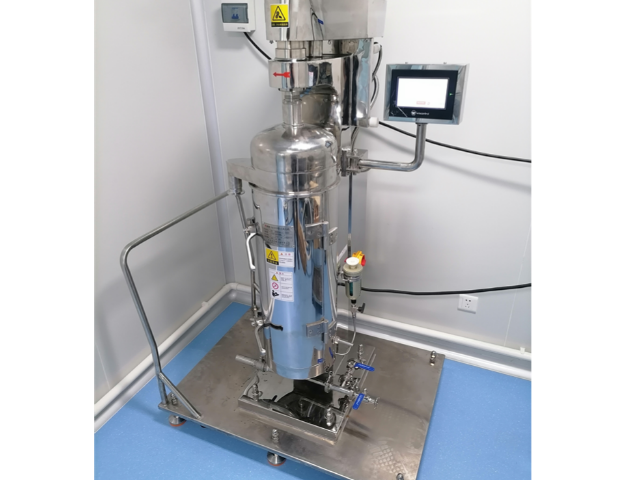
在制药和食品行业,合成粉体固液分离机的应用更是不可或缺。由于这些行业对产品的安全性和卫生标准有着较高的要求,固液分离机不*需要具备高效的分离能力,还需要在材料选择、结构设计以及清洁维护等方面符合严格的卫生标准。通过精确控制分离过程,该设备能够去除产品中的杂质和多余液体,确保产品的纯净度和稳定性。同时,其紧凑的结构和高效的性能也降低了能耗和生产成本,提升了企业的市场竞争力。一些先进的固液分离机还具备数据记录和远程监控功能,为生产过程的追溯和质量控制提供了有力支持。固液分离机在污水处理方面效果明显。江西疫苗固液分离机
固液分离机一体化,节省安装空间。安徽血液固液分离机
化工固液分离机在现代化学工业中扮演着至关重要的角色。这种设备的主要功能是将液体与固体颗粒有效分离,确保化工产品的纯度和质量。在生产过程中,原料往往含有各种杂质和固体颗粒,这些杂质如果不经过处理,会严重影响产品的性能和品质。化工固液分离机通过其精密的过滤系统和高效的分离技术,可以将这些杂质有效去除,同时保证液体的纯净度和流动性。该设备还具备操作简便、维护方便的特点,提升了化工生产的效率和自动化水平。无论是在制药、染料、食品加工还是其他化工领域,化工固液分离机都以其出色的性能和普遍的应用范围,成为化工生产中不可或缺的重要设备。安徽血液固液分离机