商机详情 -
全自动七轴深孔钻技术规格
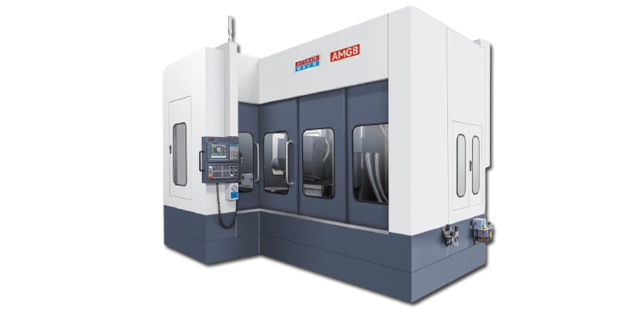
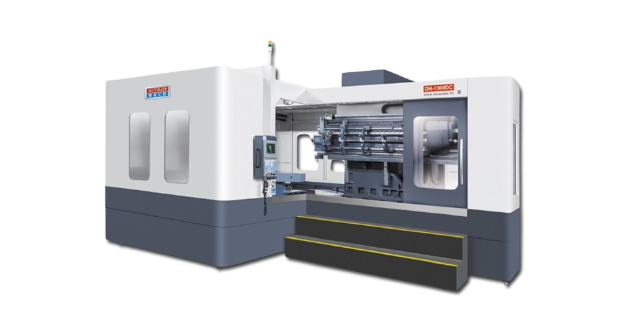
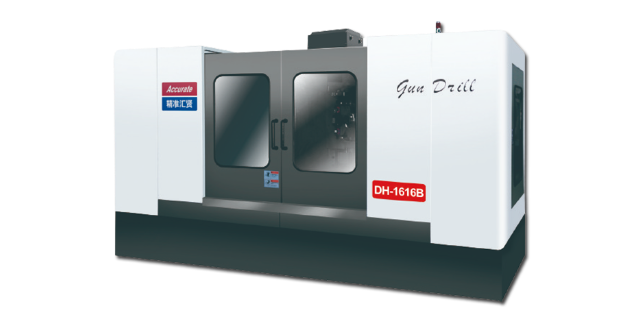
智能化控制系统的技术升级七轴深孔钻的高效运行离不开智能化控制系统的支撑,近年来随着工业 4.0 技术的融合,其控制系统已实现从 “自动化” 向 “智能化” 的跨越。当前主流的七轴深孔钻普遍搭载基于工业以太网的数控系统,支持 G 代码与 CAD/CAM 模型的直接导入,可自动生成比较好加工路径,并通过数字孪生技术构建虚拟加工环境,在实际加工前模拟刀具运动轨迹、切削载荷分布与工件应力状态,提前排查碰撞风险与加工缺陷。例如,在加工复杂曲面的深孔时,系统可通过三维建模预判刀具与工件的干涉点,并自动调整运动路径,避免撞刀事故 —— 据统计,配备数字孪生功能的七轴深孔钻,撞刀故障率可降低至 0.1% 以下,远低于传统设备的 2.5%。此外,控制系统还具备实时数据采集与分析能力,通过安装在主轴、刀具上的传感器,实时监测切削温度、振动频率、刀具磨损量等参数,并将数据上传至云端管理平台。管理人员可通过平台远程查看设备运行状态,当出现异常参数(如切削温度超过 600℃、振动频率大于 50Hz)时,系统会自动发出预警,并给出参数调整建议;七轴深孔钻的自适应进给功能,可根据不同材质调整钻削速度,减少刀具损耗并提高加工效率。全自动七轴深孔钻技术规格
领域中的导弹弹体部件加工,对七轴深孔钻的加工能力提出了更高要求。导弹弹体部件需要通过深孔实现燃料输送和制导系统安装,深孔的加工质量直接关系到导弹的射程和命中精度。七轴深孔钻在弹体部件加工中,能够应对部件材质特殊、结构复杂的特点。弹体部件多为强度较高的度合金或复合材料,加工难度大。七轴深孔钻通过采用的切削工艺和刀具,在加工过程中严格控制切削温度和力度,避免部件出现变形或损伤。同时,设备的保密性能好,能够确保加工数据不泄露,符合生产的保密要求。加工完成的深孔能够精细对接燃料输送管道和制导元件,确保燃料在弹体内稳定输送,制导系统正常工作,为导弹的性能提升提供保障。全自动七轴深孔钻技术规格七轴深孔钻的光栅尺定位系统,能实时反馈工作台位置,进一步提升钻孔的位置精度。
建筑机械中的挖掘机液压油缸缸筒加工,离不开七轴深孔钻的参与。液压油缸缸筒需要通过深孔实现活塞运动和液压油流通,深孔的加工质量直接影响油缸的密封性能和工作效率。七轴深孔钻在缸筒深孔加工中,能够应对缸筒长径比大、材质硬的特点。加工前,设备会对缸筒进行校直处理,确保缸筒的直线度符合加工要求。加工时,设备的主轴采用高速旋转配合缓慢进给的方式,减少加工振动对深孔精度的影响。同时,设备配备了高精度的内径测量系统,能够实时检测深孔的内径尺寸,确保缸筒内径公差控制在合理范围内。这些深孔能够让活塞在缸筒内顺畅运动,减少液压油泄漏,提高油缸的工作效率;同时,高质量的深孔也能延长油缸的使用寿命,降低建筑机械的维护成本,为建筑工程的顺利进行提供支持。
智能穿戴设备中的智能手表表壳加工,对七轴深孔钻的精细加工能力有着严格要求。智能手表表壳体积小巧,多采用不锈钢或钛合金材质,需要通过微小深孔实现表带连接、充电接口隐藏与内部传感器导线布置,若深孔尺寸偏差过大,可能导致表带安装困难或接口接触不良。七轴深孔钻在表壳加工中,能够适应小尺寸零件的加工特点,配备高精度的微型刀具。加工前,设备会通过显微镜对表壳进行定位,确保加工起点准确加工时,设备以极低的进给速度进行钻削,避免因加工力度过大导致表壳变形或深孔破裂。同时,设备的负压吸附系统会将加工产生的微小切屑及时吸走,防止切屑堵塞深孔。这些微小深孔能够让表带连接件精细嵌入,保证表带与表壳连接牢固;隐藏式的充电接口深孔还能提升手表的防水性能,为智能穿戴设备的功能实现和外观设计提供支持。七轴深孔钻的操作界面采用人性化设计,简洁易懂,方便操作人员快速掌握使用方法。
纺织机械中的纺织机罗拉轴加工,离不开七轴深孔钻的高效加工能力。纺织机罗拉轴是牵引纱线的关键部件,需要通过深孔实现润滑和减重,若深孔加工效率低,可能影响纺织机的生产进度。七轴深孔钻在罗拉轴加工中,能够应对轴体数量多、批量大、材质为 45 号钢的特点。加工前,设备会通过自动化上料系统将罗拉轴批量输送至加工工位,利用视觉定位系统快速确定深孔的加工位置。加工时,设备采用多主轴同时加工的方式,在多根罗拉轴上同步钻出深孔,大幅缩短加工时间。同时,设备的刀具自动更换系统会根据深孔尺寸,快速切换合适的刀具,减少换刀停机时间。加工完成的深孔能够为罗拉轴内部的润滑系统提供通道,保证轴体转动时的润滑效果,减少纱线牵引过程中的摩擦;合理的深孔设计也能降低罗拉轴重量,减少纺织机的能耗,为纺织行业的高效生产提供保障。七轴深孔钻采用高压内冷系统,能及时带走钻削产生的热量,避免工件因高温出现变形。浙江数控七轴深孔钻多少钱一台
针对陶瓷材质的深孔加工,七轴深孔钻搭配金刚石刀具,实现高精度钻孔且避免材质碎裂。全自动七轴深孔钻技术规格
船舶制造领域的船舶螺旋桨轴加工,离不开七轴深孔钻的技术支持。船舶螺旋桨轴是传递船舶动力的关键部件,需要通过深孔实现润滑和减重,若深孔加工存在偏差,可能导致润滑不足,加剧轴体磨损,影响船舶航行效率。七轴深孔钻在螺旋桨轴加工中,能够应对轴体体积大、重量重、材质为高强度合金钢的特点。加工前,设备会借助起重装置将螺旋桨轴固定在适配的支撑夹具上,通过激光定位系统确定深孔的加工起点和方向。加工时,设备的主轴以低速高扭矩的方式进行钻削,配合高压切削液冷却刀具,减少刀具磨损导致的深孔偏斜。同时,设备会实时监测深孔的加工进度,通过位移传感器反馈轴体的位置变化,及时调整加工参数。加工完成的深孔能够为螺旋桨轴内部的润滑系统提供通道,让润滑油均匀覆盖轴体表面,减少摩擦损耗;合理的深孔设计也能降低轴体重量,减少船舶航行时的动力消耗,为船舶的高效航行提供保障。全自动七轴深孔钻技术规格