商机详情 -
上海金属加工七轴深孔钻机床
设备维护与保养的主要要点七轴深孔钻作为高精度、高复杂度的加工设备,其长期稳定运行离不开科学的维护与保养,需从机械系统、液压系统、电气系统等多方面制定完善的维护方案。在机械系统维护上,首先需定期检查主轴与导轨的精度状态:主轴作为刀具旋转的主要部件,需每 3 个月检测一次主轴径向跳动与轴向窜动,确保跳动量≤0.005mm,若超出标准则需更换主轴轴承;导轨作为运动部件的支撑结构,需每周清洁导轨表面的切屑与油污,并涂抹导轨润滑脂(如锂基润滑脂),每 6 个月检查导轨的预紧力与磨损情况,若导轨间隙超过 0.01mm,则需调整导轨滑块或更换导轨。在刀具系统维护方面,需建立刀具寿命管理机制,通过控制系统记录每把刀具的加工时长与加工数量,当达到预设寿命(如高速钢刀具加工钢件时寿命约 80-100 分钟)时,系统自动提醒更换刀具,避免因刀具磨损导致加工精度下降;七轴深孔钻通过数字化建模技术,提前模拟加工过程,优化路径以减少加工误差。上海金属加工七轴深孔钻机床
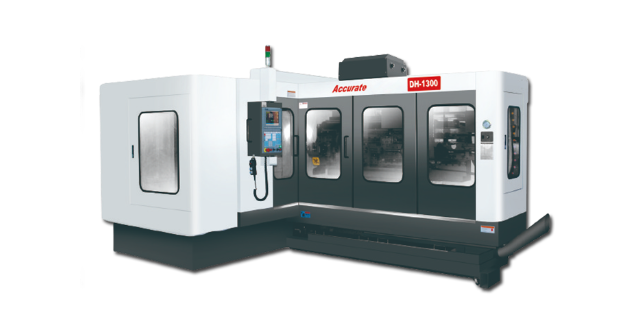
与传统深孔加工设备的性能对比相较于传统的深孔钻床(如枪钻床、BTA 深孔钻床),七轴深孔钻在加工精度、效率、柔性化等方面展现出明显优势,具体对比可从多个维度展开。在加工精度方面,传统枪钻床因只具备单轴或三轴运动能力,加工长径比超过 20:1 的深孔时,易因刀具刚性不足出现孔轴线偏移,通常偏移量可达 0.1-0.2mm/m,而七轴深孔钻通过多轴协同支撑与动态精度补偿技术,可将孔轴线偏移量控制在 0.02mm/m 以内,孔径公差也从传统设备的 H9-H10 级提升至 H7 级。在加工效率上,传统 BTA 深孔钻床虽可实现较大孔径的深孔加工,但每次加工需更换不同刀具调整加工参数,且无法处理复杂异形孔,以加工直径 20mm、深度 400mm 的直孔为例,传统设备需耗时约 60 分钟,而七轴深孔钻可通过自动换刀与多轴联动,同步完成孔加工与倒角处理,耗时只需 25-30 分钟,效率提升 50% 以上。上海大型七轴深孔钻七轴深孔钻可搭载在线测量装置,加工过程中实时检测孔的尺寸,及时调整以保证精度。
海洋工程设备长期工作在海洋环境中,面临着海水腐蚀的严峻挑战。海水具有较强的腐蚀性,会对设备的零部件造成严重的侵蚀,影响设备的使用寿命和安全性。在海洋工程设备的深孔部件加工中,七轴深孔钻不*要保证深孔的加工质量,还需要为后续的防腐蚀处理提供良好的基础。七轴深孔钻在加工海洋工程设备深孔部件时,会严格控制深孔的表面粗糙度和尺寸精度。平整、光滑的深孔表面能够让防腐蚀涂层更好地附着在部件表面,提高涂层的附着力和密封性,从而增强部件的抗海水腐蚀能力。加工完成后,这些深孔部件会进行特殊的涂层处理,如喷涂防腐涂料、镀锌等。七轴深孔钻加工出的高质量深孔,为涂层处理提供了良好的表面条件,使得涂层能够均匀地覆盖在深孔的内表面和外表面,形成一层有效的防护屏障,阻止海水与部件金属表面直接接触,从而减缓海水对部件的腐蚀速度。通过七轴深孔钻的精细加工和后续的特殊涂层处理,海洋工程设备的深孔部件能够在恶劣的海洋环境中长期稳定工作,延长设备的使用寿命,保障海洋工程作业的安全进行。
船舶制造领域的船舶螺旋桨轴加工,离不开七轴深孔钻的技术支持。船舶螺旋桨轴是传递船舶动力的关键部件,需要通过深孔实现润滑和减重,若深孔加工存在偏差,可能导致润滑不足,加剧轴体磨损,影响船舶航行效率。七轴深孔钻在螺旋桨轴加工中,能够应对轴体体积大、重量重、材质为高强度合金钢的特点。加工前,设备会借助起重装置将螺旋桨轴固定在适配的支撑夹具上,通过激光定位系统确定深孔的加工起点和方向。加工时,设备的主轴以低速高扭矩的方式进行钻削,配合高压切削液冷却刀具,减少刀具磨损导致的深孔偏斜。同时,设备会实时监测深孔的加工进度,通过位移传感器反馈轴体的位置变化,及时调整加工参数。加工完成的深孔能够为螺旋桨轴内部的润滑系统提供通道,让润滑油均匀覆盖轴体表面,减少摩擦损耗;合理的深孔设计也能降低轴体重量,减少船舶航行时的动力消耗,为船舶的高效航行提供保障。在智能手机中框加工里,七轴深孔钻钻出微小深孔用于天线信号传输,保障手机通信质量。
化工行业中的反应釜搅拌轴加工,需要七轴深孔钻来完成关键深孔的加工。反应釜搅拌轴在工作过程中需要承受高温、高压及腐蚀性介质的侵蚀,深孔主要用于安装内部测温元件和输送保护气体,深孔加工质量直接影响反应釜的运行安全性。七轴深孔钻在搅拌轴加工中,能够应对轴体材质为耐腐蚀不锈钢、深孔深径比大的特点。加工前,设备会对搅拌轴进行表面预处理,去除氧化层,确保钻削时刀具能够平稳切入。加工时,设备采用分级钻削的方式,先钻出引导孔,再逐步扩大孔径至设计尺寸,减少深孔加工过程中的应力集中。同时,设备的切削液过滤系统会对使用后的切削液进行净化处理,避免杂质进入深孔影响后续元件安装。加工完成的深孔能够让测温元件准确插入,实时监测反应釜内的温度变化;保护气体输送深孔则能在轴体与釜体连接处形成气封,防止腐蚀性介质泄漏,为化工生产的安全进行提供保障。七轴深孔钻的温度补偿系统,能根据环境温度变化调整参数,避免温度影响加工精度。江苏厂家直供七轴深孔钻报价
七轴深孔钻的切屑处理系统,能快速收集并输送切屑,保持加工区域的整洁有序。上海金属加工七轴深孔钻机床
石油开采设备中的钻杆接头,需要承受地下高压、高温及复杂的振动环境,其深孔加工质量直接影响钻杆的使用寿命和开采作业的安全性。七轴深孔钻在钻杆接头深孔加工中,能够有效解决传统设备加工效率低、质量不稳定的问题。钻杆接头多为高强度合金钢材质,深孔的深径比通常较大,加工难度高。七轴深孔钻通过优化切削路径,搭配耐磨刀具,在加工过程中实时调整进给速度和切削力度,避免刀具过度磨损导致深孔出现偏斜。同时,设备的高压内冷系统会持续输送切削液,带走加工产生的热量,防止钻杆接头因高温出现变形。加工完成的深孔需要与钻杆主体实现紧密连接,七轴深孔钻对深孔的同轴度控制严格,确保接头与钻杆组装后能够顺畅传递扭矩,在石油开采过程中承受住地下复杂工况的考验,减少因深上海金属加工七轴深孔钻机床