商机详情 -
广东大型七轴深孔钻
在石油钻采设备制造中的关键作用石油钻采设备(如钻杆、抽油杆、井口装置)需在高温、高压、高腐蚀的恶劣工况下运行,其深孔加工质量直接影响设备的安全性与使用寿命,七轴深孔钻在此领域的应用有效解决了传统加工的技术瓶颈。以石油钻杆为例,其作为传递钻井扭矩与输送钻井液的主要部件,需加工直径 15-30mm、深度 5-10m(长径比超过 300:1)的中心孔,且孔壁需具备较高的圆度与光洁度,以确保钻井液顺畅流动,避免因孔壁不规则导致的压力损失或钻杆疲劳断裂。传统加工方式采用 “分段钻进 + 人工对接” 工艺,不*效率低下(加工一根 10m 长钻杆需 2-3 天),还易因对接误差导致孔轴线不连续,影响钻井液输送效率。针对高压容器的深孔加工,七轴深孔钻严格控制孔的垂直度,保障容器的耐压性能。广东大型七轴深孔钻
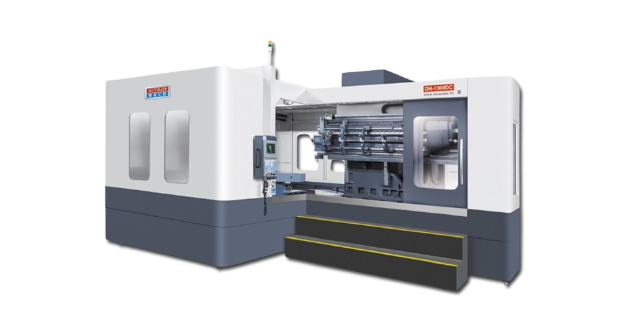
石油开采设备中的钻杆接头,需要承受地下高压、高温及复杂的振动环境,其深孔加工质量直接影响钻杆的使用寿命和开采作业的安全性。七轴深孔钻在钻杆接头深孔加工中,能够有效解决传统设备加工效率低、质量不稳定的问题。钻杆接头多为高强度合金钢材质,深孔的深径比通常较大,加工难度高。七轴深孔钻通过优化切削路径,搭配耐磨刀具,在加工过程中实时调整进给速度和切削力度,避免刀具过度磨损导致深孔出现偏斜。同时,设备的高压内冷系统会持续输送切削液,带走加工产生的热量,防止钻杆接头因高温出现变形。加工完成的深孔需要与钻杆主体实现紧密连接,七轴深孔钻对深孔的同轴度控制严格,确保接头与钻杆组装后能够顺畅传递扭矩,在石油开采过程中承受住地下复杂工况的考验,减少因深数控七轴深孔钻供应商七轴深孔钻可根据客户定制需求,调整设备配置和加工工艺,适配特殊零件加工。
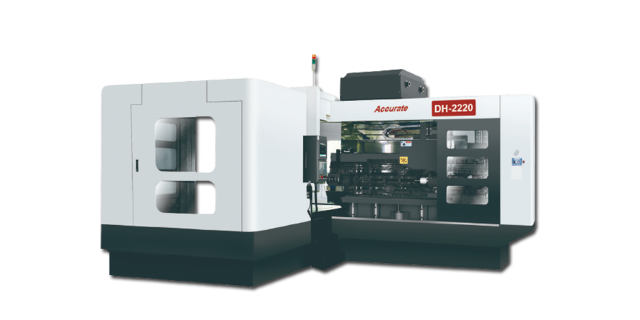
针对难加工材料的切削解决方案随着工业材料技术的发展,钛合金、高温合金、复合材料等难加工材料在高级装备制造中的应用日益广,而七轴深孔钻通过专项技术优化,为这类材料的深孔加工提供了高效解决方案。以钛合金 TC4 为例,其具有强度较高度、低密度、耐腐蚀性强的特点,但导热系数只为 45W/(m・K)(约为 45# 钢的 1/5),切削时热量易积聚在刀尖,导致刀具磨损速度加快,传统设备加工时刀具寿命通常不超过 30 分钟。针对这一问题,七轴深孔钻采用了 “低温冷风 + 微量润滑” 复合冷却系统,通过 - 10℃的低温压缩空气(压力 0.6-0.8MPa)与极少量的环保切削油(每小时用量只 5-10ml)混合喷射,既能快速带走切削热量,又能在刀具与工件接触面形成润滑膜,减少摩擦磨损。
激光设备中的激光发生器外壳加工,需要七轴深孔钻来满足特殊的散热需求。激光发生器在工作过程中会产生大量热量,外壳需要通过深孔实现散热与内部元件固定,若深孔散热效果不佳,可能导致发生器温度过高,影响激光输出稳定性。七轴深孔钻在外壳加工中,能够根据外壳的异形结构和散热需求,设计合理的深孔分布。加工前,设备会通过热仿真分析,确定深孔的位置和数量,确保深孔能够有效导出热量。加工时,设备利用多轴联动功能在外壳的曲面和平面上钻出密集的深孔,这些深孔不*能作为散热通道,还能减轻外壳重量。同时,设备会控制深孔的孔径一致性,避免因孔径差异导致散热不均。加工完成的深孔能够让冷空气在外壳内部快速流动,带走发生器产生的热量;深孔也能为内部元件提供稳定的安装点位,确保元件固定牢固,为激光设备的稳定运行提供支持。在农业机械生产中,七轴深孔钻为变速箱部件加工深孔,保障农机在田间作业的可靠性。
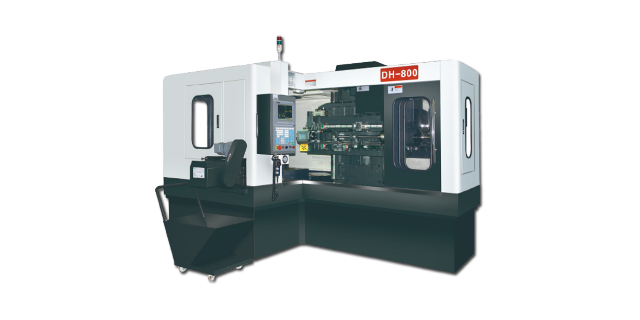
七轴深孔钻作为高级孔加工设备的主要,其较明显的技术优势在于多轴联动的精密协同能力。相较于传统的三轴或五轴深孔钻,七轴系统通过额外增加的旋转轴与摆动轴,实现了对复杂工件的多维度加工覆盖。例如,在处理带有空间异形孔道的零部件时,七轴深孔钻可通过 X、Y、Z 轴的线性运动与 A、B、C、U 轴的旋转 / 摆动配合,无需多次装夹即可完成从直线孔、斜孔到曲面孔的连续加工。这种多轴协同不*大幅减少了工件装夹误差 —— 传统多工序加工的累计误差通常在 0.05mm 以上,而七轴设备可将误差控制在 0.005mm 以内 —— 还明显提升了加工效率。以航空发动机涡轮叶片为例,其内部冷却孔道呈复杂的螺旋状分布,传统设备需拆解为 5-8 道工序,耗时超过 4 小时,而七轴深孔钻可一次性完成所有孔道加工,耗时缩短至 1.5 小时以内,同时孔壁粗糙度 Ra 值可稳定控制在 0.8μm 以下,满足高温高压工况下的密封与散热需求。此外,七轴系统搭载的动态精度补偿技术,能实时监测刀具磨损、切削抗力变化,并通过伺服电机的微幅调整抵消加工偏差,确保长径比超过 30:1 的深孔加工仍能保持孔径公差 H7 级标准,这一性能在石油钻采设备的深孔钻杆加工中尤为关键。在智能手机中框加工里,七轴深孔钻钻出微小深孔用于天线信号传输,保障手机通信质量。上海高精度七轴深孔钻生产厂家
针对石油机械中的深孔部件,七轴深孔钻能稳定控制钻孔偏差,保障设备在高压环境下的使用安全。广东大型七轴深孔钻
食品机械中的食品加工设备外壳加工,对七轴深孔钻的卫生级加工标准有着特殊要求。食品加工设备外壳多采用不锈钢材质,需要通过深孔实现设备部件的拼接与内部清洁管道布置,若深孔内壁存在毛刺或杂质,可能导致食品残留,引发卫生安全问题。七轴深孔钻在外壳加工中,能够采用符合食品卫生标准的切削工艺和刀具。加工前,设备会对加工区域进行清洁消毒,避免污染物附着在外壳表面。加工时,设备采用高速钻削配合精细打磨工艺,确保深孔内壁光滑无毛刺。同时,设备的切削液采用食品级防锈冷却液,防止加工后外壳出现锈蚀。加工完成的深孔能够让拼接部件紧密连接,避免缝隙藏污纳垢;清洁管道深孔则能让清洁水顺畅流动,对设备内部进行彻底清洗,为食品加工的卫生安全提供保障。广东大型七轴深孔钻