商机详情 -
QA-CAD软件设备
质量控制模块是QA-CAD首件检测报告软件实现质量闭环管理的关键组件。该模块内置了FMEA(失效模式分析)工具,可基于检测数据自动生成风险优先级矩阵,帮助质量工程师聚焦关键改进点。其SPC分析功能支持X-bar R图、P图等8种控制图类型,可实时监控生产过程稳定性。当检测数据超出控制限时,系统会自动触发邮件或短信预警,并生成包含根本原因分析建议的改进报告。质量看板功能通过可视化仪表盘展示关键质量指标(KPI),使管理层能够快速掌握整体质量状况。首件检测适用于自动化生产线的首件质量控制。QA-CAD软件设备
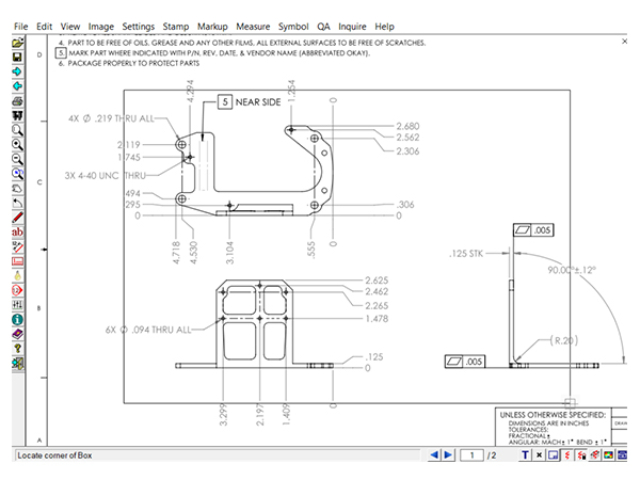
软件的质量控制体系遵循六西格玛标准设计。在尺寸捕获阶段,系统采用双校验机制:初次识别结果会与图纸BOM表进行交叉验证,异常值自动触发人工复核流程。公差分析模块内置统计过程控制(SPC)算法,可计算CpK值并生成控制图,帮助质量部门识别生产过程的波动源。这种闭环质量控制机制,使得企业能够将检测活动从事后检验转变为过程控制。协作功能是QA-CAD区别于传统检测软件的重要特征。系统支持多用户并发操作,设计工程师、质量经理和生产线主管可同时访问同一检测项目。通过权限管理系统,不同角色可执行差异化操作:设计师只能查看图纸变更记录,质量人员可编辑检测标准,而管理层拥有数据导出权限。这种分级授权机制既保障了数据安全,又提升了跨部门协作效率。福建全尺寸检测报告软件设计首件检测可发现因装夹变形导致的测量误差。
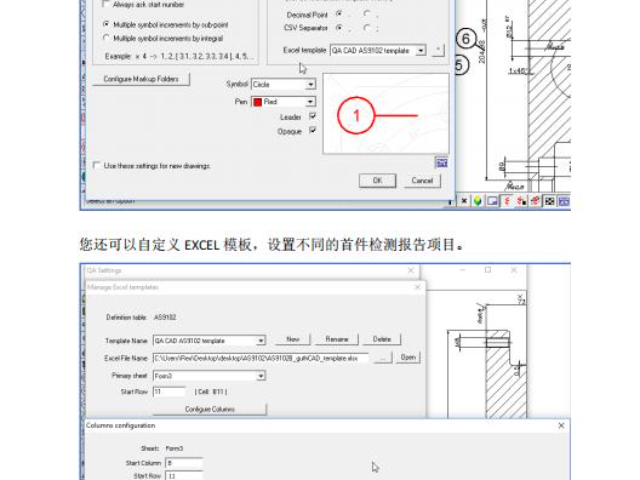
与测量设备的无缝集成是QA-CAD提升效率的关键。在三坐标测量机(CMM)、光学投影仪等检测设备的数据输出环节,传统方式需人工将测量值键入检测表格,易引入录入错误。QA-CAD通过开放API接口,支持与主流测量设备直接对接,实现测量数据的实时传输。当CMM完成一个特征的检测后,数据会立即同步至软件数据库,并自动填充至对应检测项目。这种“检测即录入”的模式,不只缩短了数据流转时间,更通过消除中间环节降低了人为错误风险。对于不具备直接对接条件的设备,软件也支持导入CSV或Excel格式的测量文件,并通过字段映射功能快速完成数据对齐。
质量控制模块体现了软件的预防性管理思维。公差分析引擎采用蒙特卡洛模拟方法,可基于输入的尺寸分布参数预测产品合格率,帮助工程师优化工艺窗口。统计过程控制(SPC)工具集成X-bar/R控制图功能,实时监控关键尺寸的CPK值变化趋势。对于批量生产场景,软件支持与MES系统对接,自动触发不合格品处置流程,形成闭环质量管理系统。操作便捷性通过多维度的人机交互设计实现。智能标注功能允许用户通过框选区域自动生成气泡编号,支持批量修改编号前缀以适应不同产品系列。尺寸捕获工具提供多种选择模式,包括单点测量、连续线段测量及圆弧拟合测量,满足不同几何特征的检验需求。报告模板管理采用可视化编辑器,用户无需编程基础即可调整字段位置、字体样式及数据对齐方式,实现个性化报告定制。QA-CAD系统自动识别CAD模型中的关键尺寸与公差要求。
针对企业级用户,提供现场培训服务,由工程师进行面对面指导。其特有的模拟操作环境允许用户在无真实数据的情况下练习软件功能,降低培训对生产活动的影响。定期举办的线上研讨会则为用户提供了与专业人士交流的平台,及时解答使用过程中的疑难问题。兼容性设计确保了QA-CAD首件检测报告软件能够在多样化的IT环境中稳定运行。该软件支持Windows 7至Windows 11等主流操作系统,对硬件配置要求较低,可在普通办公电脑上流畅运行。其虚拟打印功能支持将检测报告输出为图像格式,避免因缺少字体导致的排版错乱问题。QA-CAD系统支持多种CAD格式如STEP、IGES、X_T等导入。福建样品验证全尺寸报告软件价格
QA-CAD技术降低对检测人员经验依赖,提升一致性。QA-CAD软件设备
技术支持网络采用三级响应机制。一级支持团队通过在线聊天工具提供实时问题解答,平均响应时间控制在15分钟内。二级支持工程师通过远程桌面协助处理复杂配置问题,确保48小时内解决绝大多数技术障碍。对于软件缺陷或功能改进建议,开发团队设立专门通道进行跟踪处理,定期发布补丁更新修复已知问题。用户社区平台聚集了全球专业人士,形成经验共享的知识生态。行业适配性通过持续的场景化优化实现。针对汽车行业,软件强化了GD&T符号的识别与解析能力,支持形位公差带的可视化标注。QA-CAD软件设备