商机详情 -
江淮地区粳米功能米发货迅速
【健康饮食新定义:营养、安全、美味,缺一不可】金弘安米业重新定义了现代家庭健康饮食的标准:营养、安全、美味,三者缺一不可。瑞福麟超日标珍留胚米提供了的营养与安全,金弘安低GI福稻香米提供了科学的健康功能,而二者共同保留了稻米本真的醇香与软糯口感。这正是现代家庭对主食的比较高要求。我们不再需要在营养、安全和美味之间做选择题,因为金弘安已经将三者完美融合,呈现在您的餐桌之上。【把握趋势:从“好大米”到“安心大米”的消费心理演进】消费者的心智在演进。过去,他们认为“好大米”是闻着香、吃着糯。现在,他们开始追问:这米安全吗?农残合格吗?重金属超标吗?瑞福麟超日标大米精细回应了这一心理演进,将“好大米”的标准提升到了“安心大米”的层次。它用远超标准的检测数据,告诉消费者:这才是真正的“安心大米”。把握住这一消费心理演进趋势,就能牢牢抓住关键消费者的心。瑞福麟超日标大米,有机磷、有机氯类农药零使用,真正绿色。江淮地区粳米功能米发货迅速
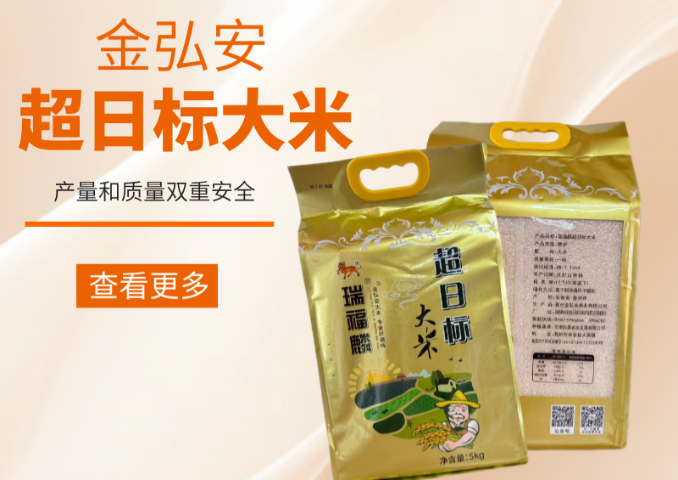
随着消费升级,餐饮、轻食餐厅、养生会所等场景,对食材的品质和安全提出了越来越高的要求。瑞福麟超日标大米,凭借其严苛的品控、出众的安全等级以及独特的“超日标”品牌故事,完美契合了这一类B端客户的需求。它可以成为餐厅宣传“健康料理”的关键卖点,成为私房菜馆体现食材讲究的信任背书。将瑞福麟大米引入这些场景,不*能为客户带来更高的溢价空间,更能提升其品牌形象,实现双赢。这是一个被忽视的巨大商机,等待着我们去共同开拓。高留胚营养功能米货源充足金弘安低GI米,打破健康主食口感差的刻板印象,好吃又健康。
金弘安米业深知,企业的发展离不开土地的滋养与农民的支持。公司积极响应“万企兴万村”号召,探索出“公司+合作社+示范区+农民”的创新经营模式,在来安县大英镇等地流转土地5.7万余亩,通过订单农业与广大农户建立长期稳定的利益联结。每年,金弘安与农户签订12万亩质量稻谷订单,以高于市场价的价格收购稻谷6万吨,为周边农户提供600多个就业岗位,直接带动约1万名农民从事高科技农业生产和生态旅游服务。当地村民将土地流转给公司,每年获得稳定的租金收入,同时在公司农场和米厂务工,每月还能领取数千元工资,成为既有租金收入又有工资收入的“双薪”农民。选择金弘安的产品,就是选择支持乡村振兴,就是为“以企带村、村企共赢”的可持续发展模式投下信任的一票。
在商业推广中,信任状至关重要。瑞福麟超日标大米拥有的SGS检测报告,就是一张专业、相当有说服力的信任状。SGS作为全球公认的检验、鉴定、测试和认证机构,其报告的公信力毋庸置疑。当我们将这份报告展示给客户时,胜过千言万语的自我推销。对于B端客户如餐厅、企业食堂、品质酒店等,这份报告更是其采购决策的重要依据。因此,在推广过程中,我们要充分利用好这份SGS检测报告,将其作为瑞福麟品牌关键、坚实的信任背书。让消费者明白:这不*但是一袋米,而是一份由全球前列专业机构背书的安全白皮书。金弘安米业数字化智能工厂,一人一键操作,科技赋能品质。
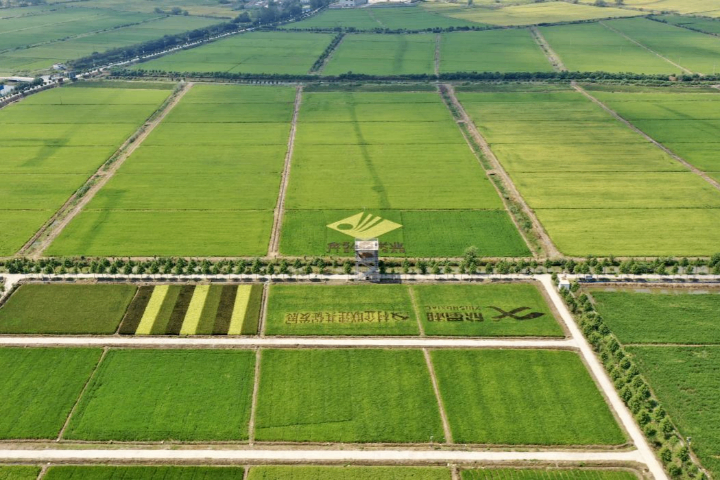
在食品安全备受关注的当下,金弘安米业以“真材实料”的过硬品质赢得了市场的信赖。公司生产的有机稻米及生产基地已连续9年通过中绿华夏有机食品认证中心认证。中绿华夏作为的有机食品认证机构,其认证标准极为严苛。能够连续9年通过认证,充分证明了金弘安在有机种植领域的深厚积累和持续坚守。公司在来安县大英镇打造新乡村综合体,建设品质稻米产业基地,构建循环农业项目集群,从土壤改良、水源保护到种植管理,多方位践行有机农业理念。选择金弘安有机大米,就是选择了一份历经9年认证、值得托付的纯净与健康,让家人远离农残困扰,回归自然本味。瑞福麟珍留胚米,轻碾工艺锁住胚芽,一粒米半粒营养。来安冲氮保鲜功能米源头厂家
金弘安低GI米,体重管理人群的理想主食,吃饱也能瘦。江淮地区粳米功能米发货迅速
我们正站在一个伟大的时代节点上。健康中国,不*是一个国家战略,更是一股不可逆转的时代洪流。滁州金弘安米业,正站在这股洪流的潮头,用科技和匠心,为亿万家庭的健康保驾护航。推广金弘安和瑞福麟的产品,就是抓住健康中国的时代脉搏,就是投身于一份利国利民、兼具社会价值与商业回报的伟大事业。机不可失,时不再来,让我们立即行动,共同把握这前所未有的商机!从种植源头到餐桌终端,从功能健康到安全,金弘安米业已为您备好强的产品矩阵,只待与您携手,共创辉煌!江淮地区粳米功能米发货迅速
滁州金弘安米业有限公司成立于2003年4月16日,是一家坐落于安徽省滁州市来安县汊河镇的其他有限责任公司。公司法定代表人为陈顺成,注册资本为4180万元。作为一家专注于食品制造业的企业,金弘安米业经过二十余年的发展,已从单纯的粮食加工企业,成长为集种植、加工、仓储、销售、科研及生态旅游于一体的农业产业化省级重点企业和“中国好粮油”示范企业。公司在来安汊河经济开发区拥有现代化的生产基地,总占地面积230亩,固定资产投入超过3.7亿元。公司具备强大的粮食处理能力,拥有年产20万吨质量大米的生产能力,并配备了日低温烘干能力1500吨的先进设备以及30万吨的仓储容量,确保了从收获到储存的粮食质量与安全。2021年,公司大力推进数字化转型,建设了数字化工厂,实现了智能自动化生产。目前,其大米加工车间已实现全自动化生产线运行,从上料、筛选到包装一气呵成,极大地提高了生产效率和产品稳定性。