商机详情 -
湖北真空钎焊折叠翅片定制
散热器是热水或蒸汽采暖系统中重要的、基本的组成部件,热水在散热器内降温或蒸汽在散热器内凝结向室内供热,达到采暖的目的,散热器的金属耗量和造价在采暖系统中占有相当大的比例,因此,散热器的正确选用涉及系统的经济指标和运行效果。散热器的发展为室内的供暖提供了便利之处,散热器中需要使用到翅片式全铝散热带进行散热,且翅片式全铝散热带在使用者时需要与连接管进行连接使用,但是现有的翅片式全铝散热带不方便与连接管进行连接安装使用,给使用者的操作带来了不必要的麻烦,不便于使用者使用。技术实现要素:针对现有技术存在的问题,本实用新型提供了一种翅片式全铝散热带,具备方便与连接管进行连接固定,方便使用者操作的优点,解决了现有的翅片式全铝散热带不方便与连接管进行连接安装使用,给使用者的操作带来了不必要的麻烦,不便于使用者使用的问题。本实用新型是这样实现的,一种翅片式全铝散热带,包括本体,所述本体左侧的顶部和右侧的底部均固定连通有连接管,所述连接管远离本体的一侧固定连通有安装盘,所述安装盘的表面套设有套盘。常州三千科技可供应轨道交通折叠翅片。湖北真空钎焊折叠翅片定制
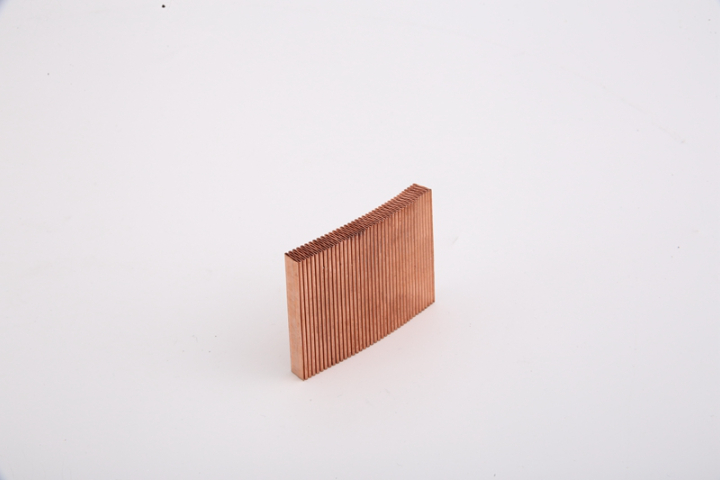
形成所需弯曲状的散热翅片。所述肋板4之间的肋槽9与弧形托板8的宽度相同。使得弧形托板8能够在肋槽9内上下移动,从而调整肋槽9的深度,对散热翅片的折叠宽度进行控制,能够实现不同的散热翅片成型要求。上模和下模上的肋板4和弧形托板8相互交错分布。使得上模与下模相互嵌合,对铝板进行波纹状的弯曲,从而对铝板进行成型。具体的,使用时,将制备散热翅片的铝板放置在下模上,通过将上模向下推进,使得上模与下模相互配合,对铝板进行弯曲成型,在对铝板进行弯曲之前,通过转动螺纹柱5,带动压板6上下移动,从而调整弧形托板8在肋槽9内的深度,实现对铝板折叠宽度的控制,能够生产出不同折叠宽度的散热翅片,满足不同生产要求。应说明的是:以上所述为本实用新型的推荐实施例而已,并不用于限制本实用新型,尽管参照前述实施例对本实用新型进行了详细的说明,对于本领域的技术人员来说,其依然可以对前述各实施例所记载的技术方案进行修改,或者对其中部分技术特征进行等同替换,凡在本实用新型的精神和原则之内,所作的任何修改、等同替换、改进等,均应包含在本实用新型的保护范围之内。福建真空钎焊折叠翅片维修常州三千科技供应折叠翅片,欢迎您的来电哦!
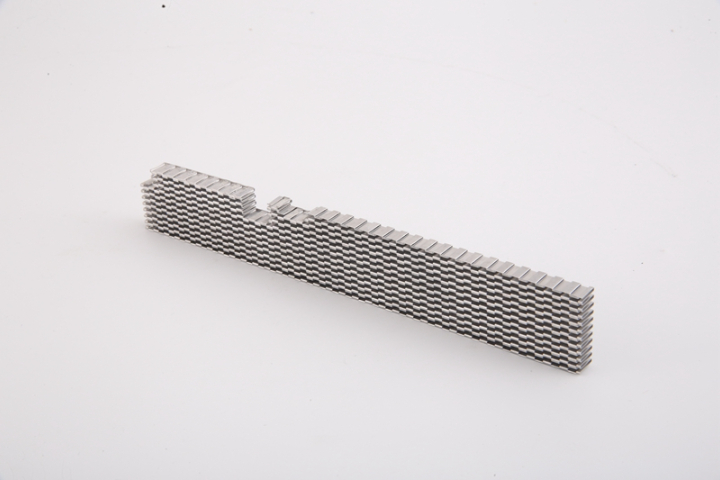
从而使抽吸板11的整面成为吸附翅片8的状态。从加工部101送出的翅片8被抽吸板11吸附而进行搬运。所搬运的翅片8若达到规定的长度则被切断部件2切断。翅片堆叠装置100利用切断部件2切断翅片8的同时,打开抽吸箱10的风挡13。翅片堆叠装置100通过使处于负压状态的抽吸箱10的内部朝向大气开放,而解除翅片8的吸附状态,通过使抽吸板11与翅片8一起向铅垂方向下降而对翅片8施加下方向的力。抽吸板11在下降之后上升而返回原来的位置。落下的翅片8的堆叠孔80从锥状的末端引导到堆叠销5。堆叠孔80的开口缘与通过旋转机构6实施旋转的槽部50接触而强制地向下移动,从而翅片8着落于升降台4而依次层叠。此时,控制部以基于高度检测机构所检测出的检测信息使升降台4下降而将位于上层的翅片8保持在恒定的高度的方式进行控制。翅片堆叠装置100反复上述的动作而层叠任意张数的翅片8并进行保持。这里,基于图3对通过旋转机构6实施旋转的堆叠销5的转速与螺旋的间距l的关系进行说明。图3是示出本实用新型的实施方式的翅片堆叠装置的通过旋转机构而实施旋转的堆叠销的转速与螺旋的间距的关系的图。纵轴表示螺旋的间距l[mm],横轴表示堆叠销5的转速[rpm]。
所述下子模板9上固定设置有下限位钉34,所述凹模板16和第二凹模板17内分别活动设置有与下限位钉34配合用于控制推板23和第二推板26位置的上限位钉35。所述下子模板9上还分别设置有下卸料板30和第二下卸料板31,下卸料板30上设置有一组与桥片单元凸模10相适配的让位孔3001,第二下卸料板31上设置有一组与第二桥片单元凸模11相适配的让位孔3101;所述下子模板9上分别设置有将下卸料板30和第二下卸料板31向上顶出的下卸料板弹簧32,还分别设置有限制下卸料板30和第二下卸料板31上行行程的下卸料板侧压板33。开模时,所述下卸料板30和第二下卸料板31处于上顶点,所述上限位钉35下落处于下死点。所述推板23和第二推板26分别在下压弹簧24和第二下压弹簧27的作用下处于下方的位置。当需要成型桥片单元3时,控制系统控制驱动装置20带动下斜锲14移动,使下斜锲14的下凸台1401与上斜锲7的上凸台701配合,从而使上子模板12位置下移。同时控制第二驱动装置21带动第二下斜锲15移动,使第二下斜锲15的下凸台卡入第二上斜锲8的上卡槽内,在顶出弹簧18的作用下使第二上子模板13上行。当模具合模时,下限位钉34先顶着上限位钉35向上移动,带动推板23上移。由于第二上子模板13的位置高,因此。常州三千科技是一家专业提供折叠翅片的公司。
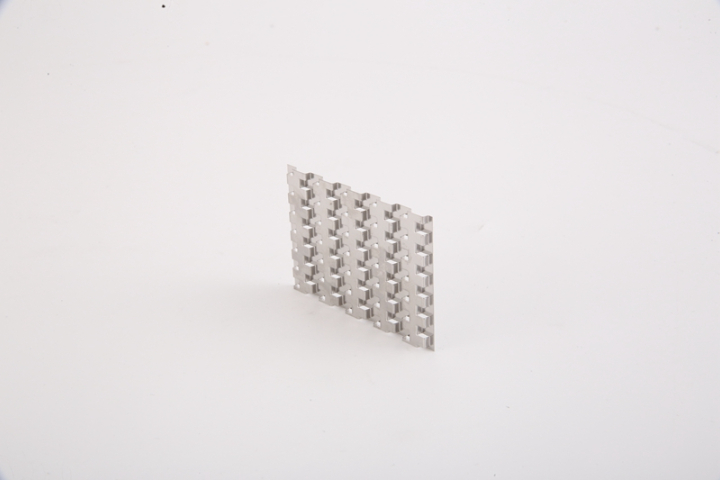
所述第二桥片单元凸模11在翅片输送的垂直方向上也错位排列。所述下子模板9上依次叠加设置有垫板36和凸模固定板37,所述桥片单元凸模10固定在凸模固定板37上。所述下子模板9上还依次叠加设置有第二垫板38和第二凸模固定板39,所述第二桥片单元凸模11固定在第二凸模固定板39上。所述下子模板9上还浮动安装有上子模板12和第二上子模板13,所述下子模板9与上子模板12及第二上子模板13间均设置有顶出弹簧18,所述下子模板9上还设置有限制上子模板12和第二上子模板13上行程的上子模板侧压板19。所述上子模板12上设置有与上斜锲7配合下斜锲14,第二上子模板13上设置有与第二上斜锲8配合的第二下斜锲15,还分别设置有带动下斜锲14和第二下斜锲15移动的驱动装置20和第二驱动装置21。所述上斜锲7上设置有上凸台701和位于上凸台701间的上卡槽702,所述下斜锲14上设置有下凸台1401和位于下凸台1401间的下卡槽1402,通过下斜锲14位置的调整,使下凸台1401压在上凸台701或下凸台1401卡入上卡槽702内,从而实现与下斜锲14固定连接的上子模板12初始位置的调整。所述第二上斜锲8与第二下斜锲15的配合结构和上斜锲7与下斜锲14的配合结构相同。所述驱动装置20为设置在下斜锲14一端的推力气缸。常州三千科技是一家专业提供折叠翅片的公司,期待您的光临!真空钎焊折叠翅片报价
常州三千科技是一家专业提供折叠翅片的公司,欢迎您的来电!湖北真空钎焊折叠翅片定制
翅片堆叠装置100需要在后行的翅片8的堆叠孔80插通堆叠销5之前,完成先行的翅片8在升降台4的层叠。如图3所示,这能够与螺旋的间距l的大小成反比地构成堆叠销5的转速来实现。具体而言,即使先行的翅片8卡挂在堆叠销5,只要螺旋的间距l大,就不用提高旋转机构6的转速,而能够在后行的翅片8的堆叠孔80插通堆叠销5之前使先行的翅片8下落到层叠的位置。另一方面,即使螺旋的间距l小,也能够通过提高旋转机构6的转速,而在后行的翅片8的堆叠孔80插通堆叠销5之前,使先行的翅片8下落到层叠的位置。接下来,基于图4对翅片堆叠装置100的旋转机构6的转速与加工部101的搬运速度的关系进行说明。图4是示出本实用新型的实施方式的翅片堆叠装置的通过旋转机构进行旋转的堆叠销的转速与冲压机的搬运速度的关系的图。纵轴表示冲压机的搬运速度[s],横轴表示堆叠销5的转速[rpm]。如图4所示,本实施方式的旋转机构6采用以与从加工部101搬运翅片8的速度的变化成比例的方式使堆叠销5的转速变化的结构。换句话说,翅片堆叠装置100能够利用与提高加工部101的搬运速度对应地提高了转速的堆叠销5对翅片8强力施加下方向的推力。由此。湖北真空钎焊折叠翅片定制