商机详情 -
甘肃入线机生产厂家
典型实践案例:电机定子嵌线全流程解析。以某工业电机厂为例,嵌线机操作流程如下:预处理阶段:清理定子铁芯槽残留物,修正硅钢片毛刺,喷涂清漆增强绝缘。机械嵌合过程:线盘装载至机架,线材经导轮进入模架;导线头推管将线端定位至首槽,上液压缸驱动推板压线入槽;导条侧向推力柱收紧线束,下液压缸推入槽盖片封闭。质量验证:抽样进行耐压测试(1800V/60s)和匝间电阻检测,波动范围≤1.5%判定合格。同时,精确的嵌入技术能够有效降低接触阻抗,从而提高连接器的整体性能。嵌线机在工业自动化设备中的应用,推动了电机制造的革新性变化。甘肃入线机生产厂家
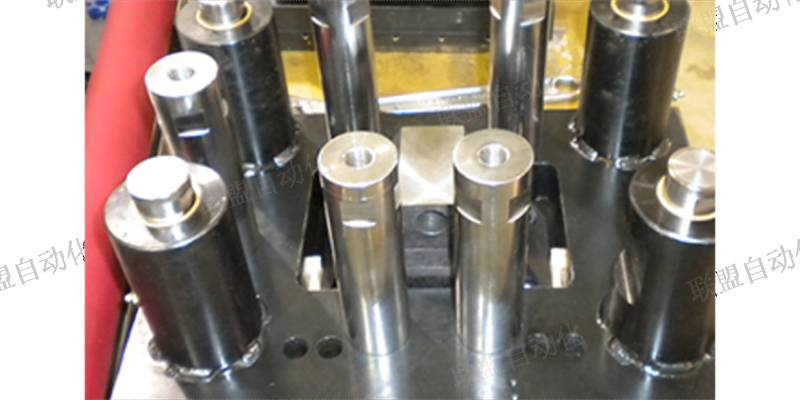
日常维护与安全管理:构建长效运行机制。机械系统维护:润滑保养:每运行200小时对导轨、丝杠等运动部件涂抹润滑脂,选用NLGI2号锂基脂。某企业润滑周期延长至400小时后,导轨磨损量增加3倍。模具清理:每日生产结束后,用铜刷清理模具型腔内的绝缘漆残留,避免固化后难以清理。模具清理不及时将导致嵌线阻力增加25%。紧固件检查:每周检查设备各部位螺栓紧固力矩,重点监控主轴轴承座、嵌线臂等关键部位。某企业因螺栓松动导致设备振动超标,引发铁芯叠片错位。重庆马达坎线机嵌线机通过多段速度控制优化嵌线动作,兼顾高速运行与精确定位的需求。
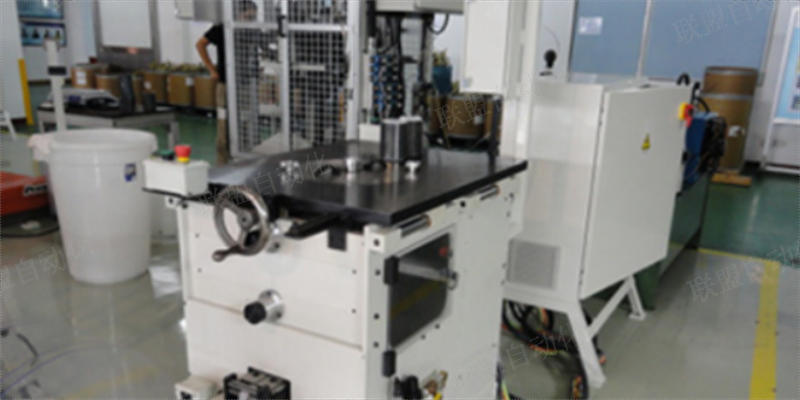
嵌线机异常情况处理:标准化应急流程。机械故障应对:嵌线卡滞:立即按下急停按钮,检查铁芯槽内是否有异物或绕组缠绕。某企业统计显示,80%的卡滞故障由铜屑堆积引起,清理后需用压缩空气吹扫槽内。模具损坏:发现模具型腔裂纹或尺寸超差时,需立即停机更换。继续使用损坏模具将导致批量性嵌线不良,某次事故造成200件定子报废,直接损失5万元。气动元件故障:气缸动作迟缓或不到位时,检查供气压力与电磁阀状态。某维修案例表明,70%的气动故障源于电磁阀线圈烧毁或阀芯卡滞。
实时质量监测:视觉检测系统:配置工业相机监测嵌线位置,当绕组偏移槽口>0.5mm时自动报警。某企业应用视觉检测后,嵌线错位率从0.8%降至0.1%。张力在线监测:通过张力传感器实时显示绕组张力,波动范围应<±5%。张力失控将导致导线拉伸变形,某案例中张力超标20%使导线直径减小0.02mm,引发电阻值偏差超标。嵌线深度验证:每生产50件定子需抽检1件,使用深度尺测量绕组嵌入深度,允许偏差±0.2mm。深度超差将影响电机气隙均匀性,导致振动超标。嵌线机的可靠性使其成为行业标准设备,广泛应用于各类电机和变压器的制造。
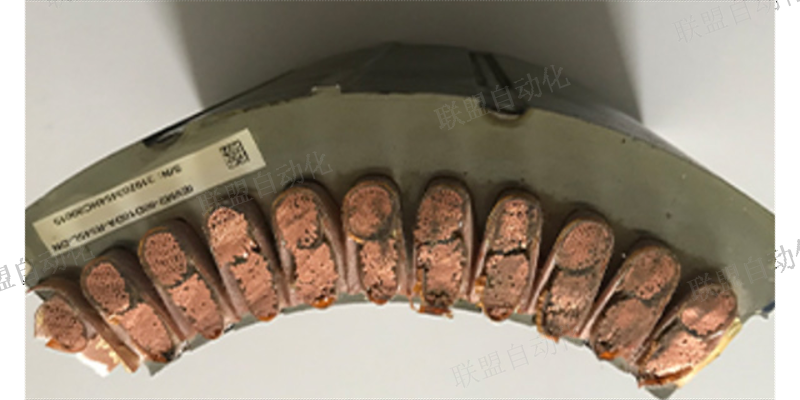
温度变化引起的热变形不容忽视。设备运行中电机、驱动器等发热部件会导致局部温升,不同材料的热膨胀系数差异会产生内部应力。让设备充分预热后再进行精密嵌线;有条件的话在恒温环境中使用;合理安排生产节奏,避免长时间高负荷运行导致热量积聚。定期校准是维持精度的必要措施。使用标准量具和检测工具定期校验嵌线机的各项位置精度和运动参数,如推线行程、旋转角度、嵌线力度等。建立设备精度档案,记录历次校准数据,便于分析精度变化趋势和预测维护时机。关键传感器(如编码器、力传感器)也需要定期校准,确保信号准确。北京工业电机嵌线机销售厂。重庆马达坎线机
吉林新能源汽车嵌线机销售厂。甘肃入线机生产厂家
剪断与焊接单元:收尾的关键步骤。当一个完整的线圈嵌入完毕后,下一步就是剪断定长的多余电线,并将首尾两端牢固连接。剪断机构一般采用高速旋转的刀片,能在瞬间切断电线而不产生毛刺。至于端部的连接,传统的做法是手工锡焊,但在现代化的嵌线机上,已经普遍应用电阻焊或超声波焊接技术。这些方法不*能提供可靠的电气连接,还能有效防止虚焊、冷焊等问题。值得注意的是,无论是哪种焊接方式,都必须严格控制温度和压力,以免损坏电线的绝缘层。甘肃入线机生产厂家