商机详情 -
深圳压力管道无损探伤报告
铸铁材料无损检测需适配其组织疏松特性,重点排查缩孔、砂眼与裂纹缺陷。铸铁材料具有成本低、铸造性能好的特点,广泛应用于机床床身、发动机缸体、管件等构件,铸造过程中易产生缩孔、砂眼、气孔等体积型缺陷,受力后还可能出现裂纹。由于铸铁组织疏松、声衰减大,超声波检测灵敏度受限,内部体积型缺陷检测优先选用射线检测,可清晰呈现缺陷的形态和分布;表面裂纹检测选用磁粉检测或渗透检测,其中灰铸铁等铁磁性铸铁适用磁粉检测,操作简便且显示直观;对于薄壁铸铁件,可采用超声波检测辅助排查内部缺陷,但需降低探头频率,减少声衰减影响。检测时需结合铸铁件的铸造工艺特点,重点检测浇冒口附近、壁厚突变部位等易产生缺陷的区域,确保检测覆盖全范围,为铸铁件质量评估提供可靠依据。红外检测利用材料热辐射特性,检测表面及内部热异常。深圳压力管道无损探伤报告
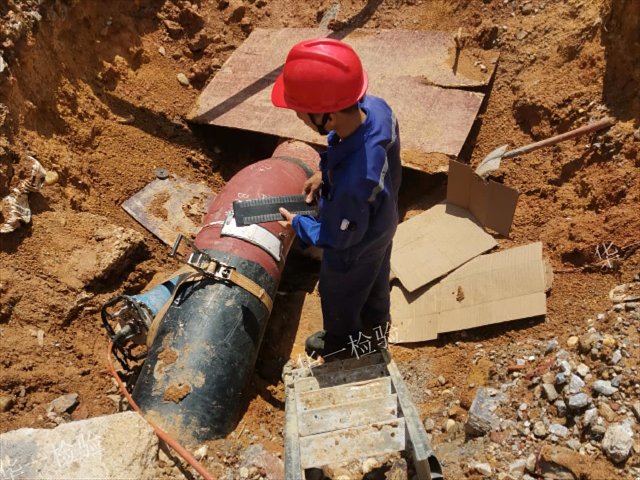
特种设备中的起重机吊钩无损检测需重点排查疲劳裂纹,保障吊装安全。吊钩是起重机的主要承重部件,长期承受吊装载荷,易在吊钩危险截面、吊钩颈部、螺纹部位产生疲劳裂纹,裂纹扩展会导致吊钩断裂,引发吊装事故。检测需采用高灵敏度的检测方法:对于碳钢吊钩,采用磁粉检测排查表面及近表面疲劳裂纹,重点检测危险截面和应力集中部位;对于不锈钢吊钩,采用渗透检测排查表面裂纹,避免磁粉检测产生磁性影响吊钩性能。检测需定期进行,对于使用频率高、吊装载荷大的吊钩,需缩短检测周期;每次吊装重要或重型载荷前,需进行简易目视检测,排查明显缺陷。检测过程中需将吊钩拆卸下来进行全范围检测,确保检测无死角;对于检测发现裂纹的吊钩,严禁继续使用,需及时报废更换,同时做好检测记录和吊钩更换记录,纳入起重机安全技术档案,跟踪吊钩使用状态,保障起重机吊装安全。钢结构无损探伤报告声发射检测可实时监测工件在受力过程中产生的缺陷信号。

超声波相控阵检测技术(PAUT)是传统超声波检测的进阶形式,通过多阵元探头的相位控制,实现声波束的角度偏转、聚焦和扫查,大幅提升检测效率与缺陷定位精度。其优势在于可通过软件设置调整声波束参数,适配不同厚度、形状的工件检测需求,无需频繁更换探头,尤其适用于复杂几何结构件如曲面焊缝、异形铸件的检测。该技术能生成直观的二维或三维成像,清晰呈现缺陷的空间分布形态,便于缺陷定性定量分析,在航空航天发动机叶片、海洋平台厚壁焊缝、核电设备管道等装备检测中应用日益增多。操作中需注意探头与工件的耦合稳定性,合理设置阵元数量、聚焦深度等参数,避免因参数设置不当导致缺陷漏检或误判,同时需对检测数据进行规范存储,确保检测过程可追溯。
有色金属材料无损检测需适配其物理特性,重点排查气孔与焊接缺陷。有色金属包括铝合金、铜合金、钛合金等,具有密度小、导电性好、耐腐蚀性强等特点,广泛应用于航空航天、汽车、电子等领域,但在熔炼和焊接过程中易产生气孔、夹杂、未熔合等缺陷。由于多数有色金属无磁性且声衰减特性特殊,检测方法选择需针对性调整:铝合金表面缺陷检测优先选用渗透检测或涡流检测,焊缝内部缺陷采用超声波检测,需选用高频探头提升灵敏度;铜合金导电性能好,涡流检测适用性强,可用于表面及近表面缺陷检测,内部缺陷仍采用超声波检测;钛合金检测需避免污染,表面缺陷检测选用渗透检测剂,内部缺陷采用超声波检测或工业CT检测,确保检测精度。检测过程中需注意有色金属表面光洁度的影响,做好表面清洁处理,避免杂质干扰检测信号。磁粉检测用磁粉分为黑色磁粉和彩色磁粉两类。
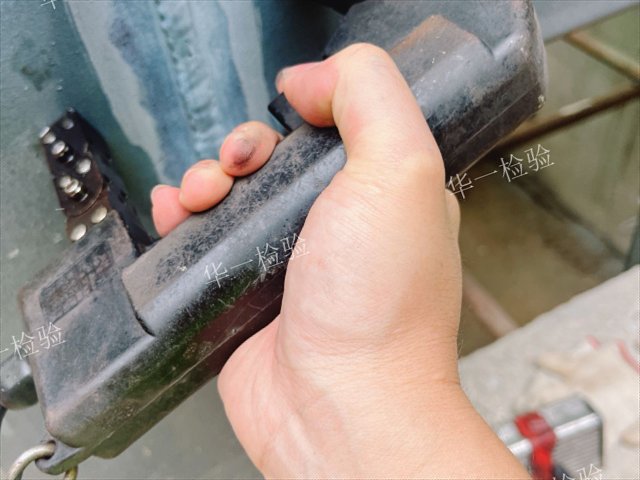
射线检测技术(RT)主要包括X射线和γ射线检测,是检测内部缺陷的重要手段,其原理基于射线穿透物质时的衰减特性。当射线穿过存在缺陷的工件时,缺陷部位与无缺陷部位对射线的吸收能力存在差异,会在胶片或其他成像介质上形成灰度差异的影像,通过对影像的判读可精细识别缺陷。该技术尤其适用于检测焊缝和铸件内部的体积型缺陷,如气孔、夹渣、疏松等,对面积型缺陷如裂纹的检出率则取决于其取向与射线束的夹角。在锅炉、压力容器、压力管道等承压设备的焊缝质量检验,以及关键铸钢件内部质量评估中应用。需注意的是,射线检测存在辐射安全问题,操作时必须严格遵守辐射防护规定,确保人员安全和环境不受污染,同时其对检测环境和被检工件几何形状有一定要求,检测成本相对较高。 无损检测可在工件制造、安装、使用等全生命周期应用。佛山相控阵无损检测报告
检测设备需定期校准,保证检测精度符合要求。深圳压力管道无损探伤报告
金属材料疲劳裂纹无损检测需聚焦裂纹萌生与扩展的关键阶段,采用高灵敏度检测技术及时发现微小疲劳裂纹,预防材料疲劳失效。疲劳裂纹多产生于材料应力集中部位,如焊缝边缘、孔洞周边、机械加工痕迹处,具有萌生初期尺寸小、扩展速度快的特点,常规检测方法易漏检。针对疲劳裂纹检测,可选择超声波相控阵检测、涡流阵列检测等灵敏度较高的技术,其中涡流阵列检测适用于表面及近表面微小裂纹检测,检测速度快且适配复杂形状部位;超声波相控阵检测可发现内部疲劳裂纹,精细定位裂纹深度和长度。检测时需重点关注应力集中区域,采用多方向、多角度扫查方式,预防扫查方向导致裂纹漏检,同时需记录检测数据,跟踪裂纹扩展趋势。深圳压力管道无损探伤报告
深圳华一检验有限公司是一家有着先进的发展理念,先进的管理经验,在发展过程中不断完善自己,要求自己,不断创新,时刻准备着迎接更多挑战的活力公司,在广东省等地区的商务服务中汇聚了大量的人脉以及**,在业界也收获了很多良好的评价,这些都源自于自身的努力和大家共同进步的结果,这些评价对我们而言是比较好的前进动力,也促使我们在以后的道路上保持奋发图强、一往无前的进取创新精神,努力把公司发展战略推向一个新高度,在全体员工共同努力之下,全力拼搏将共同深圳华一检验供应和您一起携手走向更好的未来,创造更有价值的产品,我们将以更好的状态,更认真的态度,更饱满的精力去创造,去拼搏,去努力,让我们一起更好更快的成长!