-

 姑苏区精密设备零部件不锈钢打磨公司
发布时间:2026.09.17
不锈钢打磨的表面粗糙度有多个等级,不同等级对应不同的加工工序与应用场景,按需选择对应的粗糙度等级,能更好匹配使用需求与成本控制。粗糙度数值较高的打磨处理,工序相对简单,加工周期短,成本也更低,适用于对...
-
吴中区异型阀体不锈钢表面打磨报价
发布时间:2026.09.16
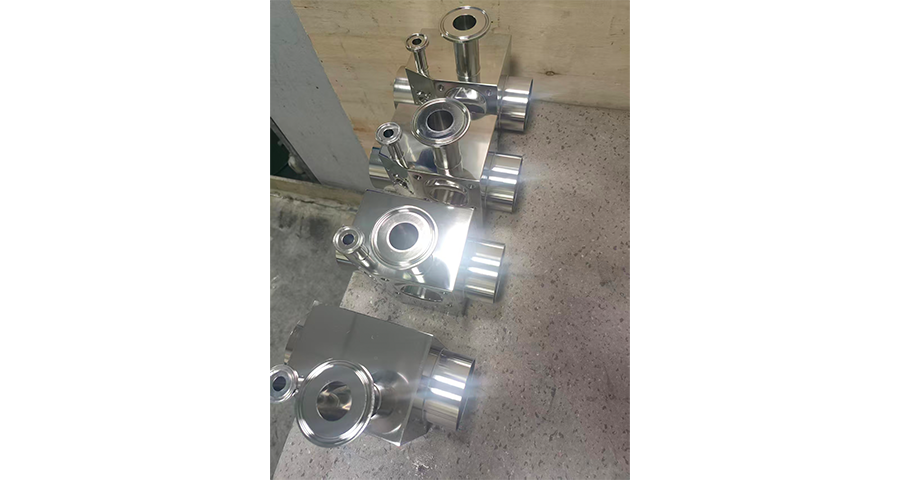
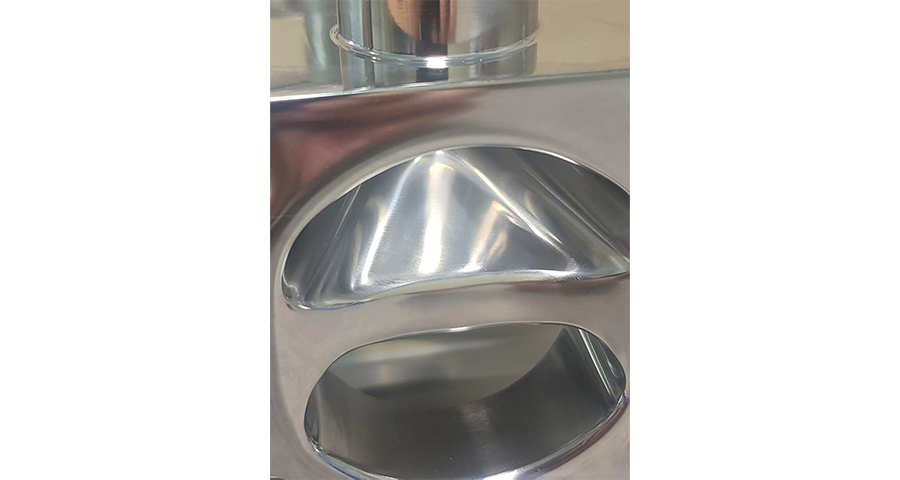
隔膜阀体类不锈钢工件的打磨有其专属难点,隔膜腔曲面结构与密封面的特殊要求,让常规打磨工艺难以直接适配。隔膜腔内部多为异形曲面结构,弧度变化多,没有统一的加工基准,打磨时容易出现局部处理过度或是打磨不到...
-
 吴江区阀体不锈钢打磨加工
发布时间:2026.09.16
不锈钢打磨工序逐步向自动化方向发展,机械化作业模式能突破人工打磨的诸多局限,适配更多高要求的加工场景。自动化打磨设备可按预设参数完成连续作业,不会受体力、情绪等人为因素影响,长时间保持稳定的加工状态。...
-
苏州隔膜阀体不锈钢表面打磨咨询
发布时间:2026.09.15
不锈钢打磨过程中的工件夹持方式,会直接影响加工的尺寸精度、表面均匀性与结构安全性,不同形态的工件需要适配对应的夹持方案。常规平面类与回转体工件可采用通用装夹结构,固定工件位置的同时保障加工面完全暴露,...
-
 苏州市区精细不锈钢机械打磨加工
发布时间:2026.09.15
不锈钢打磨流程的标准化工艺文档,是保障不同批次、不同操作人员加工效果一致的关键支撑,也是加工企业规范化运营的重要体现。标准化工艺文档会详细记录不同类型工件、不同表面要求对应的完整加工流程,明确各阶段的...
-
 苏州隔膜阀体不锈钢抛光打磨承接
发布时间:2026.09.14
不锈钢打磨过程中会产生金属粉尘与磨料碎屑,处理不当会影响作业环境与周边生态,合规的环保处理是加工企业运营的基础。开放式作业模式下,粉尘扩散范围广,既影响作业人员的工作环境,也不符合环保监管的要求。规范...
-
 吴江区隔膜阀体不锈钢抛光打磨注意事项
发布时间:2026.09.13
不同材质的不锈钢在硬度、延展性、耐磨削性上存在明显差异,通用的打磨流程无法完全适配,需要针对性调整工艺细节以保障加工效果。奥氏体不锈钢延展性较好,打磨过程中容易产生粘屑现象,堵塞磨料孔隙,降低打磨效率...
-
 姑苏区不锈钢专业打磨咨询
发布时间:2026.09.13
不锈钢工件的品类跨度较大,材质牌号、结构形态与表面要求各不相同,通用加工模式很难适配全部需求。加工方需要结合工件的初始状态、使用场景与验收标准,调整打磨工序的排布、磨料的选型与设备的参数设置。磨料选型...
-
苏州市区精密仪器不锈钢表面打磨价格
发布时间:2026.09.12
不锈钢打磨加工不是单次的交付行为,长期稳定的技术支持能为客户的持续生产提供更多保障,也是衡量加工方综合服务能力的参考维度。客户的产品可能会根据市场需求进行迭代升级,工件的结构、材质、表面要求都会随之调...
-
 相城区隔膜阀体不锈钢抛光打磨注意事项
发布时间:2026.09.12
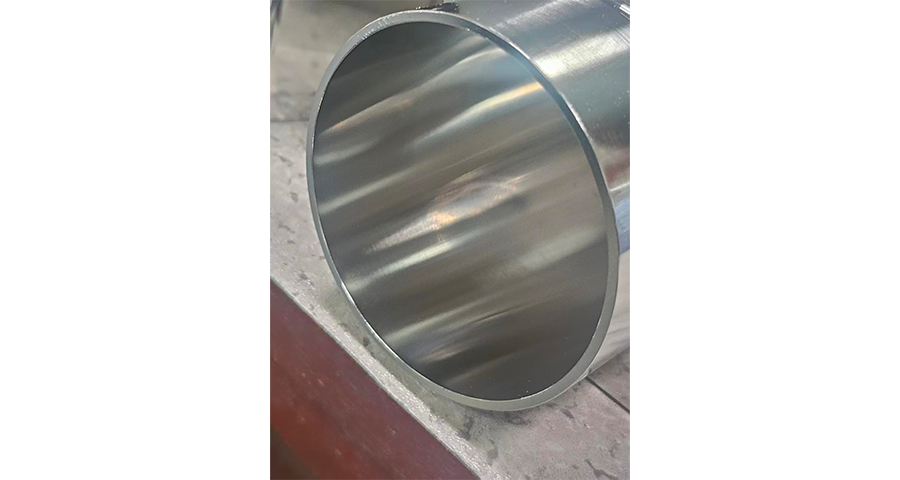
不锈钢打磨加工过程中,工件本身的尺寸损耗与磨料耗材的损耗,都会影响加工成本与成品精度,合理控制损耗是加工能力的重要体现。打磨工序本质是通过磨料与工件表面的摩擦去除余量,每一道工序都会产生一定的尺寸损耗...
-
苏州工业园区隔膜阀体不锈钢抛光打磨咨询
发布时间:2026.09.11
不锈钢打磨过程中的工件夹持方式,会直接影响加工的尺寸精度、表面均匀性与结构安全性,不同形态的工件需要适配对应的夹持方案。常规平面类与回转体工件可采用通用装夹结构,固定工件位置的同时保障加工面完全暴露,...
-
 吴江区零部件阀体打磨电解抛光哪家效果好
发布时间:2026.09.10
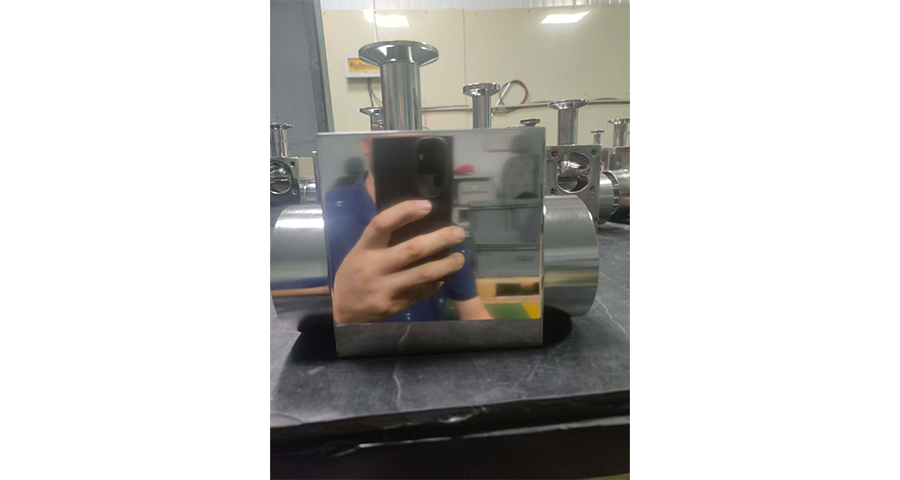
设备配套订单大多具备品类多、规格杂、批量灵活的特点,标准阀体、异型阀体、微型阀体、高压阀体等不同品类工件的打磨需求差异较大,单一固化的加工模式无法适配多元化订单。柔性打磨生产模式可灵活适配多品类、小批...
-
姑苏区批量订单阀体打磨
发布时间:2026.09.10
流体控制系统的阀体构件,长期承担介质流通、启闭调控的工作任务,阀体表面的毛刺、刀痕、粗糙纹路会持续增加流体运行阻力,造成介质滞留、压力波动等问题,长期使用会加剧阀体磨损,影响整套流体设备的运行状态。机...
-
昆山高精度标准阀体打磨一站式服务
发布时间:2026.09.10
阀体打磨完成后的成品防护与整理,是保障交付品质的重要环节,打磨后的阀体表层细腻平整,易出现划痕、磕碰、污渍附着等二次损伤,影响成品外观与使用性能。打磨收尾环节会对阀体进行完美清洁处理,清理表面残留的打...
-
 昆山异型阀体打磨多少钱
发布时间:2026.09.10
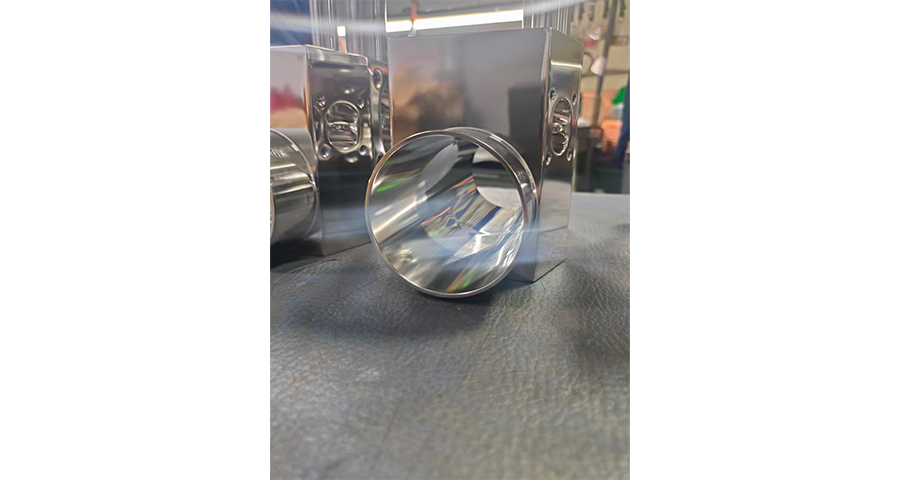
批量阀体加工的品质统一性,是制造企业供应链协作的重要考核标准,单批次阀体打磨效果参差不齐,会增加客户的装配调试成本,影响成品设备的出厂品质。批量打磨生产需要建立统一的工艺执行标准,规范打磨耗材、作业步...
-
张家港航空级阀体打磨电解抛光定制加工
发布时间:2026.09.10
阀体密封部位的打磨精度,决定设备长期运行的密封稳定性,工业流体系统的渗漏问题,大多源于密封面表层存在细微划痕、凸起毛刺与不平整纹路。阀体毛坯加工后的密封端面,无法直接满足闭合贴合要求,需要通过人工精修...
-
 苏州工业园区定制化阀体打磨适配方案
发布时间:2026.09.09
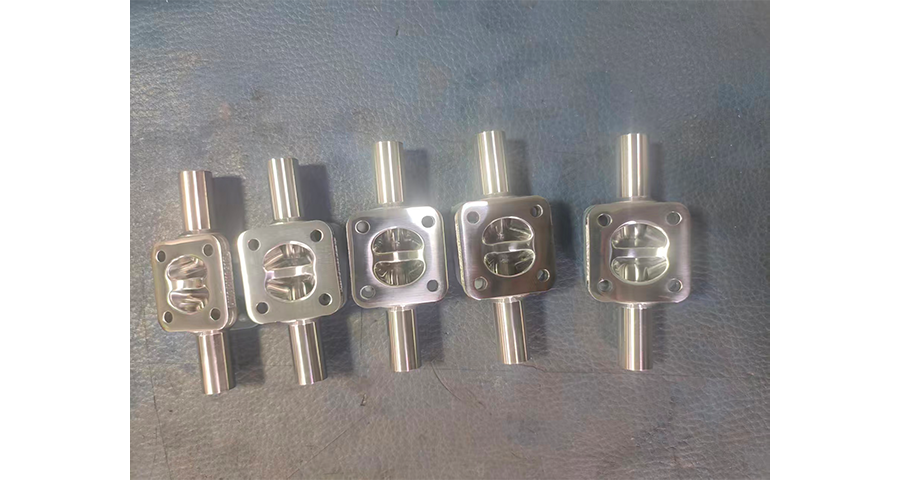
阀体打磨完成后的成品防护与整理,是保障交付品质的重要环节,打磨后的阀体表层细腻平整,易出现划痕、磕碰、污渍附着等二次损伤,影响成品外观与使用性能。打磨收尾环节会对阀体进行完美清洁处理,清理表面残留的打...
-
 苏州隔膜阀体打磨电解抛光工艺
发布时间:2026.09.09
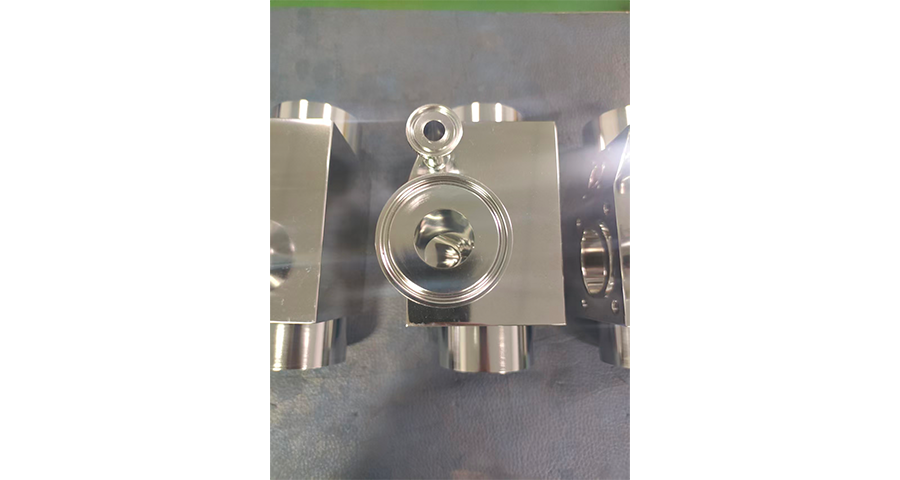
阀体打磨的均匀度会直接改变流体在管道内部的流通状态,未经精细打磨的阀体流道内壁存在大量加工纹路与凹凸结构,介质流动时会产生持续的摩擦损耗与涡流扰动。长期运行状态下,这类细微问题会造成流体输送效率下降,...
-
无锡定制化阀体打磨
发布时间:2026.09.09
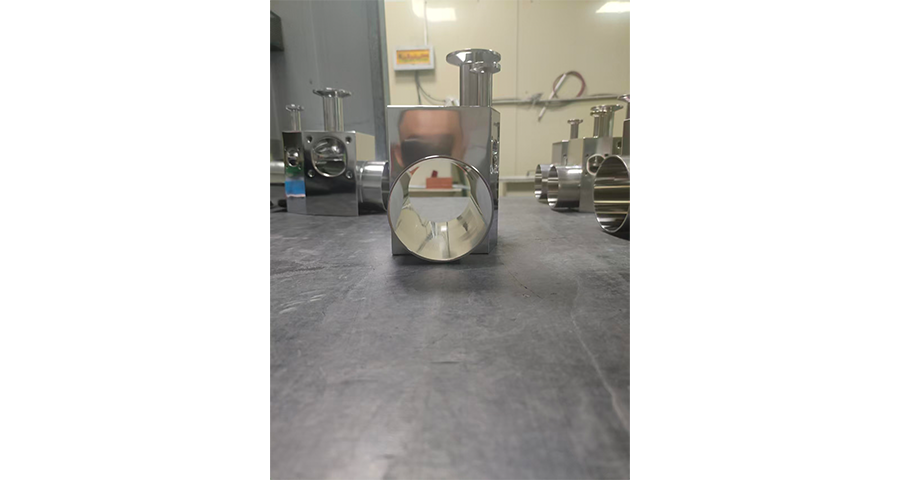
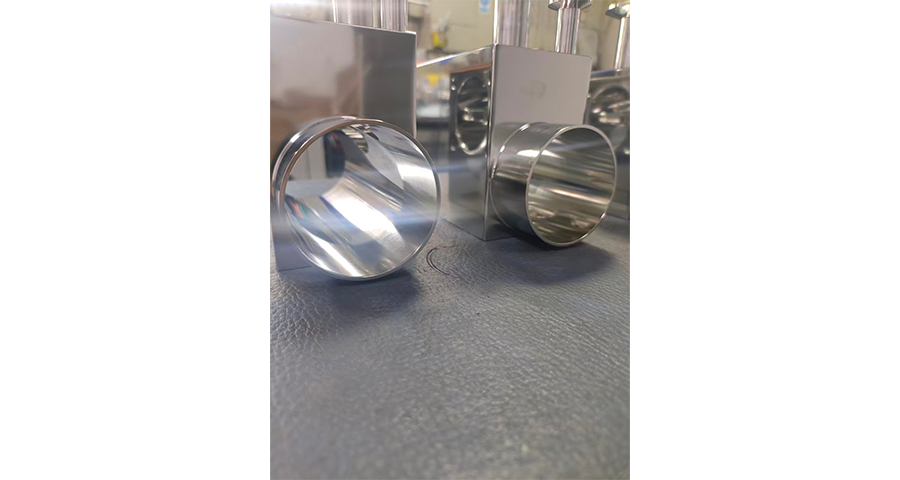
不锈钢阀体的材质特性较为特殊,表层硬度与肌理结构区别于普通碳钢材质,打磨过程中容易出现表层发黑、纹理杂乱、局部过热损伤等问题,常规打磨工艺难以呈现均匀的表面效果。不锈钢阀体加工需要适配材质特性,选用适...
-
吴江区配件阀体打磨费用多少
发布时间:2026.09.09
异型阀体的不规则结构是表面打磨加工的主要难点,非标准的曲面、弯折流道、异形卡槽,无法套用常规阀体的标准化打磨流程,容易出现局部打磨空缺、表面质感不均、边角过度磨损等问题。这类阀体多用于精密自动化设备与...
-
苏州市区高精度标准阀体打磨全链条服务
发布时间:2026.09.09
产销研一体化服务体系内,成品交付不表示合作流程结束,阀体投入现场使用产生的运行数据,是打磨工艺优化的重要参考内容。阀体长期运行出现的介质附着、端面磨损等现象,可以反向推导表面处理存在的优化空间,针对对...
-
吴江区阀体打磨电解抛光设备
发布时间:2026.09.08
设备配套订单大多具备品类多、规格杂、批量灵活的特点,标准阀体、异型阀体、微型阀体、高压阀体等不同品类工件的打磨需求差异较大,单一固化的加工模式无法适配多元化订单。柔性打磨生产模式可灵活适配多品类、小批...
-
 常熟高光洁度要求阀体打磨
发布时间:2026.09.08
新产品阀体的研发试产阶段,需要大量定制化打磨打样服务,新品结构参数尚未完全定型,通用打磨工艺无法适配个性化的设计需求,需要根据产品图纸与样件特性灵活调整加工方案。研发阶段的阀体打磨,重点保障密封精度、...
-
 相城区阀体打磨电解抛光产销研服务
发布时间:2026.09.08
不锈钢阀体凭借优良的耐蚀性广泛应用于各类工业场景,但不锈钢材质硬度与肌理特殊,打磨过程中容易出现表层发花、纹路不均、局部过热变色等问题,普通打磨工艺难以维持表面质感统一。不锈钢阀体打磨需要适配材质肌理...
-
零部件阀体打磨电解抛光全链条服务
发布时间:2026.09.08
绿色合规生产是精密加工行业的关键运营要求,阀体打磨作业过程中会产生金属粉尘、加工废料,合规化的现场管控可有效规避环境隐患,保障生产持续稳定。标准化的打磨生产现场,会配套完善的粉尘收集、废料回收设备,及...
-
上海高光洁度要求阀体打磨设备
发布时间:2026.09.08
产销研一体化服务体系内,成品交付不表示合作流程结束,阀体投入现场使用产生的运行数据,是打磨工艺优化的重要参考内容。阀体长期运行出现的介质附着、端面磨损等现象,可以反向推导表面处理存在的优化空间,针对对...
-
常熟阀体打磨哪家好
发布时间:2026.09.07
阀体打磨工艺的优化升级,可有效平衡加工品质与生产成本,粗放化的打磨作业容易出现返工、报废问题,增加物料与人工损耗,过度精细化加工又会造成不必要的资源浪费。成熟的打磨加工体系,会根据阀体的使用场景、精度...
-
 苏州工业园区高效量产阀体打磨电解抛光批量加工承接
发布时间:2026.09.07
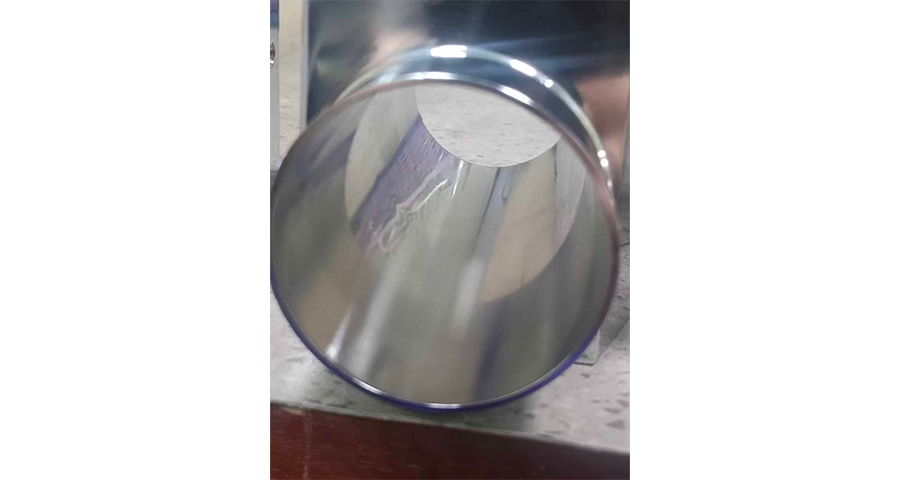
阀体密封部位的打磨精度,决定设备长期运行的密封稳定性,工业流体系统的渗漏问题,大多源于密封面表层存在细微划痕、凸起毛刺与不平整纹路。阀体毛坯加工后的密封端面,无法直接满足闭合贴合要求,需要通过人工精修...
-
太仓自动化设备阀体打磨加工
发布时间:2026.09.07
阀体密封面是保障设备无渗漏运行的关键部位,密封面表层的细微划痕、凸起、毛刺,都会导致阀体闭合后贴合不严,出现介质渗漏、压力泄漏等故障,直接影响整套流体系统的运行安全性。机床加工成型的密封面,难免会留存...
-
姑苏区高效量产阀体打磨电解抛光加工承接
发布时间:2026.09.07
阀体打磨完工后的成品防护工作,是保障交付品质的关键环节,精细打磨后的阀体表层平整细腻,极易出现划痕、磕碰、污渍附着等二次损伤,影响装配使用效果。成品收尾阶段会对阀体进行清洁处理,彻底清理打磨残留的粉尘...