商机详情 -
相城区隔膜阀体不锈钢抛光打磨注意事项
不锈钢打磨加工过程中,工件本身的尺寸损耗与磨料耗材的损耗,都会影响加工成本与成品精度,合理控制损耗是加工能力的重要体现。打磨工序本质是通过磨料与工件表面的摩擦去除余量,每一道工序都会产生一定的尺寸损耗,损耗量把控不当会导致成品尺寸超出公差范围,造成工件报废。经验丰富的加工团队会根据工件的初始状态与成品要求,精确规划每道工序的去除量,搭配对应的设备参数与磨料规格,在达成表面要求的同时将尺寸损耗控制在公差允许的范围内。磨料耗材的损耗与加工材质、作业参数、接触压力都有关系,不合理的参数设置会加快磨料的磨损速度,增加耗材成本,也会因磨料状态变化影响打磨效果的稳定性。规范化的作业流程会明确磨料的使用周期与更换标准,定期对磨具状态进行检查,及时更换磨损超标的磨料,保障加工状态的稳定。合理控制两类损耗,既能保障成品的尺寸精度,也能优化加工成本,为客户提供更具性价比的服务。苏州星弘微机械科技有限公司注重打磨过程中的损耗管控,在保障加工品质的基础上优化加工成本。高光洁度不锈钢打磨通过精密设备打磨,零部件表面可以达到镜面效果,不*提升美观度更能减少流体阻力。相城区隔膜阀体不锈钢抛光打磨注意事项
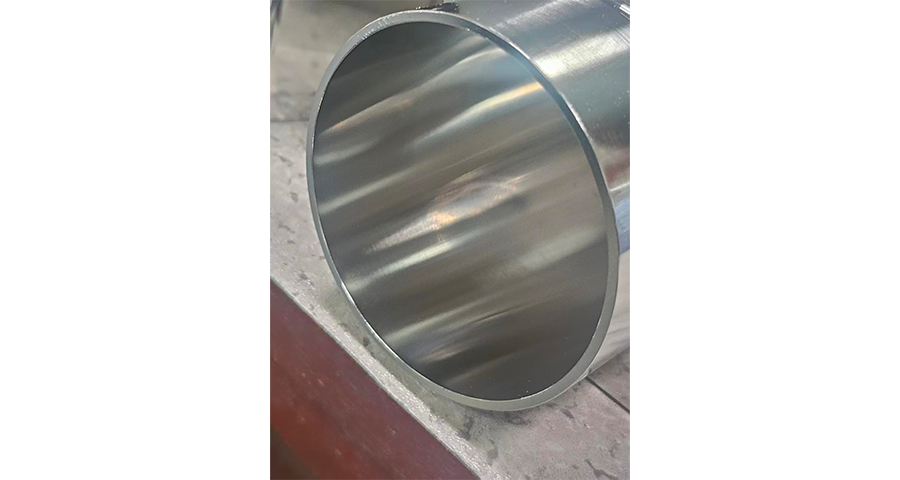
不锈钢打磨过程中,磨削作用力与热量会让工件产生内应力,处理不当容易引发工件形变,影响尺寸精度与形位公差,形变防控是精密工件打磨的关键要点。各阶段的磨削量需要合理分配,避免工序磨削量过大,让工件局部受力过猛、热量集中,引发内应力失衡导致形变。粗磨阶段去除主要余量,产生的应力相对较大,可在粗磨完成后安排应力释放环节,让工件内应力自然消散后再进入精磨工序,减少后续形变的可能。精磨与抛光阶段采用小磨削量的作业方式,以平缓的作用力逐步细化表面,尽量减少新增的内应力,避免工件出现微形变。针对薄壁、细长杆等易形变的工件,需要搭配特定的支撑治具,分散打磨过程中的作用力,增强工件的刚性,减少弹性形变与塑性形变的发生。打磨过程中可采用适当的冷却方式,带走磨削产生的热量,避免工件局部温度过高引发热形变,保障尺寸精度的稳定性。批量加工易形变工件时,需要在各阶段增加形位公差的检测频次,及时发现形变偏差并调整工艺,保障成品形位精度符合要求。苏州星弘微机械科技有限公司打磨过程中采用多重形变防控措施,保障精密不锈钢工件的尺寸与形位精度。不锈钢机械打磨哪家好提供专业的不锈钢打磨咨询服务,可以帮助企业优化生产流程,降低成本,提高市场竞争力。

不锈钢打磨的工艺水平不是一成不变的,随着下游对工件表面要求的提升,加工工艺也需要持续优化迭代。具备研发能力的加工企业,会针对新的工件类型、新的表面要求开展工艺试验,测试不同磨料、参数、工序组合的加工效果,沉淀成熟的工艺方案。面对客户的新品类工件,能够快速开展打样测试,在短时间内输出可行的加工方案,配合客户的产品研发节奏。工艺研发也会围绕加工效率、成本控制、品质稳定性展开,在保障加工效果的前提下,优化工序排布,降低耗材损耗,为客户提供更具性价比的服务。研发环节与生产环节紧密联动,试验成熟的工艺快速落地到批量生产中,转化为实际的生产能力。持续的工艺迭代,能够让加工企业跟上行业发展的节奏,适配下游客户不断升级的需求。苏州星弘微机械科技有限公司具备研发与生产联动的能力,可持续打磨优化工艺,适配客户不断升级的表面处理需求。
部分客户的产品品类较多,不同规格、不同结构、不同材质的不锈钢工件都有打磨需求,若分开寻找加工方会增加沟通与管理成本,兼容多品类加工的厂商能更好满足这类需求。多品类兼容打磨的能力,建立在设备配置齐全、工艺储备丰富、人员经验充足的基础上,既能处理大尺寸的结构件,也能加工小型精密件,既能处理常规的平面回转体,也能承接异形复杂工件。加工方会针对不同品类的工件分类规划对应的加工区域与设备,避免不同类型工件加工时的相互干扰,也能提升整体的加工调度效率。客户同时交付多种品类的工件时,加工方可统一排产,协调交付周期,让客户能一次性接收所有加工完成的工件,减少分批收货的管理麻烦。多品类加工能力也体现了厂商的综合实力,能应对不同类型的加工需求,适配客户多元化的产品布局。有多种类不锈钢工件打磨需求的客户,可选择综合加工能力较强的厂商,简化自身的供应链管理。苏州星弘微机械科技有限公司可承接多品类不锈钢工件打磨,适配不同规格与结构的工件加工需求。选不锈钢打磨公司看背景、能力与流程,星弘微可合作。
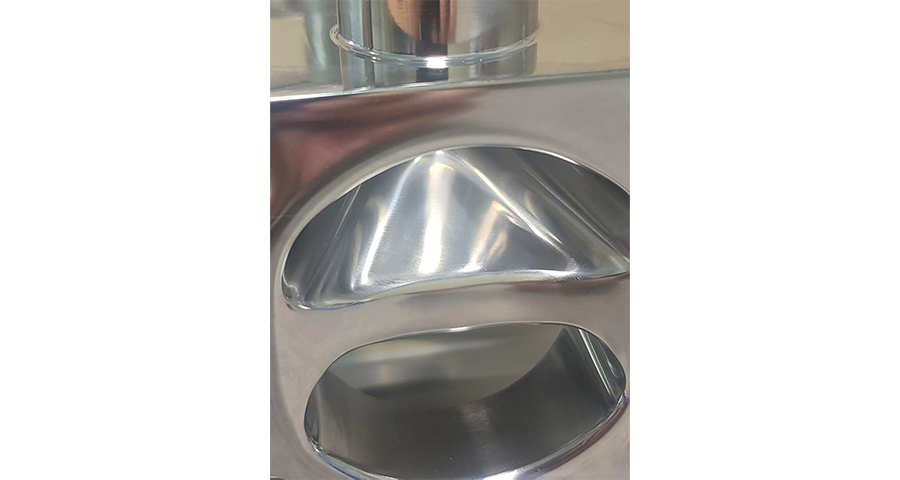
不锈钢工件的品类跨度较大,材质牌号、结构形态与表面要求各不相同,通用加工模式很难适配全部需求。加工方需要结合工件的初始状态、使用场景与验收标准,调整打磨工序的排布、磨料的选型与设备的参数设置。磨料选型与工件材质不匹配,容易出现磨料损耗过快、表面划痕难以消除的问题,既拉长加工周期也影响成品效果。设备参数设置与工件结构不匹配,可能造成局部磨削过量,破坏工件的壁厚均匀性与结构强度。面对带有内腔结构的阀体类工件,要提前梳理不同区域的处理标准,分区域采用对应的作业方式,兼顾打磨效果与结构安全。面对规则形态的工件,可优化工序排布提升加工效率,同时保障表面效果均匀统一。加工前的规划环节,需要充分对接客户需求,明确各项指标的判定标准,避免后续加工出现偏差。成熟的加工体系能够快速匹配不同工件的加工方案,减少调试周期,保障项目推进节奏。苏州星弘微机械科技有限公司具备多品类工件的工艺适配能力,可针对隔膜阀体、异型构件等不同产品定制打磨方案,匹配客户的差异化加工需求。异型阀体不锈钢打磨定制,贴合复杂曲面,星弘微可承接相关加工服务,保障光洁度与精度。吴中区仪器仪表不锈钢专业打磨报价
不锈钢表面打磨优化表层性能,处理曲面边角密封面,提升抗腐蚀耐磨,搭配电解抛光,星弘微提供。相城区隔膜阀体不锈钢抛光打磨注意事项
不锈钢打磨加工过程中,保障工件的结构完整性是底线要求,过度打磨、操作不当都可能损伤工件结构,影响其使用强度与功能实现。打磨前需要明确工件的壁厚、薄弱结构与关键功能部位,设定对应的磨削量阈值,各阶段的总磨削量不能超过阈值,避免壁厚减薄过多,降低工件的承压能力与结构强度。针对工件上的薄弱边角、细小凸台等易损伤结构,打磨前可做临时防护处理,打磨过程中避开对应区域,防止工具误触造成结构崩缺或是变形。内腔、流道类工件打磨时,需要控制工具的行进范围与作用力,避免工具硬性撞击内壁,造成内壁凹陷、裂纹等结构损伤,影响工件的使用安全性。焊缝区域打磨不能过度磨削焊缝本体,需要保留足够的焊缝厚度,保障焊缝的连接强度与承压能力,避免焊缝过薄引发断裂风险。各加工阶段都需要核验关键位置的壁厚与结构状态,发现结构损伤风险及时调整工艺,避免损伤进一步扩大。针对高精度、高价值的工件,可采用更保守的磨削策略,分多道小余量工序逐步打磨,以更低的效率换取结构安全的保障。苏州星弘微机械科技有限公司打磨全过程严格管控磨削量与作业规范,保障工件结构完整性与使用安全性。相城区隔膜阀体不锈钢抛光打磨注意事项