-

 无锡微量润滑油价钱
发布时间:2026.04.02
当前,微量润滑油技术的研发正朝着提高润滑油性能、优化系统设计和控制策略、拓展应用领域等方向进行。例如,研发具有更高润滑性、冷却性和极压性的新型润滑油;设计更加高效、稳定的喷嘴和控制系统;探索MQL技术...
-
 辽宁齿轮微量润滑系统厂家有哪些
发布时间:2026.04.01
微量润滑系统的性能高度依赖润滑剂的选择,其关键要求包括低粘度(40℃时运动粘度1-100mm²/s)、高渗透性(能快速渗透至切削微区)、强表面附着性(防止被离心力甩离)、极压抗磨性(在高温高压下保持润...
-
 镇江齿轮微量润滑系统生产厂家
发布时间:2026.03.31
针对不同加工材料,润滑剂需具备特定性能:加工钛合金时需添加二硫化钼极压添加剂,提升抗黏结能力;加工铝合金时需优化润滑剂表面张力(≤30mN/m),防止铝屑粘附;加工不锈钢时需选择含氯化石蜡的润滑剂,增...
-
安徽正规微量润滑系统专业服务
发布时间:2026.03.30
润滑剂性能直接影响微量润滑系统的效能。理想润滑剂需具备五大特性:低粘度(40℃时运动粘度1-100mm²/s)以确保流动性;高渗透性(表面张力≤30mN/m)以快速形成油膜;较强润滑性(摩擦系数≤0....
-
 山东先进微量润滑系统口碑推荐
发布时间:2026.03.30
MQL系统在金属成形加工中通过改善润滑条件,突破了传统工艺的局限性。在冲压加工中,传统润滑方式(如涂油、喷涂)易导致润滑剂分布不均,引发拉裂、起皱等缺陷;MQL系统通过喷嘴将油雾均匀喷射至模具表面,形...
-
 泰州正规微量润滑系统厂商有哪些
发布时间:2026.03.29
MQL系统通过优化润滑与冷却条件,明显改善了加工表面质量与刀具耐用度。在不锈钢车削实验中,使用MQL系统的工件表面粗糙度Ra值可降至0.8μm以下(传统切削液为1.2-1.5μm),且无毛刺、烧伤等缺...
-
四川专业微量润滑系统标准
发布时间:2026.03.28
微量润滑系统依据供油方式、喷射方式、控制模式及应用领域形成多元化分类体系。按供油方式分为脉冲式(间歇供油)、连续式(恒定流量)及变频式(动态调节);喷射方式涵盖外部供给型(喷嘴单独安装)与内部供给型(...
-
扬州车削微量润滑系统价格
发布时间:2026.03.27
MQL系统的应用已从传统金属切削领域延伸至金属成形、特种加工及新兴制造场景。在金属成形加工中,MQL技术通过喷嘴定向喷射润滑剂,有效减少了冲压模具的磨损(模具寿命提升30%-50%),同时降低了拉深件...
-
 辽宁先进微量润滑系统生产商
发布时间:2026.03.27
为推动技术共享,国际组织定期举办学术会议——如国际生产工程研究院(CIRP)每两年召开一次“绿色制造与微量润滑技术”专题研讨会,分享较新研究成果(如纳米润滑剂、智能控制系统)与应用案例(如航空航天、汽...
-
 南通节能微量润滑系统
发布时间:2026.03.26
MQL系统的冷却效能源于气液两相流体的综合作用。传统切削液通过大流量冲刷带走热量,但滞流层(流体与固体表面间的低速流动层)厚度较大(通常达0.1-1mm),导致热阻增加;而MQL系统喷射的气液混合流体...
-
 扬州正规微量润滑系统费用
发布时间:2026.03.25
MQL技术的研发可追溯至20世纪50年代,但受限于当时材料科学与气动控制技术,其应用长期局限于实验室环境。1970年代,随着环保意识增强与油价上涨,德国、美国等国家重启MQL研究,并通过实验验证了其在...
-
常州先进微量润滑系统一般多少钱
发布时间:2026.03.24
通过调节压缩空气压力至10bar,观察喷嘴雾化效果(油雾应呈均匀锥形,粒径分布集中),确保符合设计要求。对于内喷油系统,还需每半年检查主轴冷却通道与旋转接头的磨损情况(用内窥镜观察通道内壁是否有划痕)...
-
山西进口微量润滑系统厂家有哪些
发布时间:2026.03.24
MQL系统依据供油方式、喷射路径及控制模式可分为三大类:按供油方式分为脉冲式、连续式与变频式,脉冲式适用于间歇加工场景,连续式适合高速连续切削,变频式则通过智能调节适应不同加工阶段;按喷射路径分为外部...
-
 徐州节能微量润滑系统厂家有哪些
发布时间:2026.03.24
当前MQL技术仍面临三大挑战:其一,超硬材料加工适应性不足。在陶瓷、硬质合金等材料的切削中,现有润滑剂的极压性能难以满足需求,导致刀具磨损加剧;其二,复杂曲面加工精度受限。传统喷嘴难以实现油雾的均匀覆...
-
 天津先进微量润滑系统采购
发布时间:2026.03.24
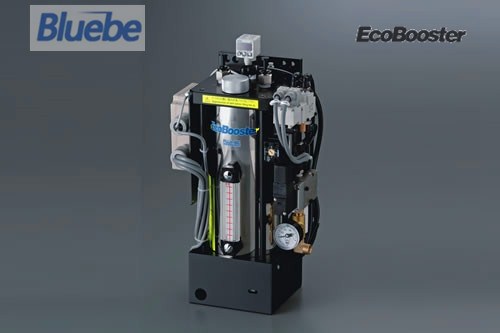
MQL系统的优势体现在三大维度:首先,加工效率明显提升。其高速油雾可瞬间带走80%以上的切削热,使加工温度稳定在合理范围,避免热变形导致的尺寸误差。在航空铝合金铣削中,MQL系统使加工速度从800mm...
-
 重庆微量润滑系统找哪家
发布时间:2026.03.23
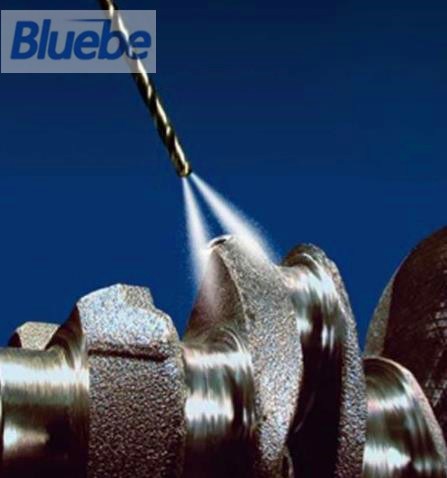
与传统切削液“大量浇注”模式不同,MQL系统通过按需供给机制,只在关键加工点提供润滑,既避免了资源浪费,又明显降低了环境污染。该技术以“微量、准确、高效”为特征,通过优化润滑剂分布与渗透能力,在金属切...
-
山东进口微量润滑系统价格怎么样
发布时间:2026.03.23
尽管MQL系统具有明显优势,但其应用仍受限于特定场景。首先,在重载切削(如铸铁粗加工)中,MQL系统的冷却能力不足(热量带走效率只为传统切削液的40%-60%),易导致工件热变形;其次,部分超硬材料(...
-
天津先进微量润滑系统参数
发布时间:2026.03.23
随着新材料与新工艺的发展,MQL系统正向复合材料加工、增材制造等新兴领域拓展。在复合材料加工中,碳纤维增强塑料(CFRP)的切削易产生分层、毛刺等缺陷,传统润滑剂因与树脂基体发生化学反应导致材料性能下...
-
 山西车削微量润滑系统哪里有
发布时间:2026.03.23
MQL技术的研发可追溯至20世纪50年代,但受限于当时材料科学与气动控制技术,其应用长期局限于实验室环境。1970年代,随着环保意识增强与油价上涨,德国、美国等国家重启MQL研究,并通过实验验证了其在...
-
无锡齿轮微量润滑系统哪里便宜
发布时间:2026.03.22
尽管MQL系统具有明显优势,但其应用仍受限于特定场景。首先,在重载切削(如铸铁粗加工)中,MQL系统的冷却能力不足(热量带走效率只为传统切削液的40%-60%),易导致工件热变形;其次,部分超硬材料(...
-
节能微量润滑系统订购
发布时间:2026.03.22
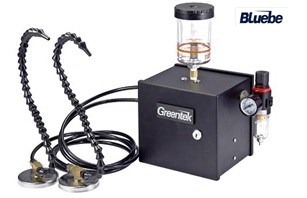
MQL系统由六大关键模块构成:储油装置、压缩空气系统、精确供油装置、混合雾化装置、输送管路及喷嘴组件。储油装置通常采用透明容器设计,容量0.5-2升,配备液位指示器与防泄漏结构;压缩空气系统提供0.3...
-
 镇江进口微量润滑系统工艺
发布时间:2026.03.22
微量润滑系统依据供油方式、喷射方式、控制模式及应用领域形成多元化分类体系。按供油方式分为脉冲式(间歇供油)、连续式(恒定流量)及变频式(动态调节);喷射方式涵盖外部供给型(喷嘴单独安装)与内部供给型(...
-
山东齿轮微量润滑系统供应商
发布时间:2026.03.22
MQL系统的维护需遵循“三查两清一更换”原则。每日检查包括:液位指示器(确保油量≥1/3容积)、压力表(气压稳定在0.4-0.5MPa)、喷嘴堵塞情况(通过声波检测仪判断);每周清洁包括:空气过滤器(...
-
北京进口微量润滑系统口碑推荐
发布时间:2026.03.21
在金属切削加工中,MQL系统通过优化润滑与冷却条件,明显提升加工效率与质量。以铝合金车削为例,传统湿式润滑因切削液粘附在刀具表面形成粘滞层,导致切削力增加20%,表面粗糙度Ra值达3.2μm;MQL系...
-
上海微量润滑系统应用
发布时间:2026.03.21
MQL技术的应用已突破传统金属切削范畴,向多元化领域拓展。在金属成形加工中,如冲压、拉深和弯曲,MQL系统通过喷嘴将润滑剂喷射至模具与板材接触面,形成瞬态润滑膜,减少摩擦系数(μ从0.15降至0.05...
-
辽宁节能微量润滑系统哪里便宜
发布时间:2026.03.21
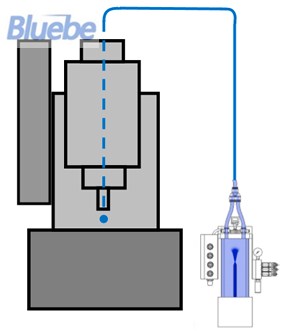
内部微量润滑系统(Internal MQL)与外部系统(External MQL)的关键差异在于油气输送路径与适用场景。内部系统通过特殊设计的刀具(如内冷钻头、铣刀)内置油气通道,将油雾直接输送至切削...
-
 连云港进口准干式切削系统售价
发布时间:2026.03.21
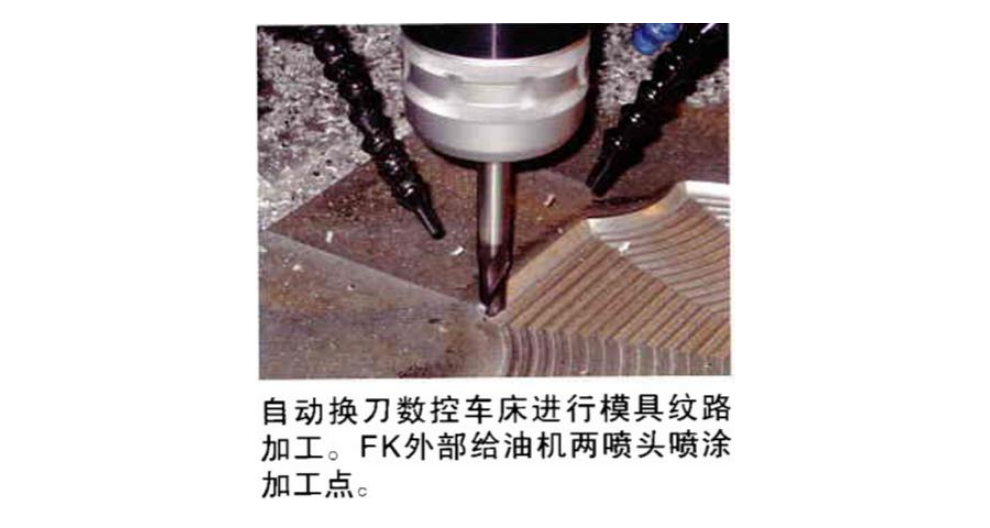
在准干式切削中,刀具的选择至关重要。刀具材料需要具备良好的耐热性、耐磨性和抗粘结性,以应对微量润滑条件下的切削挑战。此外,刀具的几何形状和涂层技术也需要进行优化,以提高切削性能和刀具寿命。为了实现较佳...
-
 上海正规准干式切削系统技术
发布时间:2026.03.20
由于切削过程中产生的热量和摩擦得到有效控制,工件的加工精度和表面质量得到明显提高。此外,准干式切削还有助于延长刀具寿命,减少因刀具磨损导致的停机时间,提高生产效率。之后,该技术对操作人员的健康危害也较...
-
镇江齿轮微量润滑系统定做
发布时间:2026.03.20
尽管微量润滑系统的初期投资较传统湿式加工高20%-30%(主要源于喷嘴与控制系统成本),但其长期经济性优势明显。以年加工10万件铝合金零件的生产线为例:传统湿式加工年切削液消耗成本约12万元,废液处理...
-
 上海正规微量润滑系统联系方式
发布时间:2026.03.20
MQL技术的研发可追溯至20世纪50年代,但受限于当时材料科学与气动控制技术,其应用长期局限于实验室环境。1970年代,随着环保意识增强与油价上涨,德国、美国等国家重启MQL研究,并通过实验验证了其在...