-
 山东进口准干式切削系统厂商有哪些
发布时间:2026.04.29
由于切削液用量极少,传统的冷却方式难以直接应用,但雾化后的润滑油颗粒在高速气流的带动下,能够迅速到达切削区域。这些颗粒在接触到高温的切削区域时,会迅速蒸发并吸收大量的热量,从而降低切削温度。同时,高速...
-
 浙江准干式切削系统生产商
发布时间:2026.04.28
准干式切削的关键在于其独特的润滑与冷却机制。它利用高压气体(如氮气或压缩空气)将极少量的切削油雾化,形成高浓度的油雾颗粒。这些油雾颗粒在高压气体的推动下,能够迅速且均匀地渗透到切削区域,为刀具和工件提...
-
淮安进口准干式切削系统生产公司
发布时间:2026.04.27
由于切削液用量极少,传统的冷却方式难以直接应用,但雾化后的润滑油颗粒在高速气流的带动下,能够迅速到达切削区域。这些颗粒在接触到高温的切削区域时,会迅速蒸发并吸收大量的热量,从而降低切削温度。同时,高速...
-
 镇江先进准干式切削系统报价
发布时间:2026.04.26
要实现准干式切削,需要配备专门的设备。机床需要具备高精度的运动控制系统,以保证刀具和工件的相对位置精度。主轴系统要能够提供足够的转速和扭矩,满足不同加工需求。微量润滑装置是准干式切削的关键设备,它要能...
-
 上海正规微量润滑油哪里有
发布时间:2026.04.26
采用微量润滑油技术可以明显提高切削加工的效率和质量。一方面,由于润滑效果的提升,刀具磨损减少,切削力降低,加工精度和表面光洁度得以提高;另一方面,减少了切削液的用量和废液处理成本,降低了对环境的污染。...
-
 上海进口微量润滑油去哪买
发布时间:2026.04.25
压力波冷却:气流冲击产生的压力波(峰值压力≥1MPa)可破坏切屑与刀具间的粘结层,促进热量传导,减少热应力集中导致的工件变形。例如,在铝合金钻削中,微量润滑油可使孔壁温度从200℃降至80℃,孔径精度...
-
 先进微量润滑油标准
发布时间:2026.04.24
采用微量润滑油技术可以明显提高切削加工的效率和质量。一方面,由于润滑效果的提升,刀具磨损减少,切削力降低,加工精度和表面光洁度得以提高;另一方面,减少了切削液的用量和废液处理成本,降低了对环境的污染。...
-
 上海齿轮微量润滑系统技术
发布时间:2026.04.23
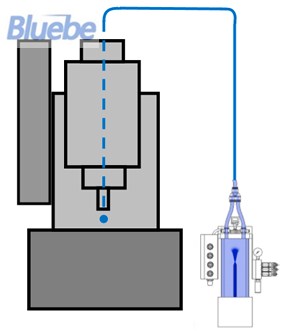
MQL系统的润滑剂需满足五大关键性能:低粘度、高渗透性、较强润滑性、优良极压性能及环保可降解性。低粘度(40℃时运动粘度1-100mm²/s)确保润滑剂在压缩空气作用下快速雾化,形成均匀的油雾颗粒;高...
-
 河北加工微量润滑系统参数
发布时间:2026.04.23
技术突破体现在两方面:一是通过减小滞流层厚度提升传热效率,气液两相流体的动力粘度低于单相液体,散热速度更快;二是利用超音速气流实现润滑剂准确输送,避免离心力导致的油液分离,确保深孔加工等复杂场景的润滑...
-
 江苏口碑好微量润滑系统参数
发布时间:2026.04.22
MQL系统的选型需综合考虑加工材料、设备参数与生产环境等因素。首先,润滑剂流量与喷嘴数量需与加工需求匹配——德国STEIDLE Centermat C30系统提供1-3个喷嘴可选,单个喷嘴油耗1-30...
-
 徐州进口微量润滑系统定制
发布时间:2026.04.21
MQL技术的未来发展方向将聚焦于智能化和复合化。智能化方面,通过集成传感器(如温度传感器、压力传感器)和AI算法,系统可实时监测切削状态(如切削力、切削温度)并动态调整供油量和气压,实现自适应润滑。例...
-
辽宁节能微量润滑系统多少钱
发布时间:2026.04.20
MQL系统的未来将围绕智能化、多功能化与绿色化三大方向演进。智能化方面,系统将集成物联网(IoT)传感器,实时监测供油量、气压、温度等参数,并通过AI算法预测刀具磨损与润滑需求,实现主动式维护——例如...
-
 天津微量润滑系统厂家
发布时间:2026.04.20
微量润滑系统(Minimum Quantity Lubrication,MQL)是一种通过精密控制润滑剂用量,将极少量润滑油与压缩空气混合形成油气微粒,定向喷射到工具与工件接触区域的先进润滑技术。其关...
-
南通进口准干式切削系统价格表
发布时间:2026.04.20
利用大数据分析技术预测刀具磨损和破损情况,及时调整切削参数;利用人工智能技术优化切削路径和冷却系统设计,提高加工效率和工件质量。这种融合将推动制造业向更加高效、绿色、智能的方向发展,为制造业的转型升级...
-
 山东准干式切削系统价格怎么样
发布时间:2026.04.20
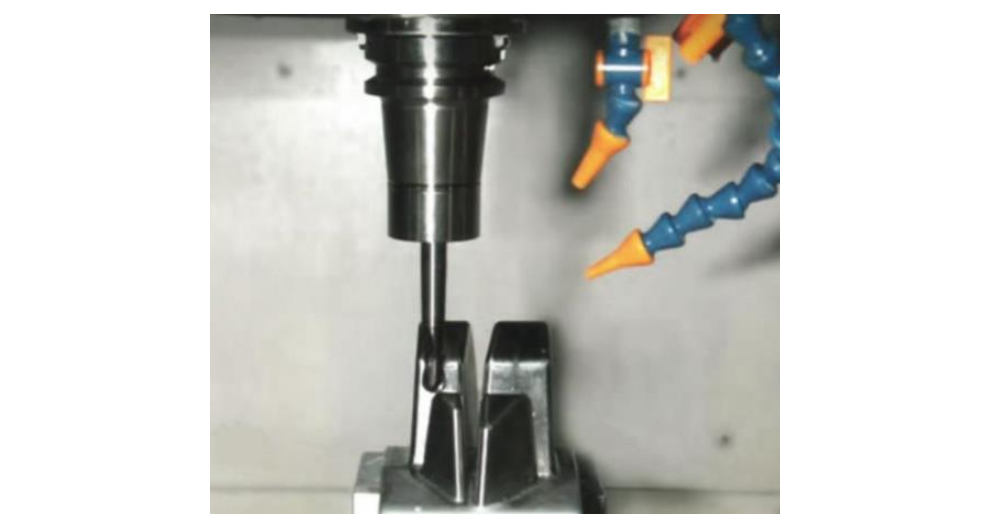
准干式切削技术将在更多领域实现突破和应用。随着环保意识的不断提高和可持续发展理念的深入人心,准干式切削技术将成为制造业绿色转型的重要支撑和推动力量。为了充分发挥准干式切削技术的优势,需要制定科学的战略...
-
 先进准干式切削系统价格
发布时间:2026.04.19
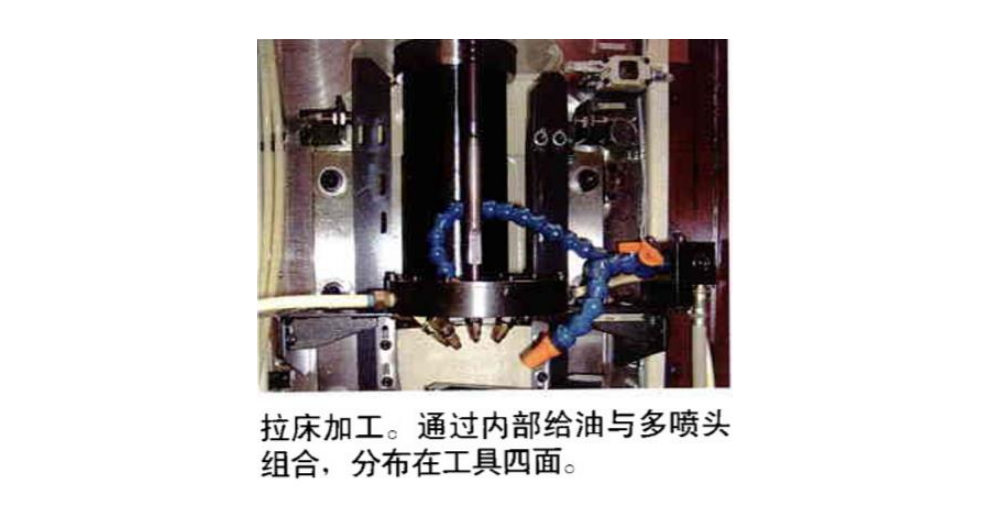
准干式切削相较于传统切削方式具有明显优势。首先,它大幅减少了切削液的使用量,降低了切削液成本及后续处理费用,同时减少了对环境的污染。其次,由于切削过程中产生的热量和摩擦得到有效控制,工件的加工精度和表...
-
镇江进口准干式切削系统价格怎么样
发布时间:2026.04.19
准干式切削,作为现代机械加工领域的一项创新技术,正逐渐受到普遍关注。它介于传统湿式切削与完全干式切削之间,通过微量润滑和冷却手段,在减少切削液使用量的同时,保持加工效率与工件质量。这种切削方式不只有助...
-
 江苏齿轮微量润滑系统要多少钱
发布时间:2026.04.19
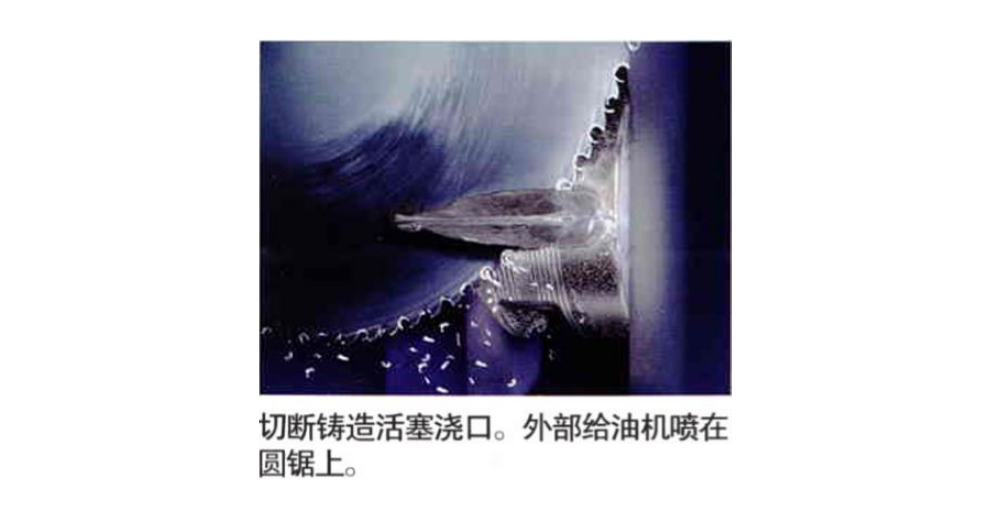
外喷油系统是MQL技术中较成熟的类型,其关键优势在于结构简单、安装灵活且成本低廉。该系统通过外部喷嘴将油雾喷射至开放式加工区域,适用于平面铣削、外圆车削、钻削等场景。以铝合金加工为例,外喷油系统可准确...
-
 连云港进口微量润滑油批发厂家
发布时间:2026.04.19
与传统切削液和干式切削相比,微量润滑油技术具有独特的优势。与传统切削液相比,它减少了润滑油的消耗和废液处理成本;与干式切削相比,它提供了更好的润滑和冷却效果,提高了加工质量和刀具寿命。因此,在金属加工...
-
镇江正规微量润滑油品牌
发布时间:2026.04.18
在MQL系统中,润滑油经过精密计量后,与高压压缩空气混合并通过特殊设计的喷嘴喷出,形成微小油雾颗粒。这些颗粒随气流迅速到达切削区域,在刀具与工件之间形成一层极薄的润滑膜,有效隔离了两者之间的直接接触,...
-
进口准干式切削系统多少钱
发布时间:2026.04.18
喷嘴设计直接影响润滑剂的喷射效果。理想的喷嘴需具备高精度、高雾化效率和良好的冷却性能。外部混合式喷嘴通过压缩空气与润滑剂在喷嘴外部混合,适用于低粘度润滑剂;内部混合式喷嘴则在喷嘴内部完成混合,雾化效果...
-
 宿迁正规准干式切削系统多少钱
发布时间:2026.04.18
准干式切削是一种介于传统湿式切削与完全干式切削之间的先进加工技术。它主要通过使用较少量的切削液,结合高效的冷却和润滑手段,实现高效、环保的加工过程。准干式切削不只减少了切削液的使用量,降低了生产成本,...
-
宿迁进口微量润滑油费用
发布时间:2026.04.18
微量润滑油技术将在更多领域得到应用与拓展。随着新材料、新工艺的不断涌现,MQL技术将不断创新与完善,为制造业的转型升级提供强大动力。同时,随着全球对环保与可持续发展的重视,微量润滑油技术将成为绿色制造...
-
 连云港微量润滑油厂家排名
发布时间:2026.04.17
微量润滑油的物理特性直接决定其加工效能。粘度是关键指标之一,40℃时运动粘度通常为1-100mm²/s,低粘度设计(如5-20mm²/s)确保油品在高压雾化时快速分散,而高粘度产品(如50-100mm...
-
 江苏先进微量润滑油有哪些
发布时间:2026.04.17
微量润滑油系统通常由润滑油供给装置、气体供给装置、雾化装置和控制系统等部分组成。在选型时,需根据加工类型、材料特性、切削参数等因素综合考虑。例如,对于高速切削加工,需选择雾化效果好、供油稳定的系统;对...
-
苏州先进微量润滑油厂家排名
发布时间:2026.04.17
微量润滑油的质量检测涵盖物理性能、化学性能与环保性能三大维度。物理性能检测包括运动粘度(GB/T 265)、闪点(GB/T 3536)、倾点(GB/T 3535)等指标,确保油品流动性与安全性;化学性...
-
 江苏准干式切削系统厂家有哪些
发布时间:2026.04.17
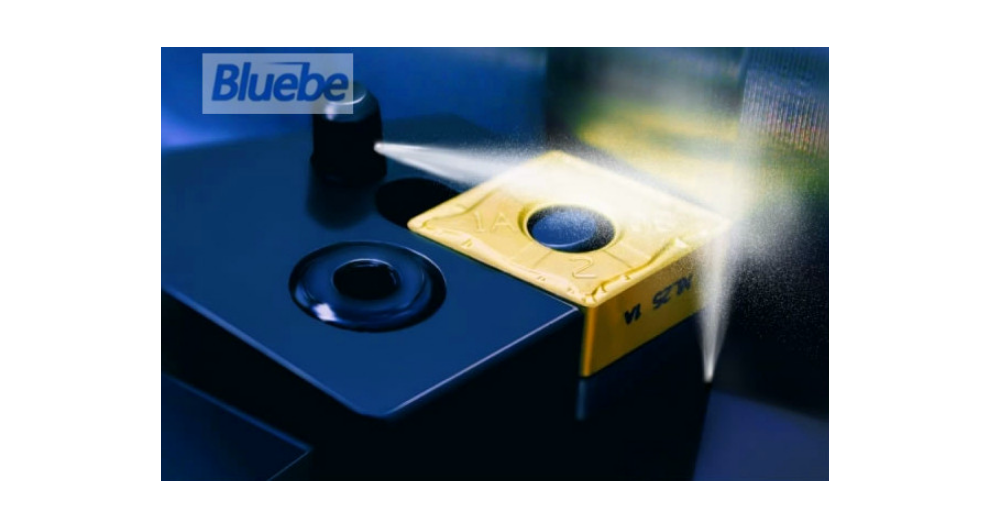
准干式切削对刀具材料提出了更高的要求。由于润滑和冷却条件与传统切削不同,刀具需要具备更好的耐磨性、耐热性和抗粘结性。高性能的硬质合金是常用的刀具材料之一,它具有较高的硬度和韧性,能够在高温和高压下保持...
-
 宿迁进口微量润滑油厂家直销
发布时间:2026.04.16
随着科技的不断进步和金属加工行业的快速发展,微量润滑油技术也在不断创新和完善。未来的研发趋势将聚焦于提高润滑油的性能、优化系统的设计和控制策略、拓展应用领域等方面。例如,研发更加环保、高效的润滑油;开...
-
苏州进口微量润滑油厂家排名
发布时间:2026.04.16
随着智能制造技术的不断发展,微量润滑油技术也将在其中发挥重要作用。通过集成传感器、控制系统和数据分析技术,可以实现对润滑过程的实时监测与智能调控。例如,根据切削力的变化自动调节润滑油的用量和喷射速度;...
-
江苏正规微量润滑油哪家可靠
发布时间:2026.04.16
随着智能制造技术的兴起,微量润滑油技术也在向智能化方向发展。通过集成传感器、控制系统等先进技术,实现对润滑过程的实时监测与智能调控。例如,根据切削力的变化自动调节润滑油的用量和喷射速度;通过监测刀具的...