-

 泰州微量润滑油价位
发布时间:2026.09.16
多层精炼工艺打造的微量润滑油,具备稳定的润滑防护性能,适配各类金属切削的摩擦防护需求。精炼处理可以规整油剂分子结构,让润滑成分分布更为均匀,规避普通润滑介质成分不均、性能波动的问题。均匀的介质雾化后附...
-
 山西先进微量润滑油
发布时间:2026.09.15
微量润滑油适配多品类金属与超硬材料加工,可覆盖绝大多数机械切削生产场景。铜、铝等质地偏软的有色金属加工中,介质可有效杜绝材质粘连、表层划伤问题,保障工件光洁度。钢材、合金等硬质金属切削过程里,介质的抗...
-
 上海进口微量润滑油订做
发布时间:2026.09.14
微量润滑油的定点供给模式,彻底改变传统切削介质粗放式耗用的现状,构建精细化耗材管控体系。传统切削液无差别覆盖机床加工区域,大部分介质未参与切削防护就直接流淌废弃,资源利用效率偏低。MQL工艺配套的微量...
-
 南通进口微量润滑油厂
发布时间:2026.09.14
微量润滑油的稳定附着性能,适配高速自动化切削工况,维持动态加工过程的防护完整性。高速旋转的刀具会产生持续离心作用力,普通润滑介质难以稳固附着在切削接触面,容易出现大面积脱落,造成短时防护失效。经过精炼...
-
苏州微量润滑油生产公司
发布时间:2026.09.13
多层精炼工艺打造的微量润滑油,具备稳定的润滑防护性能,适配各类金属切削的摩擦防护需求。精炼处理可以规整油剂分子结构,让润滑成分分布更为均匀,规避普通润滑介质成分不均、性能波动的问题。均匀的介质雾化后附...
-
 常州正规准干式切削系统哪里买
发布时间:2026.09.12
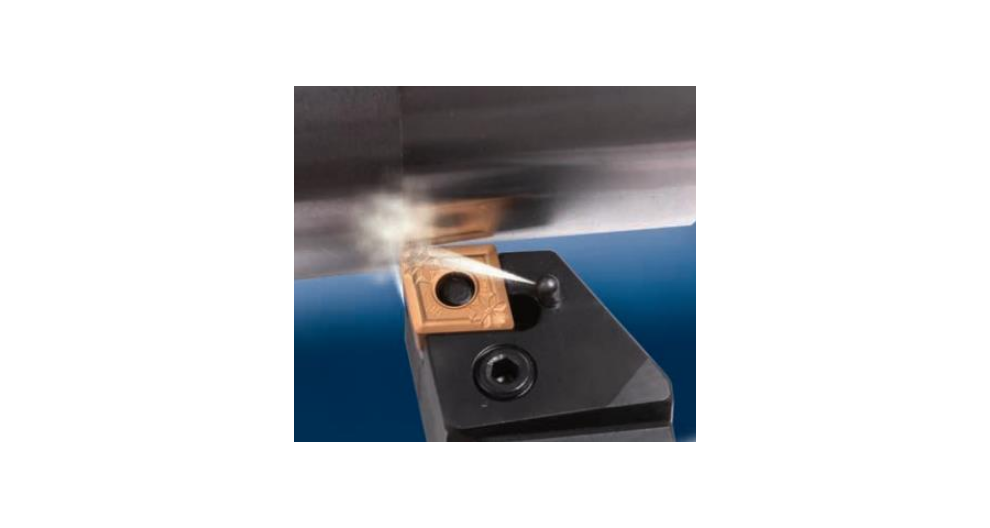
准干式切削的加工原理依托压缩空气与环保润滑油的雾化融合技术,实现高效且洁净的金属切削润滑冷却。整套作业流程无需大量液态介质浸润工件,依靠高压气流将微量润滑油撕裂雾化,形成细腻均匀的油气混合颗粒。高速流...
-
 无锡准干式切削系统价格表
发布时间:2026.09.11
准干式切削的低介质消耗特性,从源头解决了传统切削工艺的资源浪费问题。传统湿式切削需要持续供给大量液态冷却液,介质循环过程中会出现挥发、渗漏、变质损耗,整体消耗体量庞大。普通油雾润滑介质供给量偏高,多余...
-
 苏州进口准干式切削系统需要多少钱
发布时间:2026.09.11
各类新兴加工技术不断出现,和准干式切削相互融合之后,工艺的应用场景得到进一步拓展,覆盖更多细分加工领域。精密加工、特种材料加工、异形工件加工等细分方向,对润滑、冷却、工况控制有着特殊要求,多元技术融合...
-
浙江正规准干式切削系统价钱
发布时间:2026.09.10
准干式切削工艺可以有效解决金属加工中的材料粘结问题,优化工件成型质感与刀具使用状态。金属基材在高温高压的切削环境下,容易出现塑性流动,切屑碎屑会贴合刀具刃口与工件加工面粘连堆积。传统润滑模式难以精确覆...
-
 泰州准干式切削系统找哪家
发布时间:2026.09.09
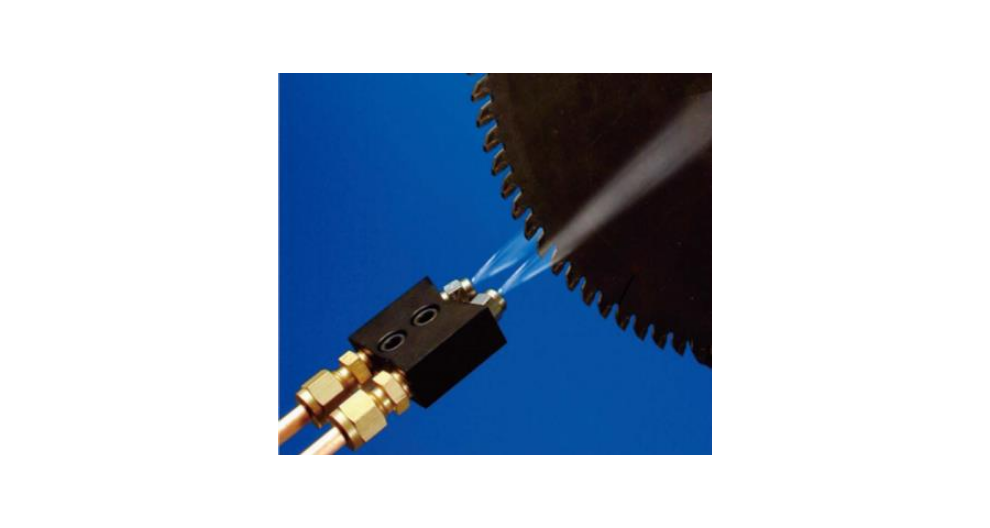
准干式切削所用环保润滑油的功能性组分,是保障加工防护效果的关键内在条件。经过专业配比的MQL特定润滑油,不*具备优异的润滑浸润性能,还添加了适配金属切削高温工况的功能性组分。这些特殊组分在常规常温状态...
-
 苏州正规微量润滑油去哪买
发布时间:2026.09.08
矿物油基微量润滑油的工况适配稳定性高,炼制工艺成熟,油品批次一致性强,适配企业标准化量产加工体系。原料来源稳定,工业化炼制流程标准化,每一批次成品油的理化性能、润滑效果、雾化特性保持统一,不会出现批次...
-
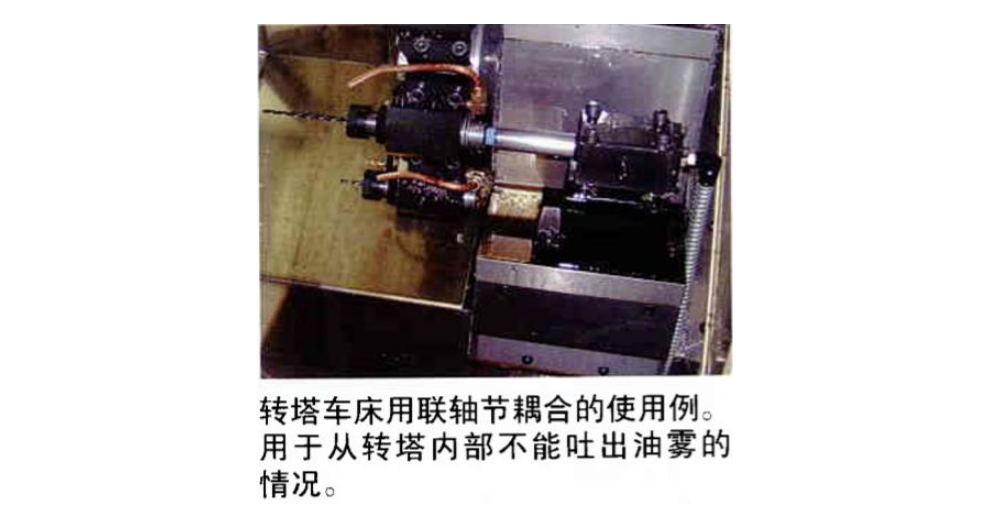 镇江进口准干式切削系统工艺
发布时间:2026.09.08
准干式切削的气压与油量配比调控,是保障雾化效果与加工质量稳定的重要工序环节。压缩空气的气压数值会直接影响雾化颗粒的细腻度与喷射距离,气压数值偏低会导致介质雾化不充分,油脂颗粒偏大,无法均匀覆盖切削区域...
-
 泰州机床微量润滑哪家便宜
发布时间:2026.09.07
微量润滑技术的应用,从耗材使用层面为企业缩减原材料采购成本,重构机加工耗材管控体系。传统湿式切削依托大流量冷却液持续浇注作业,耗材整体耗用规模大,企业每年需要投入大量资金采购切削介质。MQL微量润滑工...
-
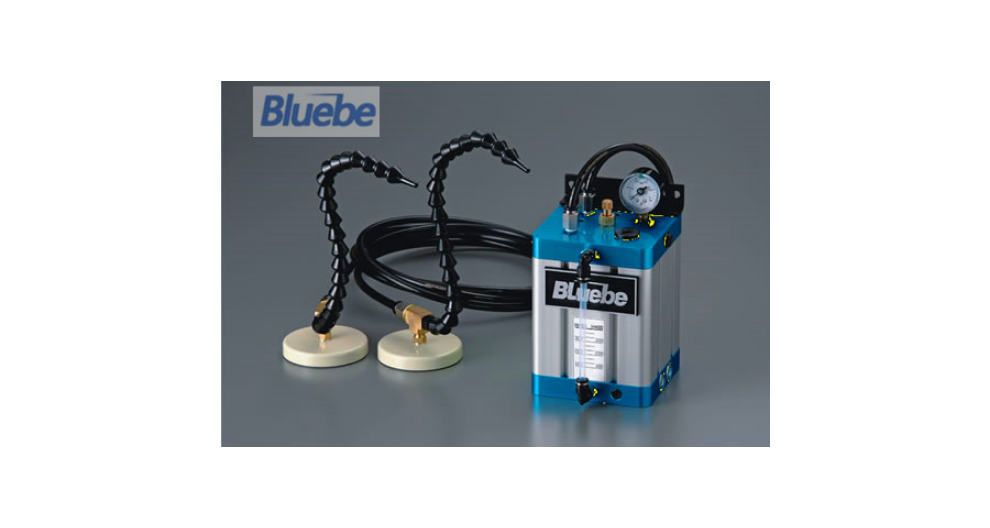 苏州节能微量润滑
发布时间:2026.09.07
传统切削液在实际应用中存在多重弊端,不*破坏生态环境,还会制约企业生产提质增效。切削液长期挥发产生的有害气溶胶,会持续影响车间空气质量,长期作业会对工作人员身体健康造成负面影响。变质切削液滋生的微生物...
-
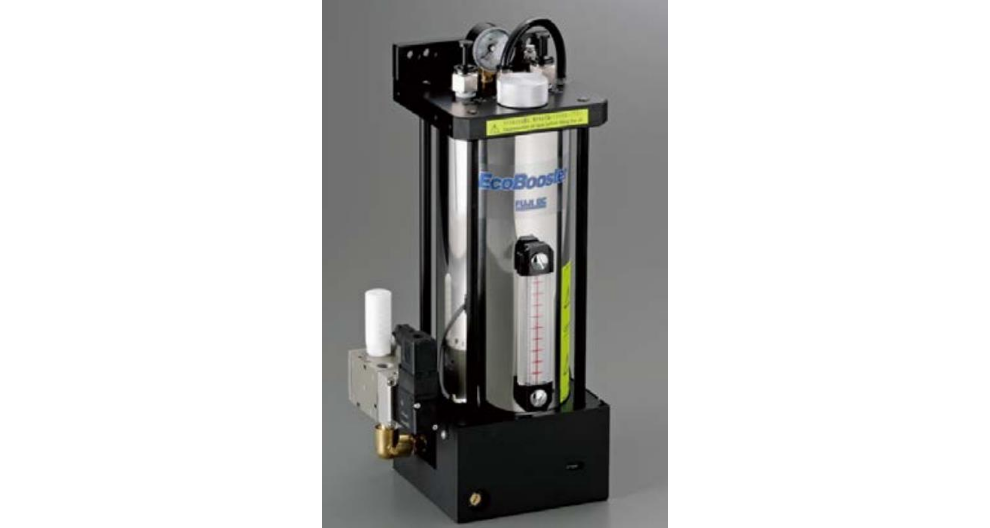 盐城智能微量润滑厂商有哪些
发布时间:2026.09.07
微量润滑技术实现了加工性能与环保性能的双向平衡,打破传统工艺无法兼顾的行业难题。过往机械加工行业存在固有矛盾,湿式切削加工效果稳定但污染严重、能耗偏高,而干式切削绿色环保但加工精度差、损耗过高,两类工...
-
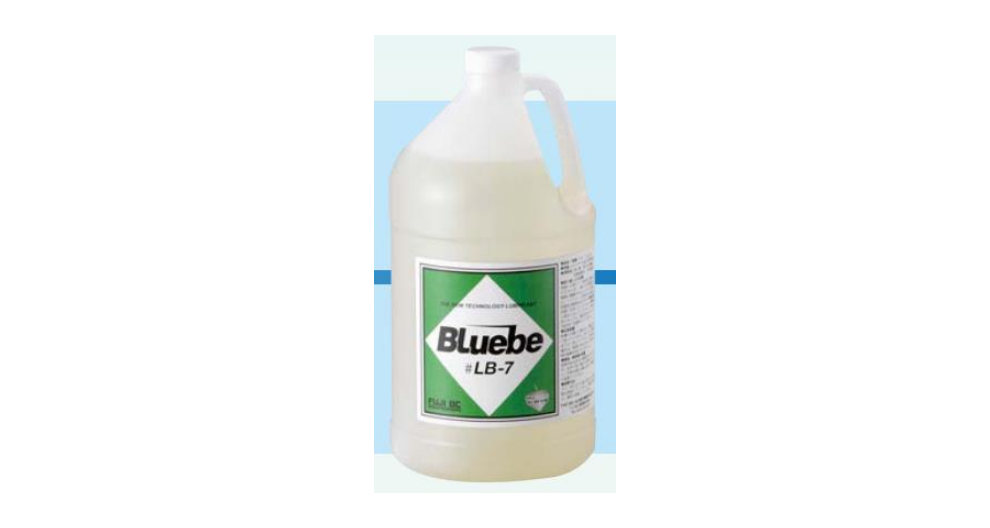 辽宁机床微量润滑哪家好
发布时间:2026.09.07
微量润滑技术适配多材质、多工况的金属加工场景,绿色加工特性具备极强的行业通用性。无论是铜、铝等软性有色金属,还是钢材、合金等硬质金属,亦或是各类超硬特殊材料,MQL技术均可适配其切削、打磨、钻孔、冲轧...
-
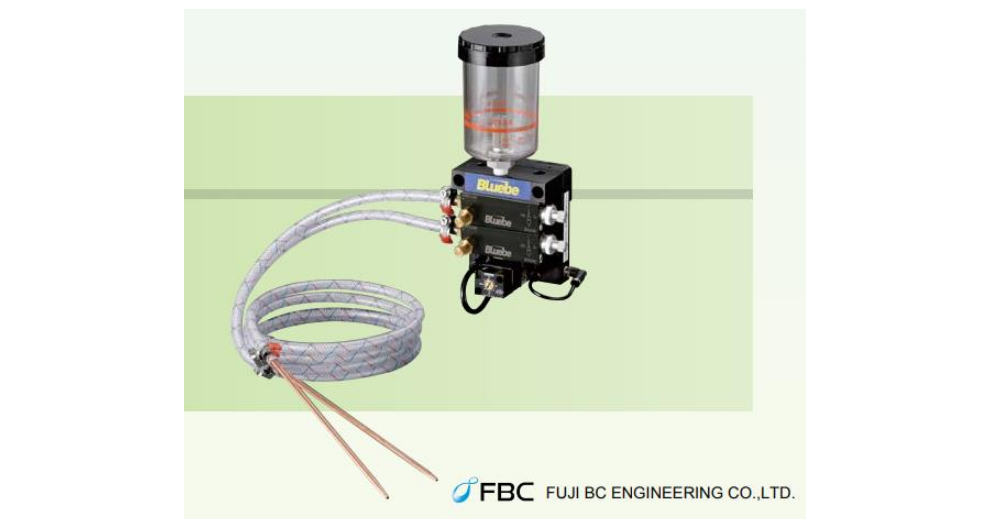 苏州微量润滑要多少钱
发布时间:2026.09.06
传统切削液在实际应用中存在多重弊端,不*破坏生态环境,还会制约企业生产提质增效。切削液长期挥发产生的有害气溶胶,会持续影响车间空气质量,长期作业会对工作人员身体健康造成负面影响。变质切削液滋生的微生物...
-
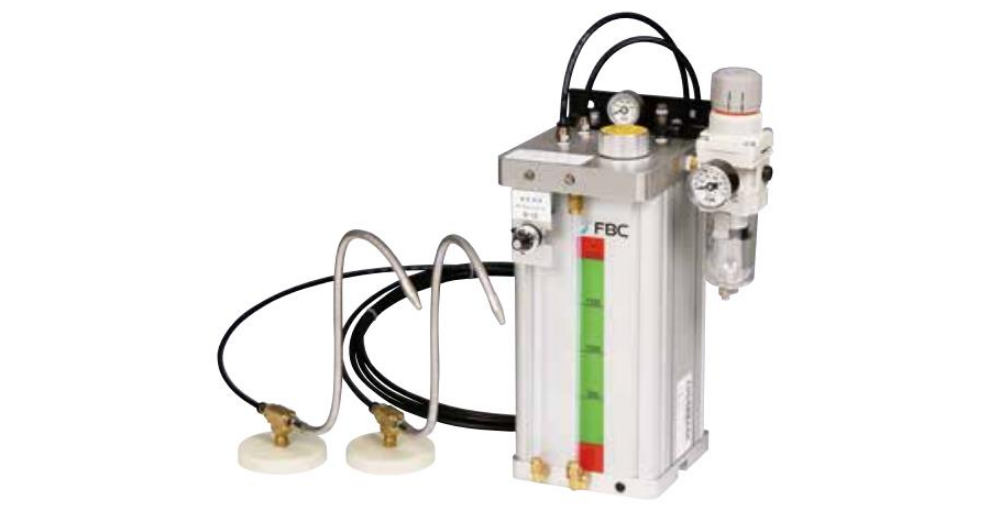 徐州节能微量润滑报价
发布时间:2026.09.06
微量润滑的绿色作业模式,能够有效降低车间操作人员的职业健康风险,完善企业安全生产保障体系。传统切削液含有各类化学添加剂,作业过程中挥发的有害雾气、残留的腐蚀性液体,会持续刺激操作人员皮肤与呼吸道,长期...
-
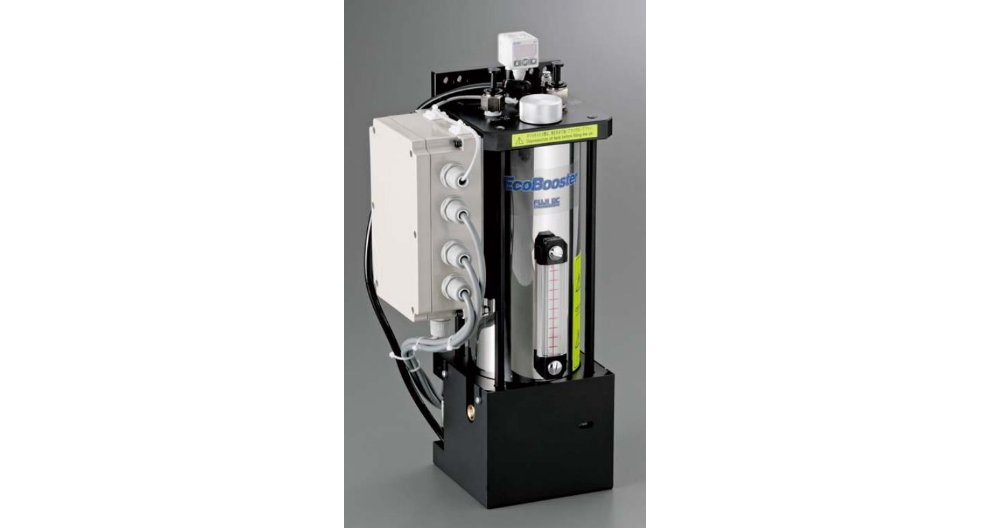 泰州油气微量润滑哪家有卖
发布时间:2026.09.06
微量润滑可以快速疏导金属切削区域的聚集热量,有效管控加工温度,规避高温工况带来的各类加工弊端。金属切削过程中,金属摩擦、材质形变会持续产生热量,热量集中堆积在狭小切削区域,会快速提升局部温度。高温环境...
-
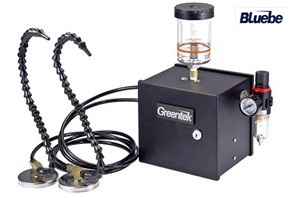 常州微量润滑哪个牌子好
发布时间:2026.09.06
微量润滑技术适配多材质、多工况的金属加工场景,绿色加工特性具备极强的行业通用性。无论是铜、铝等软性有色金属,还是钢材、合金等硬质金属,亦或是各类超硬特殊材料,MQL技术均可适配其切削、打磨、钻孔、冲轧...
-
南京节能微量润滑哪里有
发布时间:2026.09.05
各类切削加工工序的差异化需求,对微量润滑系统的功能适配提出不同要求。常规平面切削工序作业视野开阔、加工轨迹规整,油雾覆盖难度低,适配基础款微量润滑设备即可满足防护需求。深孔钻、盲孔加工工序内部空间密闭...
-
 天津智能微量润滑技术
发布时间:2026.09.05
微量润滑技术能够有效延缓刀具机械磨损,从硬件损耗层面降低企业生产耗材成本。金属切削的关键损耗来源于刀具与工件、切屑的硬性摩擦,无有效防护的工况下,刀具刃口会持续出现物理磨损,刃口锋利度快速衰减,丧失加...
-
 宿迁油气微量润滑哪个牌子好
发布时间:2026.09.05
微量润滑介质的可降解特性具备长效生态价值,助力制造业实现可持续发展模式。传统切削液产生的废液污染物无法自然消解,需要依靠人工处理,处理不彻底的污染物会持续破坏水土生态,形成长期性环境负担,不利于行业可...
-
浙江节能微量润滑
发布时间:2026.09.05
微量润滑技术完全契合绿色制造的产业发展标准,助力制造业完成低碳转型升级。当下工业制造领域的环保管控体系持续完善,高能耗、高污染、高排放的传统加工工艺逐步被迭代淘汰,绿色化、低碳化成为行业发展主流方向。...
-
河北微量润滑价格
发布时间:2026.09.04
微量润滑技术相较于传统湿式切削,在资源利用与能耗管控层面优势突出。传统湿式切削需要持续不间断供给大量液态切削液,介质循环过程中的挥发、渗漏、变质损耗体量较大,整体资源利用率偏低。为保障切削液循环运行,...
-
天津油气微量润滑哪种好
发布时间:2026.09.04
微量润滑所使用的环保润滑介质具备较高的作业安全性,适配常态化、规模化的人机协同生产场景。多数传统切削液添加化工防腐、防锈助剂,化学成分存在刺激性,直接接触人体皮肤会产生不适感,长期接触容易引发各类职业...
-
浙江机床微量润滑供应商
发布时间:2026.09.04
微量润滑工艺从源头优化车间生产环境,解决传统湿式加工油污飘散、环境脏乱的行业痛点。传统切削液作业会出现液体飞溅、雾气飘散、地面积液、设备积油等问题,车间常年处于油污弥漫的状态,地面湿滑、设备脏乱,作业...
-
南京节能微量润滑怎么选
发布时间:2026.09.04
微量润滑技术完全契合绿色制造的产业发展标准,助力制造业完成低碳转型升级。当下工业制造领域的环保管控体系持续完善,高能耗、高污染、高排放的传统加工工艺逐步被迭代淘汰,绿色化、低碳化成为行业发展主流方向。...
-
广东机床微量润滑哪家优惠
发布时间:2026.09.03
微量润滑工艺从源头优化车间生产环境,解决传统湿式加工油污飘散、环境脏乱的行业痛点。传统切削液作业会出现液体飞溅、雾气飘散、地面积液、设备积油等问题,车间常年处于油污弥漫的状态,地面湿滑、设备脏乱,作业...
-
常州油气微量润滑哪家便宜
发布时间:2026.09.03
微量润滑技术通过优化切削界面工况,有效降低刀具、工件、切屑三者的摩擦损耗,提升加工稳定性。金属切削的关键损耗来源为界面硬性摩擦,无充足润滑条件时,刀具刃口与工件、切屑持续咬合摩擦,会造成刃口钝化、工件...