-
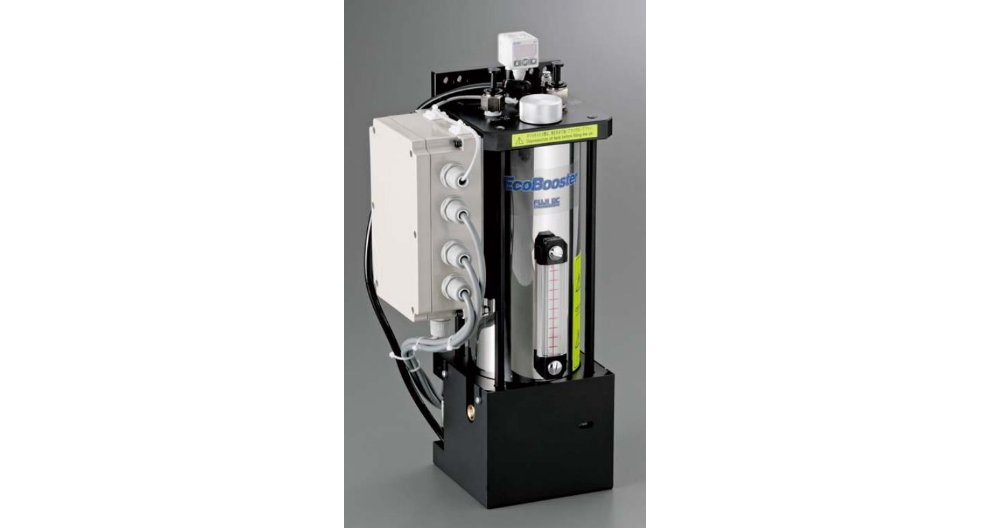
 广东机床微量润滑哪家好
发布时间:2026.06.13
微量润滑工艺工况稳定性强,可适配企业规模化、长周期的连续量产加工模式,保障批次产品品质统一。量产生产场景对工艺稳定性要求较高,工况波动会直接导致批次性成品品质偏差,增加次品损耗。MQL系统依托闭环自控...
-
 连云港智能微量润滑应用
发布时间:2026.06.12
微量润滑工艺高度适配精密零部件加工场景,能够满足高精度加工对工况稳定性与成品品质的严苛要求。精密零部件对尺寸精度、表层光洁度、结构完整性的容错范围极小,传统湿式加工的温度波动、润滑不均、油污残留等问题...
-
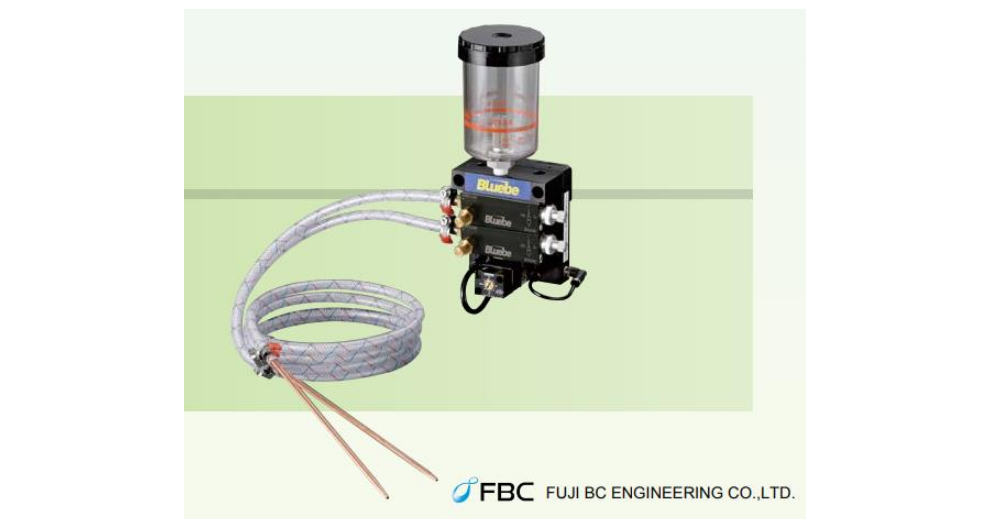 无锡智能微量润滑去哪买
发布时间:2026.06.11
气体压力参数的合理调控,是保障微量润滑系统稳定运行的关键条件,气压数值直接决定雾化效果与介质输送效率。气压处于适配区间时,压缩空气可以稳定推送润滑油完成雾化拆分,形成的油雾颗粒均匀稳定,输送与喷射状态...
-
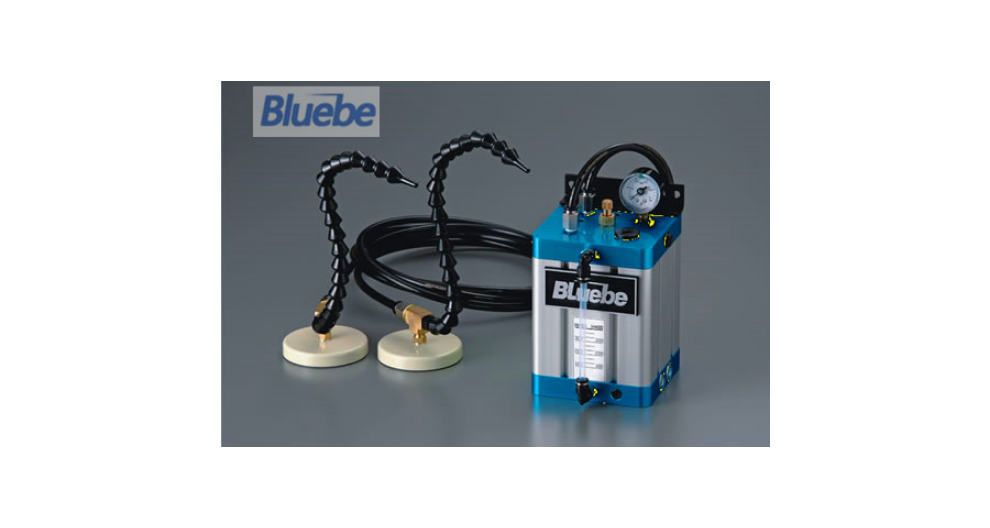 浙江微量润滑去哪买
发布时间:2026.06.11
微量润滑设备的运行稳定性,对规模化量产加工的品质一致性起到关键作用。批量生产模式下,设备需要长时间连续启停作业,供油供气的稳定性、雾化效果的统一性,直接决定每一件工件的加工品质与刀具损耗状态。设备运行...
-
无锡微量润滑找哪家
发布时间:2026.06.10
微量润滑工艺高度适配精密零部件加工场景,能够满足高精度加工对工况稳定性与成品品质的严苛要求。精密零部件对尺寸精度、表层光洁度、结构完整性的容错范围极小,传统湿式加工的温度波动、润滑不均、油污残留等问题...
-
 山西正规微量润滑油哪家靠谱
发布时间:2026.06.05
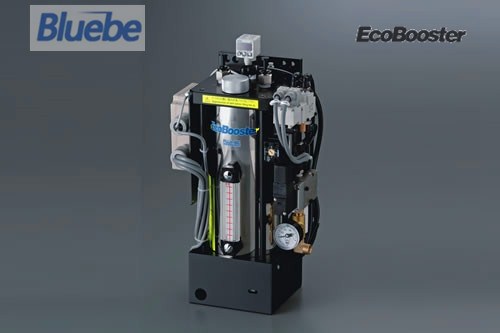
微量润滑油的雾化适配性能,决定MQL加工工艺的落地效果,也是介质选型的关键参考标准。这类植物基精炼油剂粘度适配雾化设备运行参数,在常规高压空气作用下,能够快速拆分形成粒径均匀的细微油雾颗粒,不会出现大...
-
 节能微量润滑系统厂家直销
发布时间:2026.06.04
微量润滑系统的气源稳压净化功能,可有效规避气源波动带来的工艺运行问题。车间集中供气系统容易出现气压波动、气源含杂含水等情况,不稳定的气源会直接影响介质雾化效果,造成油雾状态不均、喷射力度不足、润滑覆盖...
-
 四川品质微量润滑系统联系方式
发布时间:2026.06.04
微量润滑系统的按需供油调控机制,从源头解决传统切削工艺的资源浪费问题。传统浇注式润滑模式无精确控量能力,介质持续大量输出,绝大部分切削液未参与切削防护就直接流淌废弃,资源损耗体量较大。微量润滑系统搭载...
-
 上海微量润滑定做
发布时间:2026.06.03
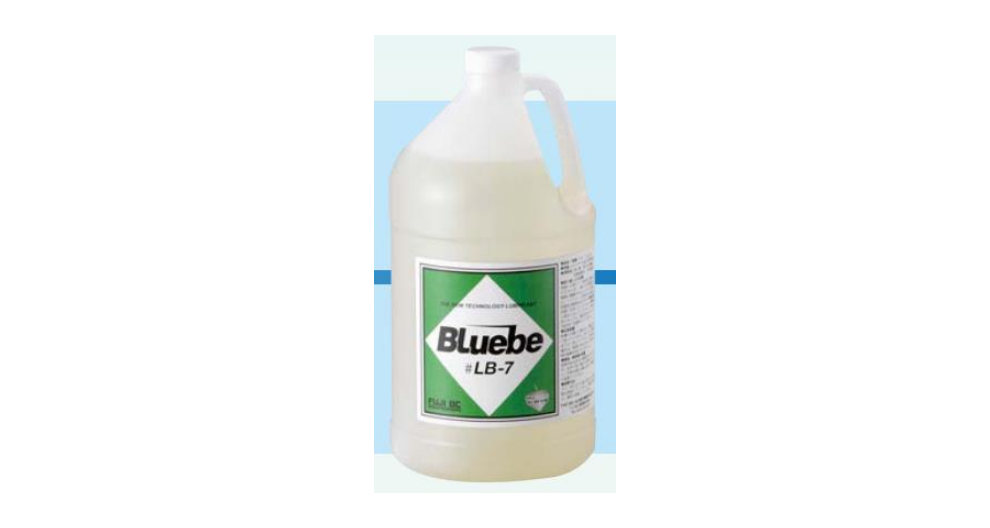
微量润滑技术相较于传统湿式切削,在资源利用与能耗管控层面优势突出。传统湿式切削需要持续不间断供给大量液态切削液,介质循环过程中的挥发、渗漏、变质损耗体量较大,整体资源利用率偏低。为保障切削液循环运行,...
-
 辽宁进口微量润滑油售价
发布时间:2026.06.01
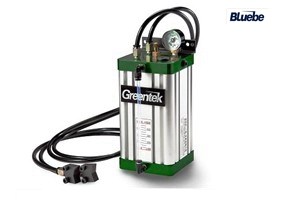
随着全球制造业向“双碳”目标迈进,微量润滑油作为绿色制造的关键材料,其战略价值日益凸显。其不只可助力企业实现节能减排(单条生产线年减排CO₂超100吨),还能通过提升加工精度与效率推动产业升级。未来,...
-
 山西正规微量润滑油价格表
发布时间:2026.05.31
选择微量润滑油需综合评估五大参数:加工工艺(如钻削需高渗透性油,铣削需均匀冷却油)、工件材料(有色金属适用低粘度油,黑色金属需极压添加剂)、加工参数(高速加工需低粘度油,重载加工需高粘度油)、环境要求...
-
 镇江进口微量润滑油哪家便宜
发布时间:2026.05.31
随着全球制造业向“双碳”目标迈进,微量润滑油作为绿色制造的关键材料,其战略价值日益凸显。其不只可助力企业实现节能减排(单条生产线年减排CO₂超100吨),还能通过提升加工精度与效率推动产业升级。未来,...
-
天津正规微量润滑油多少钱
发布时间:2026.05.30
微量润滑油的物理特性直接决定其加工效能。粘度是关键指标之一,40℃时运动粘度通常为1-100mm²/s,低粘度设计(如5-20mm²/s)确保油品在高压雾化时快速分散,而高粘度产品(如50-100mm...
-
 连云港先进微量润滑油价钱多少
发布时间:2026.05.30
微量润滑油的化学组成通常包含基础油、极压添加剂、抗磨剂、防锈剂及环保型助剂五大类。基础油占比70%-90%,分为矿物油、合成酯与植物油三类:矿物油成本低但生物降解性差;合成酯(如聚α烯烃)热稳定性优异...
-
 淮安正规微量润滑油价位
发布时间:2026.05.30
企业通过ISO 14001环境管理体系认证与ISO 50001能源管理体系认证,可进一步提升产品市场竞争力。行业挑战:技术瓶颈与市场认知待突破。尽管微量润滑油优势明显,但其推广仍面临三大挑战:技术瓶颈...
-
 河北微量润滑油标准
发布时间:2026.05.30
使用阶段:极低消耗量(每小时只需几毫升)使废液产生量减少99%,且95%以上的润滑油被工件吸收或挥发,几乎不产生废液;植物油基产品的VOC排放量较矿物油基产品降低75%,明显改善车间空气质量(PM2....
-
 浙江先进微量润滑油哪家可靠
发布时间:2026.05.29
微量润滑油的质量检测需覆盖物理性能、化学性能与环保性能三大维度。物理性能检测包括粘度(使用旋转粘度计测量40℃运动粘度)、表面张力(通过悬滴法或较大气泡压力法测量)、闪点(使用闭口杯法测定)、挥发性(...
-
重庆加工微量润滑油市场价
发布时间:2026.05.29
微量润滑油的冷却效果依赖气液两相流体的复合作用。高速喷射的气流(速度可达200m/s)通过强制对流带走80%以上的切削热,其传热系数(h=1000-5000W/(m²·K))较传统切削液(h=200-...
-
 宿迁微量润滑油价位
发布时间:2026.05.29
微量润滑油的冷却效果依赖气液两相流体的复合作用。高速喷射的气流(速度可达200m/s)通过强制对流带走80%以上的切削热,其传热系数(h=1000-5000W/(m²·K))较传统切削液(h=200-...
-
常州先进微量润滑油价格
发布时间:2026.05.29
微量润滑油的物理性能直接影响其加工效果。粘度是关键指标之一,低粘度油(1-10mm²/s)适用于高速加工(如铝合金铣削),可减少流体阻力;高粘度油(50-100mm²/s)则适用于重载加工(如钛合金钻...
-
重庆正规微量润滑油制造商
发布时间:2026.05.28
微量润滑油的物理特性直接影响其雾化效果与润滑性能,需严格控制四大关键参数:粘度(40℃时运动粘度1-100mm²/s)、表面张力(≤30mN/m)、闪点(≥150℃)及挥发性(200℃下挥发损失≤15...
-
 北京品质微量润滑油参数
发布时间:2026.05.28
微量润滑油的质量检测涵盖物理性能、化学性能与环保性能三大维度。物理性能检测包括运动粘度(GB/T 265)、闪点(GB/T 3536)、倾点(GB/T 3535)等指标,确保油品流动性与安全性;化学性...
-
江苏正规微量润滑油价格表
发布时间:2026.05.28
微量润滑油的存储与运输需遵循严格规范以避免品质劣化。存储环节,油品应存放于阴凉干燥(温度≤40℃)、通风良好的仓库,避免阳光直射与高温环境导致氧化变质;不同批次油品需分区存放,并标注生产日期与有效期(...
-
正规微量润滑油生产公司
发布时间:2026.05.28
微量润滑油的标准化建设涵盖产品标准、测试方法及安全规范三大领域。国际标准方面,ISO 12925-2规定了润滑剂的技术指标(如粘度范围、极压性能等级)与检测方法(如四球磨损试验、Timken摩擦试验)...
-
山西微量润滑油定做
发布时间:2026.05.27
微量润滑油的化学组成以基础油与添加剂为关键,通过分子级设计实现性能优化。基础油占比70%-95%,分为矿物油、合成油与植物油三大类:矿物油成本低但生物降解性差;合成油(如聚α烯烃、酯类油)耐温性与抗氧...
-
辽宁微量润滑油定做
发布时间:2026.05.27
微量润滑油的质量检测涵盖物理性能、化学性能与环保性能三大维度。物理性能检测包括运动粘度(GB/T 265)、闪点(GB/T 3536)、倾点(GB/T 3535)等指标,确保油品流动性与安全性;化学性...
-
微量润滑油批发
发布时间:2026.05.27
微量润滑油的存储与运输需遵循“防潮、防晒、防污染”原则。存储环境温度应控制在5-40℃之间,避免高温导致油品氧化(氧化安定性试验显示,60℃存储3个月后酸值上升≤1mgKOH/g)或低温导致油品凝固(...
-
浙江进口微量润滑油售价
发布时间:2026.05.27
微量润滑油的润滑效果源于流体润滑、边界润滑与化学润滑的协同作用。在高速加工中,油雾颗粒在刀具-工件接触面形成流体润滑膜,其动力粘度(μ=μf-(μf-μg)x,μf为液体粘度,μg为气体粘度,x为质量...
-
河北进口微量润滑油厂商
发布时间:2026.05.26
按功能特性:分为低温型(倾点≤-30℃,适用于寒区加工)、高速型(粘度指数≥150,适用于高速主轴)与长寿命型(抗氧化剂含量≥5%,换油周期延长至6个月)。例如,航空发动机叶片加工需选用植物油基+极压...
-
山西进口微量润滑油厂家直销
发布时间:2026.05.26
微量润滑油的物理性能直接影响其加工效果。粘度是关键指标之一,低粘度油(1-10mm²/s)适用于高速加工(如铝合金铣削),可减少流体阻力;高粘度油(50-100mm²/s)则适用于重载加工(如钛合金钻...