商机详情 -
浦东新区工地钢筋加工定制
从产业价值来看,钢筋加工贯穿建筑全产业链,其效率与质量直接影响工程建设的周期、成本与品质。在传统建筑模式中,钢筋加工多以现场手工操作为主,存在效率低、损耗大、质量不稳定等痛点,而随着建筑工业化的推进,钢筋加工逐步向工厂化、智能化转型,不*大幅提升了加工精度与生产效率,更实现了材料损耗的精细控制与资源的高效利用。据行业数据显示,规范的工厂化钢筋加工可将材料损耗率从传统现场加工的8%-10%降至3%以内,同时将加工效率提升3-5倍,既降低了工程成本,又契合绿色建筑的发展要求。此外,钢筋加工产业的升级,还带动了钢筋加工设备制造、物流运输、技术服务等相关产业的发展,形成了完整的产业链条,成为推动建筑产业现代化的重心驱动力之一。数控钢筋加工技术让复杂的钢筋节点预制变得简单,现场装配效率大幅提升。浦东新区工地钢筋加工定制
钢筋加工
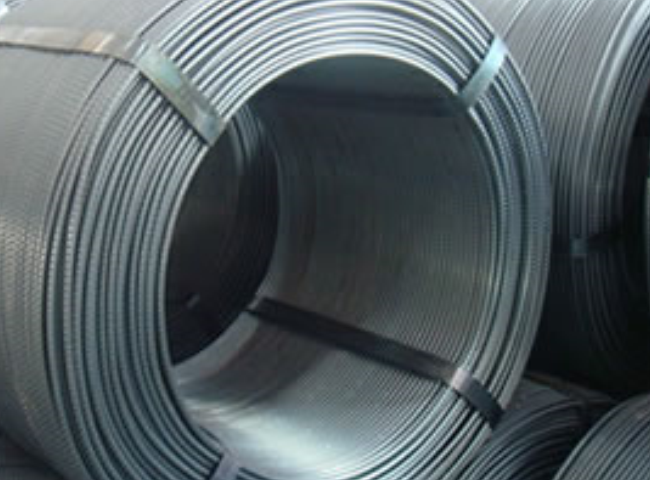
重心成型工序是将钢筋加工成设计所需的形状与尺寸,主要包括切断、弯曲与成型,每一道工序都对精度有着严苛要求,是保障钢筋结构适配性的关键。切断是根据设计图纸要求,将钢筋截断成所需的长度。切断的质量直接影响钢筋的安装精度与材料利用率,切断方式需根据钢筋规格、加工规模合理选择。砂轮切割机适用于小规格钢筋,切割速度快、切口平整,但会产生粉尘与噪音;钢筋切断机适用于大批量、大规格钢筋切断,效率高、精度高,是施工现场与加工车间的主流设备,其通过液压系统驱动刀片,实现精细切断,切断后的钢筋端头需平整,长度偏差需控制在规范允许范围内;氧乙炔切割则适用于特殊形状或大直径钢筋的切割,但会损伤钢筋端头,且易产生热变形,只在特殊情况下使用,切断后的钢筋需进行端头处理,去除毛刺与熔渣,确保后续连接与绑扎质量。弯曲是将钢筋按照设计角度与半径弯折成所需形状,如箍筋、弯起钢筋等。嘉定区桥梁钢筋加工供应商1. 冷钢筋加工会改变钢筋内部金相组织,提升强度的同时塑性会有所下降。
随着建筑工业化、数字化、绿色化的深入推进,钢筋加工产业正迎来新一轮的变革与升级,未来将朝着更智能、更绿色、更高效、更集成的方向发展,成为建筑产业现代化的重心支撑。从技术发展趋势来看,智能化将进一步深化,人工智能、数字孪生、区块链等新兴技术将与钢筋加工深度融合。数字孪生技术可构建钢筋加工的虚拟模型,实现加工过程的实时仿真与优化,提前预判质量隐患与工艺问题,提升加工效率与质量;区块链技术可实现钢筋原材料与成品的全流程溯源,确保工程质量可追溯,保障建筑结构安全;同时,智能机器人将逐步替代人工完成钢筋的搬运、上料、绑扎等工序,实现全流程无人化生产,进一步降低人工成本,提升生产安全性。
焊接连接:焊接连接通过高温使钢筋端部熔化,形成焊缝,实现钢筋的牢固连接,常用的焊接方式有闪光对焊、电弧焊、电渣压力焊等。闪光对焊适用于水平钢筋的对接,焊接效率高、接头质量好,但对设备要求较高,且受环境因素影响较大;电弧焊适用于各种位置的钢筋连接,灵活性强,但焊接质量受操作人员技术水平影响较大,焊接效率较低;电渣压力焊适用于竖向钢筋的连接,如柱、墙等构件的主筋连接,焊接质量稳定、效率高,是高层建筑中常用的竖向钢筋连接方式。焊接连接的重心是保证焊缝质量,焊缝需饱满、均匀,无夹渣、气孔、咬边等缺陷,焊接接头的力学性能需符合规范要求,焊接完成后需对接头进行外观检查与力学性能检测,确保连接强度满足设计要求。冷加工钢筋进场需要严格检测力学性能,确保符合国家规范使用要求。
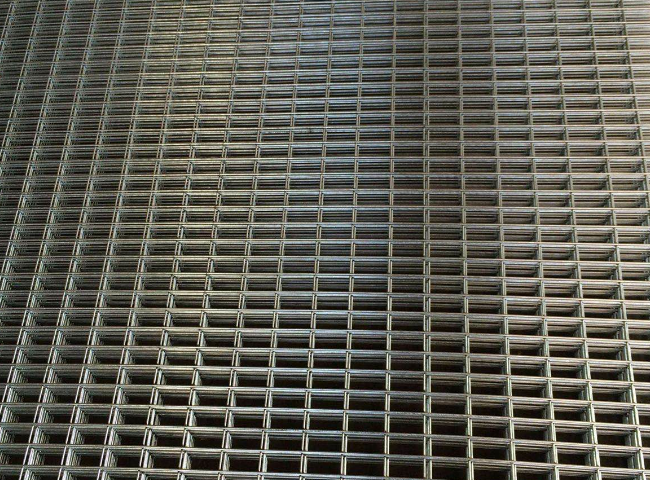
切断前,需根据设计图纸计算钢筋下料长度,考虑钢筋的弯曲调整值、搭接长度、锚固长度等因素,通过定位装置精细设定切断长度,误差控制在±10mm以内,对于重要构件的钢筋,误差需控制在±5mm以内。同时,切断机的刀片需保持锋利,定期检查刀片的磨损情况,避免因刀片钝化导致钢筋切断端面出现马蹄形、毛刺等缺陷,影响钢筋的受力性能。此外,切断后的钢筋需分类堆放,标识清晰,注明钢筋规格、长度、使用部位等信息,避免混用,确保后续绑扎或焊接工序的顺利进行。冷钢筋加工属于钢筋常温下的机械形变加工,全程不采用加热煅烧工艺。宝山区板钢筋加工定制
小型数控弯箍机适配小型工地的灵活加工需求,转场安装都很方便。浦东新区工地钢筋加工定制
绑扎搭接:绑扎搭接是通过钢筋之间的搭接长度,利用铁丝绑扎实现力的传递,适用于直径较小、受力不大的钢筋连接,如楼板分布钢筋、构造钢筋等。绑扎搭接的重心是搭接长度的控制,搭接长度需根据钢筋的等级、直径、混凝土强度等级及受力情况确定,规范规定,受拉钢筋的搭接长度不得小于300mm,受压钢筋的搭接长度不得小于200mm,搭接范围内需绑扎牢固,绑扎点不少于3个,确保钢筋之间能有效传递应力。绑扎搭接操作简单、无需特用设备,但连接强度较低,搭接长度较长,易造成钢筋浪费,且不适用于大直径钢筋与受力较大部位的连接。浦东新区工地钢筋加工定制