商机详情 -
昆山板钢筋加工公司
定期对设备进行检查、润滑、调试与维修,确保设备运行正常,严禁设备带病作业。对于特种设备,如压力容器、起重设备等,需按照相关规定进行定期检验,检验合格后方可使用。同时,在设备上安装必要的安全防护装置,如紧急制动装置、防护罩、漏电保护装置等,防止机械伤害与触电事故的发生。在环境层面,优化加工车间的环境布局,确保车间通风良好、照明充足、道路畅通,合理划分加工区域、存储区域与办公区域,避免交叉作业。同时,加强消防安全管理,配备充足的消防器材,如灭火器、消防栓等,定期检查消防设施的完好性,严禁在加工车间内吸烟或使用明火,焊接作业时需采取防火措施,防止火灾事故的发生。此外,做好加工车间的防尘、降噪工作,为操作人员创造良好的工作环境,保障操作人员的身体健康。预应力冷拔钢筋,经过冷加工强化,常应用于空心板、预应力楼板。昆山板钢筋加工公司
钢筋加工
更重要的是,钢筋作为建筑结构的重心受力构件,其加工质量直接关乎结构的整体安全性与耐久性,一旦加工环节出现疏漏,如弯曲角度偏差、连接强度不足等,将直接威胁工程结构在长期荷载、极端环境下的稳定性,甚至引发严重的安全事故。随着建筑工业化、数字化浪潮的推进,钢筋加工已从传统的人工操作模式,逐步向机械化、自动化、智能化转型,成为推动建筑产业现代化的重要突破口。标准化的钢筋加工流程、智能化的加工设备、数字化的管理手段,不*大幅提升了加工效率与质量稳定性,更推动着建筑施工模式向绿色、高效、精益化变革。苏州冷钢筋加工方法小型数控弯箍机适配小型工地的灵活加工需求,转场安装都很方便。
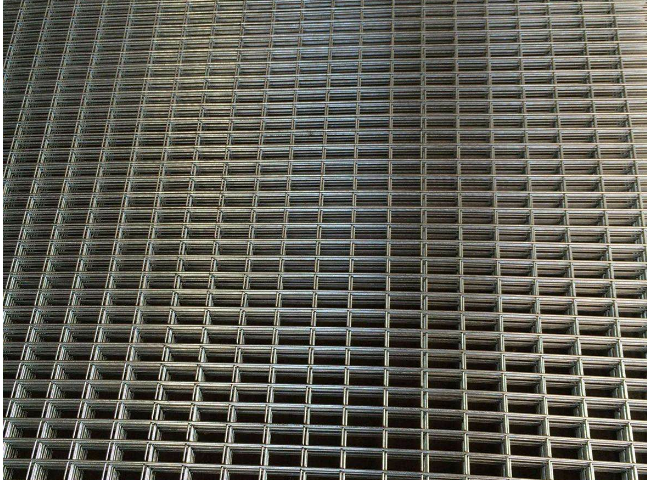
钢筋切断是将钢筋按照设计要求的长度进行截断,确保钢筋下料尺寸精细,满足构件配筋的尺寸要求。切断工序的重心是控制切断长度的误差,误差过大将导致钢筋骨架尺寸偏差,影响钢筋的锚固长度与搭接长度,进而影响结构受力。目前,钢筋切断主要采用钢筋切断机,部分小直径钢筋可采用手动切断钳辅助完成,切断机通过液压系统或机械传动系统驱动刀片,对钢筋施加剪切力,实现快速切断。在切断过程中,技术要点在于切断长度的精细控制与切断端面的质量把控。
绑扎搭接:绑扎搭接是通过钢筋之间的搭接长度,利用铁丝绑扎实现力的传递,适用于直径较小、受力不大的钢筋连接,如楼板分布钢筋、构造钢筋等。绑扎搭接的重心是搭接长度的控制,搭接长度需根据钢筋的等级、直径、混凝土强度等级及受力情况确定,规范规定,受拉钢筋的搭接长度不得小于300mm,受压钢筋的搭接长度不得小于200mm,搭接范围内需绑扎牢固,绑扎点不少于3个,确保钢筋之间能有效传递应力。绑扎搭接操作简单、无需特用设备,但连接强度较低,搭接长度较长,易造成钢筋浪费,且不适用于大直径钢筋与受力较大部位的连接。冷钢筋加工属于钢筋常温下的机械形变加工,全程不采用加热煅烧工艺。
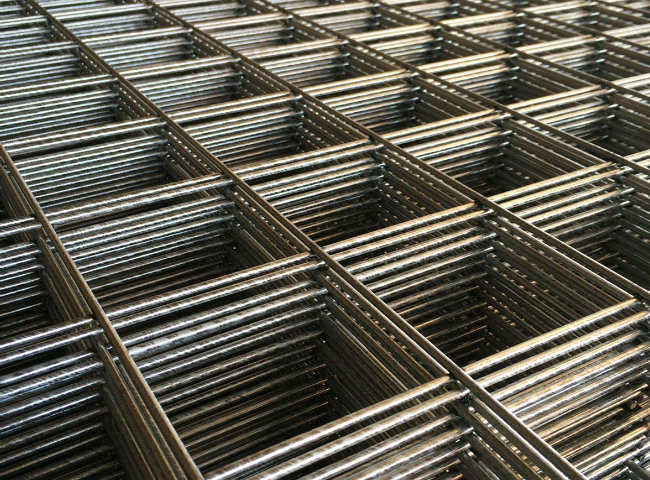
钢筋强化是通过冷拉、冷拔、冷轧等工艺,提高钢筋的力学性能。冷拉已在预处理工序中提及,主要提高钢筋的屈服强度;冷拔是将钢筋通过比其直径小的模具,使钢筋产生塑性变形,不*提强高度,还能改变钢筋的直径,适用于生产冷拔低碳钢丝;冷轧则是通过轧辊对钢筋进行轧制,改变钢筋的形状与力学性能,如冷轧带肋钢筋,具有强度高、粘结性能好等特点,广泛应用于混凝土结构中。强化后的钢筋需进行力学性能检验,确保各项指标符合相关标准,同时需明确强化钢筋的适用范围,避免因过度强化导致钢筋脆性增加,影响结构安全性。冷拔工艺是冷钢筋加工常见方式,通过模孔挤压缩小钢筋的截面尺寸。苏州冷钢筋加工方法
数控钢筋滚焊机采用变频调速技术,适应不同直径钢筋笼的焊接需求。昆山板钢筋加工公司
在减排方面,加强钢筋加工过程中的粉尘、噪音、废气等污染治理,采用封闭式加工车间、粉尘收集装置、降噪设备等,减少污染物的排放;对于焊接作业产生的废气,采用高效的净化装置进行处理,确保达标排放。同时,减少加工过程中的材料损耗,通过智能化加工技术提高钢筋的利用率,降低废料产生量,对于产生的钢筋废料,进行分类回收与循环利用,将废料重新加工成钢筋制品或其他建筑材料,实现资源的循环利用。此外,绿色加工材料与工艺也将得到推广,例如采用环保型除锈剂替代传统化学除锈剂,减少对环境的污染;推广使用低能耗、低污染的连接工艺,如机械连接替代部分焊接连接,减少焊接废气与光污染的产生。昆山板钢筋加工公司