商机详情 -
武汉单刀锂电池极片分切机联系方式
滑差轴是PET分切机收卷系统部件,区别于传统刚性同轴收卷,依靠轴身多组气胀滑差单元,实现分切后多条窄幅薄膜差异化收卷,针对性解决PET母卷纵向厚薄微量偏差带来的单卷松紧不均、端面凹凸“望远镜卷”问题,在多规格小批量混切场景应用。滑差轴内部由高压气囊、耐磨胀片、阻尼滑动单元组成,通入压缩空气后胀片向外顶紧纸芯,单条薄膜收卷阻力出现变化时,对应滑差单元微量自主打滑,动态补偿线速度差值,即便同批次分切8~20条不同宽度PET卷材,每条都能保持卷绕密度均匀、端面平整。气胀快拆结构泄压即可快速卸下成品料卷,大幅缩短换卷停机耗时,适配户储绝缘膜、电子保护膜多订单柔性生产。滑差轴分为一体式与模块化两种,模块化单品滑差单元损坏可单独拆装替换,无需整轴返厂检修,降低后期维保投入。经济型包装PET量产线选用国产常规滑差配件,光学级、锂电绝缘PET精密产线搭配高精度滑差组件;部分宽幅大机型配置双滑差收卷工位,可同步完成两组成品收卷,进一步提升单机产能,现已成为自动化PET分切设备的标配配置。 机身结构紧实,可应对车间持续性生产作业。武汉单刀锂电池极片分切机联系方式
EPC光电伺服纠偏系统分为放卷、入刀前置双工位布局,是管控PET横向走带轨迹、保障分切尺寸精度的关键电控单元,依靠光电传感器持续捕捉薄膜边缘位置,数据实时传输至伺服控制器,驱动纠偏底座快速平移修正偏移,整套运行分为信号采集、数据比对、伺服执行三个环节。传感器每秒高频采集点位信息,和系统预设基准位置做数值对比,偏移超出阈值后伺服电机毫秒级完成微调,常规机型纠偏响应速度≤,将整卷走带偏移稳定在±,光学PET产线可管控至±。量产跑偏故障分为设备故障、原料缺陷两类:设备侧常见传感镜头积灰遮挡光路、导轨缺油卡顿、伺服驱动油压不稳,整改方式为每班用无尘布清洁感应镜头,每周加注导轨润滑油脂,月度校验液压系统压力;原料侧来自母卷边部不规则、PET存放受潮单边翘曲,可在放卷前端加装预热舒展小压辊,低温生产时微调车间温湿度改善基材形变。老旧单工位纠偏存量设备可分步加装前置入刀纠偏模块,双点位联动后跑偏不良下降两成左右,投入成本可控、良品提升效果直观,是中小薄膜加工厂性价比偏高的智能化改造项目。 武汉单刀锂电池极片分切机供应商机身设有纠偏装置,有效修正极片偏移轨迹。
光学级PET与通用包装PET在厚度、洁净度、尺寸公差、生产环境上差异明显,对应分切机硬件配置、工艺参数形成两套成熟选型体系,设备厂商据此划分经济型量产机型与精密洁净机型两大品类。普通包装PET厚度多在30~150μm,成品分切宽度50~350mm,尺寸公差放宽至±,分切机选用宽幅机架、平刀分切结构,张力系统简化为两段式控制,运行线速400~700m/min,配套简易除尘与基础防静电装置,压缩整机采购和运维成本,适配食品包装膜、普通标签膜大批量标准化生产。光学PET厚度集中6~50μm,多用于显示屏离型膜、FPC柔性电路板基材,宽度公差严控±,设备标配三段全闭环精密张力、双工位EPC纠偏、金刚石涂层刀具,刀位加装多级吹吸式除尘,整机放置万级洁净车间,配套闭环离子防静电系统,受薄膜高精密属性限制,运行线速下调至150~350m/min,优先保障洁净度与裁切精度。多品类混产加工厂选用兼容模块化机型,更换刀组、张力参数即可快速切换两种PET生产,兼顾柔性换产与设备利用率,适配当下薄膜行业小批量、多批次订单特点。
极片分切机布置在辊压工序后端、卷绕/叠片工序前端,是锂电前段制程裁切设备,负责把宽幅母卷正负极极片分裁为电芯生产所需窄幅卷材,整机由机架总成、放卷单元、EPC伺服纠偏、闭环张力系统、圆刀裁切模组、负压除尘、滑差轴收卷、在线视觉检测八大模块构成,全链路自动化完成上料、纠偏、裁切、除尘、分卷全流程作业。设备机架选用加厚钢板整体焊接成型,经过时效去应力处理,规避高速运行机身震动带来刀组间隙偏移;放卷工位配置气胀卷轴适配外径500~800mm极片母卷,搭配磁粉制动组件实现阻尼可控开卷,缓解极片开卷瞬间拉力突变造成涂层掉料。前后双点位EPC光电纠偏分别布置在放卷出料、入刀前端,实时追踪极片边缘位置,伺服机构快速修正横向偏移,把走带偏移量控制在±,保障分切宽度公差达标。裁切单元采用上下配对硬质合金圆刀,刀座支持微米级间隙微调,依靠滚剪原理实现连续剪切;分段式闭环张力拆分放卷、入刀、出料、收卷四段调控,适配不同压实密度极片物性变化。刀位配套定点负压吸尘装置,实时吸除裁切脱落的活性粉料与金属箔屑;收卷端搭载多组滑差轴,补偿分切后多条极片细微厚度差,避免卷材松紧不一。整机PLC中控可接入工厂MES系统。 刀位间距可调,满足多种规格尺寸加工要求。
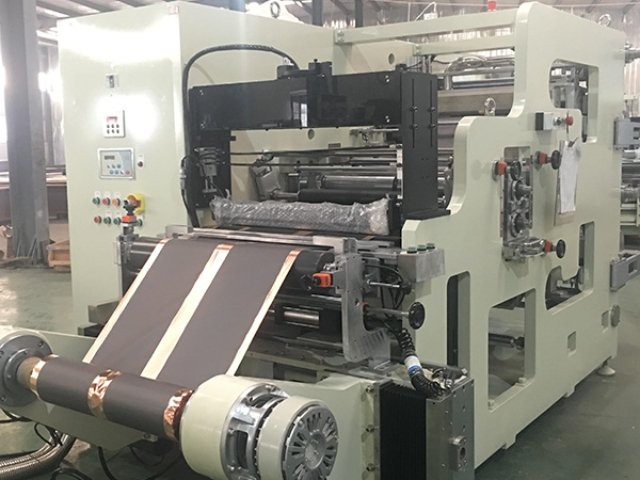
EPC伺服纠偏系统分别部署在放卷出料与入刀前置位置,双点位协同管控极片横向走带轨迹,依靠红外光电传感器实时捕捉极片边缘边界,数据传输至伺服控制器后驱动纠偏底座快速平移,持续修正卷材偏移,是保障分切宽度精度的电控部件。整套控制流程分为信号采集、数据对比、伺服执行三步,传感器高频采集边缘点位,和系统预设基准位置比对,偏移超标瞬间伺服电机完成微调,常规机型响应速度低于,把全程跑偏稳定在±,满足锂电极片±。量产生产中极片跑偏是高发故障,诱因分为设备故障与来料缺陷:设备侧常见传感器镜头积灰遮挡光路、导轨润滑不足卡顿、伺服油压不稳,对应整改为每班用无尘布清洁传感镜头、周度加注导轨润滑油、定期校验液压系统压力;来料侧多为母卷本身边缘不齐、极片辊压后残留内应力单边翘曲,优化方案是放卷前段加装预热展平辊,低温环境适度调控车间温湿度减少极片形变。老旧单纠偏点位存量设备智能化升级优先加装前置入刀纠偏,双工位联动后跑偏不良下降两成以上,性价比优势突出。 精密裁切结构,保障极片切口平整无明显毛刺。高精度箔材分切机工厂直销
适配锂电覆膜类底涂材料分切加工场景。武汉单刀锂电池极片分切机联系方式
国内大量中小型薄膜加工厂存量老式PET分切机普遍存在张力手动调压、无在线尺寸检测、生产数据无法留存、防静电配置缺失等短板,智能化改造围绕电控升级、在线检测、设备互联三个方向分阶段落地,以阶梯化投入实现良品提升与生产成本优化。第一阶段优先改造张力与纠偏电控,把老式磁粉手动调压升级全伺服闭环自动张力,替换模拟简易纠偏为数字EPC伺服系统,改造后张力波动大幅收窄,拉伸、跑偏不良下降20%以上,是投入回报比较好的基础改造项目;第二阶段加装CCD在线视觉检测与激光在线测宽,设备自动识别膜面划痕、宽度超标、缺料缺陷并标记,替代人工全卷抽样质检,精简现场巡检人力配置;第三阶段打通设备通讯协议,对接工厂MES系统,分切速度、刀隙调整、换刀记录、不良数据自动云端存储,实现全流程数据可追溯,方便工艺人员复盘优化参数。预算有限企业可分年度落地改造,优先完成电控升级,后续逐年增补检测模块;部分设备同步加装刀具寿命预警程序,系统依据累计裁切米数提醒刃口检修更换,规避钝刀集中产出批量不良,多数改造项目依靠成材率提升、废料损耗缩减带来的收益,可在11~19个月收回改造成本。 武汉单刀锂电池极片分切机联系方式
武汉千里马电源机械制造有限公司是一家有着先进的发展理念,先进的管理经验,在发展过程中不断完善自己,要求自己,不断创新,时刻准备着迎接更多挑战的活力公司,在湖北省等地区的机械及行业设备中汇聚了大量的人脉以及**,在业界也收获了很多良好的评价,这些都源自于自身的努力和大家共同进步的结果,这些评价对我们而言是比较好的前进动力,也促使我们在以后的道路上保持奋发图强、一往无前的进取创新精神,努力把公司发展战略推向一个新高度,在全体员工共同努力之下,全力拼搏将共同武汉千里马电源机械制造供应和您一起携手走向更好的未来,创造更有价值的产品,我们将以更好的状态,更认真的态度,更饱满的精力去创造,去拼搏,去努力,让我们一起更好更快的成长!