商机详情 -
深圳双轴箔材分切机公司推荐
存量中小锂电工厂早期老式分切机普遍存在张力手动调节、无在线检测、生产数据无法留存等短板,智能化改造围绕电控升级、在线检测、设备互联三个方向分步落地,用阶梯化投入实现良品提升与生产成本优化。第一阶段优先改造张力与纠偏电控,把老式磁粉手动调压升级为全伺服闭环自动张力,替换模拟式简易纠偏为数字EPC伺服系统,改造后张力波动大幅收窄,跑偏、褶皱不良下降20%以上,是投入回报比较好的基础改造项目;第二阶段加装CCD在线视觉检测与激光在线测宽,设备自动识别极片缺料、划痕、宽度异常并标记,替代人工全卷抽样检测,精简现场巡检人力配置;第三阶段打通设备通讯协议,对接工厂MES系统,分切速度、刀隙调整、换刀记录、不良数据自动云端存储,实现全制程数据可追溯,便于工艺人员复盘优化参数。预算有限企业可分年度分步落地改造,优先完成电控升级,后续逐年增补检测模块。改造前期产生配件与施工投入,但成材率提升、废料损耗减少、人工精简带来的收益,多数项目可在10~18个月收回改造成本;部分设备同步加装刀具寿命预警程序,系统根据累计裁切米数提醒刃口打磨更换,规避钝刀集中产出批量不良。 铝塑膜分切机可完成包装膜材分段裁切作业。深圳双轴箔材分切机公司推荐
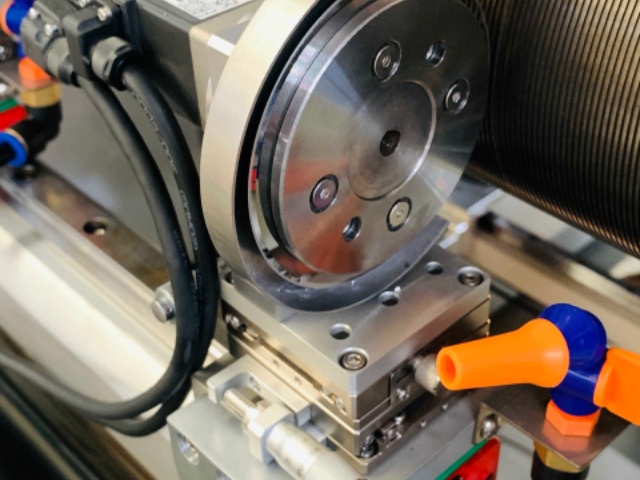
锂电用铜铝箔普遍厚度5~12μm,部分动力锂电采用4μm超薄电解铜箔,材料延展性高、刚性偏弱,分切加工相较于普通金属卷材存在多重工艺难点,管控重心集中在毛刺、褶皱、拉伸、表面划伤四大指标,各项参数直接关联下游电芯安全与良品率。分切毛刺是管控首要项,行业锂电原料通用标准要求切口毛刺≤1μm,毛刺超标会在后续涂布、叠片工序脱落形成金属杂质,进入电芯内部极易诱发微短路、自放电异常,毛刺产生多来自刀具刃口磨损、刀隙配比失衡、走带瞬时过载拉扯,需依据箔材厚度精细设定上下刀重叠量与侧向间隙。其次超薄箔极易受张力波动出现纵向褶皱、单边起翘,张力偏大箔材被拉伸变薄,孔径发生形变;张力偏小卷材松弛跑偏,量产中依靠三段式闭环张力,随分切速度动态微调阻尼数值,高速生产同步放缓加速斜率,规避启停瞬间应力突变。另外铜铝箔高速走带易因导辊表面杂质、辊面划痕造成箔面压伤,日常需定时清洁各过料导辊,保持辊面光洁无凸起颗粒。线速匹配层面,小型试样机型运行速度80~150m/min,大批量储能原料量产机型可达250~400m/min,速度提升同时同步加固设备机架刚性,抑制高速振动带来的刀组抖动,从设备与工艺双向优化成品品质。 广东无皱边底涂分切机联系方式机身结构稳固,运行过程能够有效降低振动幅度。
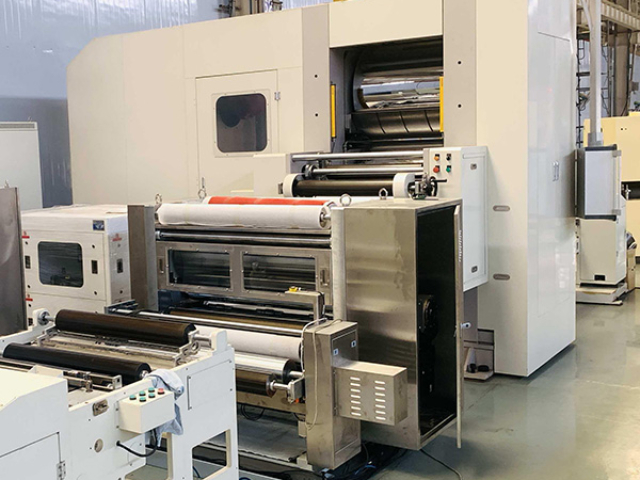
行业内PET薄膜分切主要分为剃刀平切、圆刀剪切、压痕分切三种工艺,依据薄膜厚度、表面涂层、使用场景差异化选用,不同裁切方式的切口品质、生产速度、耗材成本存在明显区分,是产线选型与工艺调试的基础依据。剃刀平切依靠单片固定刀片刃口划开行进薄膜,结构简单、换刀便捷,多用于6~45μm超薄光学离型PET、屏幕保护膜量产,整机运行速度可达300~600m/min,但对刀片锋利度、安装倾角要求严苛,刃口钝化后易出现切口翻边、细微拉丝不良,薄款静电高发膜材需配套强防静电辅机。圆刀剪切依靠上下配对硬质合金圆盘刀咬合裁切,类似剪刀剪切原理,切口平整、碎屑偏少,适配50~350μm带涂层绝缘PET、光伏背板基材、锂电池阻燃膜,中机型可实现400m/min稳定量产,刀座支持微米级间隙微调,通过调整刀体重叠量适配不同硬度基材。压痕分切依靠底辊与压轮挤压预留折痕,不完全切断膜体,主要用于标签复合PET、包装预撕膜加工,多用于印刷后道工序。三元体系涂层PET、镀铝改性PET优先选用圆刀工艺,普通透明包装PET可选用经济型平刀分切,工厂可根据订单多规格混产需求选配可快速换刀的模块化刀架结构,灵活切换三种分切模式,提升设备通用性与稼动率。
极片分切量产高频不良集中在切口毛刺、边缘掉粉、极片波浪翘边三类,不良极片无法进入后端卷绕工序,既损耗原材料,还会埋下电芯安全隐患,故障诱因集中在刀具状态、张力管控、来料极片品质三个维度,可通过设备调试与工艺优化双向整改。切口毛刺分为丝状拉丝毛刺与块状重毛刺,拉丝多因上下刀侧向间隙偏大,箔材未被完全切断受拉扯撕裂;重毛刺来自刀隙过小,刀刃二次剐蹭极片边缘,形成多层凸起毛刺,日常需依据极片厚度精细化校准刀隙,刃口出现崩缺及时拆卸修磨刀具。边缘掉粉主要是裁切瞬间局部应力超出涂层粘接强度,PVDF粘结剂体系正极、SBR水性负极管控逻辑不同,正极可适度降低瞬时裁切压力,负极优化刀组圆角减少涂层剐蹭,同时依靠刀位定点负压除尘及时吸走脱落粉料。波浪边多由单边张力失衡、刀轴平行度偏差引发,单侧受压延展量大于另一侧,极片走带出现起伏翘曲,定期使用百分表校准上下刀轴平行度,细化左右分区张力参数,放卷前端加装展平压辊舒展来料翘曲极片。工厂建立每班首件试切制度,换配方、换规格前小批量试产,确认切口品质达标后再满负荷量产,持续降低不良产出比例。 隔膜分切机用于锂电隔膜材料的分段裁切处理。
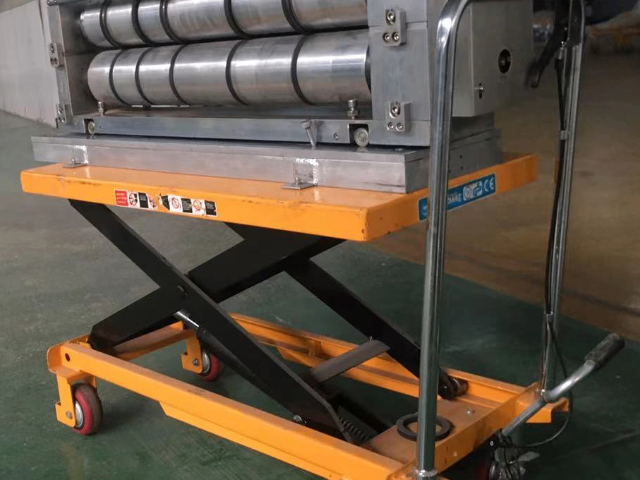
储能铝箔、动力电池铜箔在厚度、原料物性、订单规格上差异明显,对应分切机硬件配置、工艺参数选型形成系统性区分,设备厂商依据产品定位划分经济型储能机型与精密动力机型两大品类。储能项目多用12~20mm厚铝箔,成品分切宽度规格集中在80~300mm,单批次大批量标准化生产,分切机优先选用宽幅大机型,母卷比较大进料幅宽1300~1500mm,机架刚性适配高速量产,运行线速可达350~420m/min;刀具选用经济型硬质合金圆刀,张力系统简化为两段式控制,放宽尺寸公差至±,配套经济型激光测宽,控制整机采购与运维投入。动力电池多采用4~8μm超薄电解铜箔,成品窄条规格多在25~120mm,尺寸公差严控±,设备标配三段闭环精密张力、双工位EPC纠偏、金刚石涂层刀具,入刀与出料双点位CCD视觉抽检,实时筛查箔面、划痕缺陷;运行线速下调至150~260m/min,优先保障裁切精度与成品良率。小批量户储混产订单选用兼容型模块化分切机,更换刀组与张力参数即可切换铜箔、铝箔生产,兼顾柔性换产与产能需求,适配当下储能市场多规格小批量的发展特点。 张力控制系统,让极片行进状态保持均匀稳定。湖北高一致性超级电容器分切机品牌
收卷机构规整排布,保障成品卷材堆叠整齐度。深圳双轴箔材分切机公司推荐
国内极片分切装备历经二十余年技术迭代,从早期简易手动调刀、机械式阻尼的初代机型,逐步迭代为全伺服闭环、智能在线检测、冷热工艺兼容的全自动机型,当前国内新建储能、动力电池产线,国产分切设备配套占比超过九成,全产业链零部件国产化配套日趋完善。行业发展初期,高精度伺服电机、精密滑差轴、超硬圆刀等配件依赖海外进口,整机造价偏高、配件供货周期长;近十年国内精密加工产业快速突破,液压锁紧刀座、硬质合金刀具、传感元器件陆续实现本土化量产替代,整机制造成本下降三成左右,本地配件采购大幅缩短维保备货周期。国内形成长三角、珠三角两大装备产业集群,从机架钣金加工、刀具热处理、电控组装上下游就近配套,头部设备企业深耕超薄极片精密分切机型,对标进口设备精度;中小专精厂商聚焦储能经济型设备,主打标准化量产机型,细分赛道差异化布局。伴随全球储能建厂热潮,国产分切设备陆续出口东南亚、欧洲锂电加工厂;同时钠离子电池产业化提速,设备企业同步研发普鲁士蓝、硬碳极片分切机型,拓展设备新的市场应用空间。 深圳双轴箔材分切机公司推荐
武汉千里马电源机械制造有限公司是一家有着先进的发展理念,先进的管理经验,在发展过程中不断完善自己,要求自己,不断创新,时刻准备着迎接更多挑战的活力公司,在湖北省等地区的机械及行业设备中汇聚了大量的人脉以及**,在业界也收获了很多良好的评价,这些都源自于自身的努力和大家共同进步的结果,这些评价对我们而言是比较好的前进动力,也促使我们在以后的道路上保持奋发图强、一往无前的进取创新精神,努力把公司发展战略推向一个新高度,在全体员工共同努力之下,全力拼搏将共同武汉千里马电源机械制造供应和您一起携手走向更好的未来,创造更有价值的产品,我们将以更好的状态,更认真的态度,更饱满的精力去创造,去拼搏,去努力,让我们一起更好更快的成长!