商机详情 -
山东国产珩磨夹具厂家直销
挤压珩磨又称磨料流动加工,其夹具在整个加工过程中扮演着双重关键角色:既作为工件的安装固定装置,又作为研磨介质流动路径的导向机构。加工时,工件被固定安装在夹具中,夹具的上下两端分别被盛有研磨介质的挤压筒压紧。在液压系统的驱动下,上下挤压筒中的活塞同步移动,推动具有粘弹性的研磨介质反复通过工件的被加工表面,由介质中携带的磨料颗粒产生切削作用。因此,夹具的设计直接决定了研磨介质能否按照预定的路径精确通过待加工区域,如交叉孔、隐蔽部位或复杂型腔。夹具必须具有足够的强度和良好的密封性,以防止高压介质泄漏导致加工失效。对于小型工件,可采用多工位夹具设计,一次装夹多个工件同时进行加工,大幅提升生产效率。夹具的流道设计需要充分考虑介质的流动特性,确保磨料能够均匀接触所有待加工表面,避免出现加工盲区或流量不均导致的表面质量差异。非标珩磨夹具可定制适配特殊尺寸、异形工件的定位夹紧需求。山东国产珩磨夹具厂家直销
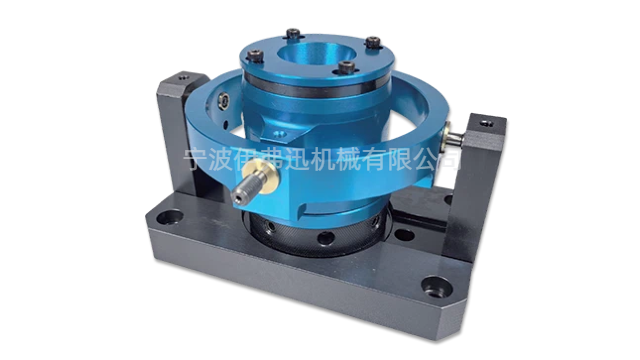
在曲轴内孔珩磨加工中,采用端面定位式珩磨夹具,以曲轴的端面和主轴颈为定位基准,通过多点夹紧机构固定曲轴,避免加工过程中曲轴出现扭转和振动,确保曲轴内孔的直线度和圆柱度精度,满足发动机的装配要求。在变速箱阀孔珩磨加工中,采用内孔定位式珩磨夹具,以阀孔的预加工内孔为定位基准,通过定位芯轴实现精细定位,夹紧机构采用柔性夹紧方式,避免划伤阀孔表面,确保阀孔的尺寸精度和密封性,保障变速箱的换挡顺畅性。此外,汽车制造领域的批量生产需求,要求珩磨夹具具备良好的通用性和自动化程度,可快速切换工件型号,与数控珩磨机协同工作,实现自动化、规模化加工,提升生产效率。黑龙江自主可控珩磨夹具推荐厂家多工位珩磨夹具可同步加工多件工件,明显提升批量生产效率。
按工件定位方式分类,珩磨夹具主要分为定心定位式、端面定位式、外圆定位式和内孔定位式四大类,不同定位方式的夹具适配不同结构、尺寸的工件,需根据加工需求合理选用。定心定位式珩磨夹具是**常用的类型,通过定心机构(如三爪卡盘、四爪卡盘)实现工件的自动定心,定位精度高,适配圆形、环形工件,如发动机缸套、液压油缸等,其定心精度可达±0.003mm,夹紧力均匀,可有效避免工件定位偏差导致的内孔偏斜。端面定位式珩磨夹具以工件的端面为定位基准,通过端面定位块和压紧机构固定工件,适用于端面平整、内孔与端面垂直要求高的工件,如法兰盘、阀体等,定位时需确保端面与珩磨杆轴线垂直,避免出现端面倾斜导致的内孔形状误差。
珩磨夹具在液压行业的应用主要针对液压油缸、阀体、阀芯等**零部件的珩磨加工,液压零部件具有内孔精度要求高、密封性要求严、材质多样等特点,需选用**的高精度珩磨夹具,确保加工质量符合液压行业标准。在液压油缸珩磨加工中,采用深孔**珩磨夹具,以油缸的外圆和端面为定位基准,通过液压夹紧机构实现均匀夹紧,配备分段式导向套和辅助支撑机构,确保油缸内孔的直线度和圆柱度精度,加工后油缸内孔的公差控制在±0.005mm,表面粗糙度Ra≤0.2μm,形成的均匀交叉网纹可有效储存液压油,提升油缸的密封性和耐磨性。在液压阀体珩磨加工中,采用端面定位式珩磨夹具,以阀体的端面和定位孔为基准,通过多点夹紧机构固定阀体,避免加工过程中阀体出现位移和振动,确保阀体内孔的尺寸精度和位置精度,适配阀芯的装配要求,避免出现液压油泄漏、阀芯卡滞等问题。在液压阀芯珩磨加工中,采用内孔定位式珩磨夹具,以阀芯的预加工内孔为定位基准,通过定位芯轴实现精细定位,夹紧机构采用柔性夹紧方式,避免划伤阀芯表面,确保阀芯的尺寸精度和表面质量,提升液压系统的工作稳定性。浮动导向珩磨夹具可补偿偏差,适配复杂工件与异形孔加工。
珩磨夹具的清洁与维护是保证加工质量稳定性和延长夹具寿命的重要环节。珩磨加工过程中产生的磨屑、油泥和残留磨料容易附着在夹具的定位面、导向面和运动部件上,若不及时清理,可能导致定位精度下降、运动卡滞甚至划伤工件表面。日常清洁应使用**的清洁工具和清洗剂,避免使用金属刷等硬质工具刮伤精密表面。定位基准面应保持清洁无杂质,每次装夹前可用无纺布擦拭干净。对于自动夹具的传动部件,需要按照设备维护手册的要求定期加注润滑脂或润滑油,保证动作顺畅。密封件属于易损件,应定期检查其弹性是否良好、有无裂纹或变形,发现异常及时更换,防止因密封失效导致珩磨液泄漏或压力损失。长期闲置的夹具应在清洁后涂抹防锈油,并用防护罩遮盖,防止灰尘和湿气侵蚀。建立夹具的使用档案,记录使用时间、维护记录和精度检测数据,有助于实施预防性维护,避免因夹具突发故障影响生产计划。端面定位珩磨夹具以工件端面为基准,适配内孔与端面垂直要求高的加工。核电部件珩磨夹具联系方式
外圆定位珩磨夹具依托V型块定位,满足内孔与外圆同轴度的严苛要求。山东国产珩磨夹具厂家直销
非标定制珩磨夹具是应对特殊加工场景、解决个性化加工需求的**解决方案,主要针对非常规尺寸、特殊形状、复杂工况等标准夹具无法满足的加工需求,通过定制化设计和制造,实现工件的精细定位和稳定夹紧。非标定制珩磨夹具的定制流程需经过需求对接、方案设计、材质选型、加工制造、精度检测、试加工调试六个**环节,每个环节都需严格把控,确保定制产品符合客户实际需求。需求对接阶段,需详细了解客户的加工工件参数(尺寸、形状、材质)、精度要求、机床型号和加工工况,明确定制**诉求,如特殊孔径、薄壁、深孔等加工难题;方案设计阶段,工程师根据需求,结合有限元分析,优化夹具的定位机构、夹紧机构和导向机构,确保夹具结构合理、刚性充足、适配性强,同时避免设计缺陷导致的加工误差;材质选型需结合加工材质和工况,选择**度、高耐磨性的材质,确保夹具的使用寿命和精度稳定性;加工制造阶段,采用精密加工设备,完成夹具的车削、磨削、热处理等工序,严格控制每道工序的加工精度;精度检测阶段,使用高精度检测设备,对夹具的定位精度、夹紧精度、导向精度等进行***检测。山东国产珩磨夹具厂家直销
宁波伊弗迅机械有限公司是一家有着雄厚实力背景、信誉可靠、励精图治、展望未来、有梦想有目标,有组织有体系的公司,坚持于带领员工在未来的道路上大放光明,携手共画蓝图,在浙江省等地区的机械及行业设备行业中积累了大批忠诚的客户粉丝源,也收获了良好的用户口碑,为公司的发展奠定的良好的行业基础,也希望未来公司能成为*****,努力为行业领域的发展奉献出自己的一份力量,我们相信精益求精的工作态度和不断的完善创新理念以及自强不息,斗志昂扬的的企业精神将**宁波伊弗迅机械供应和您一起携手步入辉煌,共创佳绩,一直以来,公司贯彻执行科学管理、创新发展、诚实守信的方针,员工精诚努力,协同奋取,以品质、服务来赢得市场,我们一直在路上!