商机详情 -
河北恒温加工珩磨夹具厂家直销
很多制造企业同时加工铸铁、45# 钢、不锈钢、铝合金多种材质工件,不同材料切削特性、受力变形特性差异明显,对珩磨夹具可调性提出更高要求。宁波伊弗迅机械通用可调型珩磨夹具,充分兼顾多材质、多品种柔性生产需求,一套夹具覆盖多种规格工件加工。夹具夹紧系统搭载压力调压阀,操作人员根据工件材料实时调整夹持力,加工铝合金等软质工件降低压力防止压痕,加工钢材工件适当提升压力抵御切削振动。定位组件配备多组可更换定位环、支撑垫块,快速切换不同外径、端面结构工件;导向部件支持更换不同内径导向套,匹配多种规格珩磨杆。夹具本体做防锈发黑处理,能够长期浸泡在珩磨冷却液环境中,减缓锈蚀磨损。伊弗迅提供完整调试指导文档,包含不同材质工件推荐夹持压力、装配间隙标准,降低操作工调试门槛。中小型零部件加工厂无需重复投入多套工装,依靠可调夹具实现多品类产品珩磨,有效控制固定资产投入。珩磨夹具关键作用是精确定位、稳定夹紧工件,保障珩磨加工的精度与表面质量。河北恒温加工珩磨夹具厂家直销
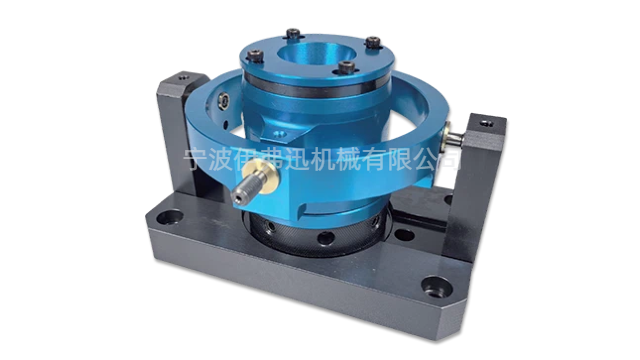
珩磨随行夹具是针对缸套、轴套、标准套筒类批量工件定制的**工装,属于半刚性精密夹具,结构简单、定位精细、装夹便捷,是传统半自动珩磨机的经典配套工装,至今仍在中小批量生产场景广泛应用。整套夹具主要由随行定位套、限位螺母、端面压块、定位基准台组成,**原理是利用随行套精细贴合工件外圆轮廓,以工件台阶端面、外圆面为双重定位基准,通过端面压紧方式固定工件,杜绝加工过程中工件偏移与转动。装夹时只需将工件放入随行套内,贴合定位基准面,锁紧限位螺母即可完成固定,操作简单、对操作人员技术要求低,大幅降低装夹对位难度。相较于通用夹具,珩磨随行夹具的针对性极强,可根据工件外径、高度、台阶尺寸精细定制,定位精度高、重复性好,批量加工时工件装夹姿态高度统一,有效规避因装夹偏差导致的孔型误差。郑州珩磨夹具销售电话固定导向珩磨夹具配合间隙精确,适配高精度内孔精整加工。
定位基准是珩磨夹具的**灵魂,基准选择的合理性直接决定工件**终加工精度,行业内遵循“基准统一、基准重合、**小形变、比较大稳定”四大**原则,精细把控珩磨装夹精度。首先是基准重合原则,珩磨夹具优先选用工件设计图纸的装配基准、测量基准作为装夹定位基准,杜绝基准不重合带来的累计误差,避免前期加工基准与珩磨加工基准错位,导致孔位精度、几何精度超标。其次是基准统一原则,同一批次、同规格工件全程采用同一套定位基准,统一装夹姿态与受力状态,保障批量产品精度一致性,杜绝因基准切换导致的尺寸离散度偏大问题。
宁波伊弗迅机械面向自动化产线开发模块化珩磨夹具,顺应零部件行业无人化、连续化生产趋势,实现多规格工件快速换型。传统一体式工装通用性较差,切换不同型号工件需要整体拆卸、重新校正,调试耗时长达数小时,严重制约产线节拍。伊弗迅模块化珩磨夹具将产品拆分为通用基座、定位模块、夹紧模块、导向模块四大单元,基座统一标准化安装接口,固定在珩磨机工作台无需频繁拆除;*更换定位套、弹性涨套、支撑块即可适配不同直径、长度工件。各模块采用精密销钉定位,重复装配定位精度稳定,无需每次大范围打表校正。夹具预留信号接口,夹紧到位、松开信号可直接接入珩磨机数控系统,与机械手上下料联动,构建全自动珩磨工作站。夹具主体材料选用合金钢,经过淬火与时效处理,长期连续作业精度衰减缓慢。不少汽配、液压零部件工厂采用模块化方案后,工件换型调试时间缩短 70% 以上,设备有效生产时长***增加。宁波伊弗迅机械珩磨夹具采用合金钢主体,经过热处理强化,加工工况下刚性稳定,抗振动能力好。
珩磨加工的关键价值是修正工件内孔形位误差,而珩磨夹具是实现高精度公差校正的关键保障。工件经过车削、镗削等前道工序加工后,普遍存在圆度、圆柱度、直线度偏差,常规加工方式难以彻底修正。珩磨夹具通过精细定位与自适应对中,锁定工件基准位置,引导珩磨工具均匀打磨孔壁各处余量,逐步修正各类形位偏差。对于存在轻微毛坯误差、热处理变形的工件,夹具的柔性浮动结构可自适应补偿偏差,避免局部过度磨削或磨削不足的情况,让内孔整体尺寸、形状趋于规整。通过夹具的精细限位与稳定加持,可比较大化发挥珩磨工艺的精密修整能力,让工件形位公差达到精密装配标准,满足**装备的严苛装配与运行要求。段落13:薄壁工件珩磨夹具采用浮动结构设计,使工件能自适应对中,补偿前道工序误差。深圳精密珩磨夹具厂家直销
自动夹具配备工件到位传感器,未检测到工件时机床无法启动加工。河北恒温加工珩磨夹具厂家直销
珩磨夹具是珩磨加工中不可或缺的配套装备,主要用于精确定位、夹紧工件,确保珩磨杆与工件内孔保持同轴,避免加工过程中工件偏移、振动,从而保障内孔加工的精度、表面质量和加工稳定性。其关键作用是实现工件的“定位准、夹紧稳、变形小”,适配不同尺寸、形状、材质的工件,是连接珩磨机与工件的关键桥梁。珩磨夹具的整体结构通常由定位机构、夹紧机构、导向机构、底座和辅助支撑机构组成,定位机构负责确定工件的基准位置,确保工件内孔与珩磨杆同轴;夹紧机构负责将工件牢固固定,防止加工过程中出现位移和振动;导向机构辅助珩磨杆平稳运行,减少杆体偏摆对加工精度的影响;底座提供稳定的安装基础,确保夹具整体的刚性和稳定性;辅助支撑机构则针对细长、薄壁等易变形工件,提供额外支撑,避免加工过程中工件产生变形。珩磨夹具的精度直接影响珩磨加工的效果,其定位精度通常需控制在±0.005mm以内,夹紧力需均匀可调,既能保证工件不松动,又能避免夹紧力过大导致工件变形,广泛应用于汽车、航空航天、液压、医疗器械等高级制造领域,是实现精密内孔加工的重要保障。河北恒温加工珩磨夹具厂家直销
宁波伊弗迅机械有限公司是一家有着雄厚实力背景、信誉可靠、励精图治、展望未来、有梦想有目标,有组织有体系的公司,坚持于带领员工在未来的道路上大放光明,携手共画蓝图,在浙江省等地区的机械及行业设备行业中积累了大批忠诚的客户粉丝源,也收获了良好的用户口碑,为公司的发展奠定的良好的行业基础,也希望未来公司能成为*****,努力为行业领域的发展奉献出自己的一份力量,我们相信精益求精的工作态度和不断的完善创新理念以及自强不息,斗志昂扬的的企业精神将**宁波伊弗迅机械供应和您一起携手步入辉煌,共创佳绩,一直以来,公司贯彻执行科学管理、创新发展、诚实守信的方针,员工精诚努力,协同奋取,以品质、服务来赢得市场,我们一直在路上!