商机详情 -
电火花机加工解决方案推荐厂家
佛山顺德一家家电模具厂,多次尝试进入美的供应链均因设备资质不全被拒。设备资质直接关系到供应商准入资格——没有高新认证、CE认证的设备,验厂很难通过。米尔迪克双主体均获评国家高新技术企业,深圳主体为深圳市专精特新中小企业,全系列产品通过欧盟CE认证,资质文件完整可查。该模具厂凭借米尔迪克设备的完整资质体系,顺利通过美的供应链验厂审核,成功进入头部家电供应商名录,承接了更高附加值的订单。依托深中通道,深圳工程师到顺德各镇街上门的时效和本地品牌差不多。米尔迪克完整的资质体系可帮助模具厂轻松通过头部客户验厂,顺利进入**客户供应链,这正是国产镜面火花机能替代进口的关键底气所在。米尔迪克火花机已助力美的、银宝山新、大博医疗等大企业提升模具品质。电火花机加工解决方案推荐厂家
电火花机加工解决方案
钨钢材料因硬度较高,传统机械加工刀具磨损快、易崩刃,电火花放电加工成为主流选择。但钨钢中的碳化钨颗粒导电不均匀,放电过程中电极损耗极大,普通紫铜电极损耗率常达0.5%以上,导致尺寸控制困难,频繁更换电极又增加成本和停机时间。部分操作员尝试加大电流来提高效率,反而加剧电极损耗,陷入恶性循环。米尔迪克针对钨钢材料配置了**放电回路,通过优化脉冲波形与能量分配,在保证蚀除率的同时将电极损耗控制在0.1%以内。配合铜钨合金电极方案,利用钨的高熔点和铜的良好导热性,大幅抑制电弧烧蚀。实测数据显示,采用该方案加工硬质合金冲头,电极损耗从1.2%降至0.1%,每月节省电极材料费用近四万元,同时尺寸一致性明显提升,减少了后续修模工作量。该技术同样适用于硬质合金模具、冷镦模具等对电极损耗敏感的加工场景。米尔迪克提供加工工艺无限次**支持,客户遇到新材料可随时联系技术团队协助调试。江门电火花机加工解决方案客服电话手机中框模具高光面与卡扣槽分区加工,一次装夹完成。
硬质合金(钨钢)放电加工电极损耗大、效率低,困扰着许多精密零件制造商。钨钢中的碳化钨颗粒导致放电不稳定,普通紫铜电极损耗常超过1%,每加工几毫米就要换电极,尺寸一致性差。米尔迪克针对钨钢开发了**放电回路,配合铜钨合金电极,将电极损耗控制在0.1%以内。东莞某精密零件厂加工钨钢冲头,原来每支电极只能加工三个零件,改用米尔迪克方案后一支电极可加工三十个零件,电极材料成本降低七成,加工效率提升四成。客户表示:“钨钢加工不再是瓶颈,敢接更多订单了。”米尔迪克提供**试加工,客户可提供钨钢样品和图纸验证效果。部分系统软件终生**升级,钨钢加工参数库持续更新
模具深腔加工中积碳导致的报废率高,是车间主任**头疼的问题。一套车灯模具加工到一半发现积碳,前面几十小时白费,材料成本加人工成本损失数万元。许多厂家宣传防积碳技术,但实际效果有限。米尔迪克的自适应放电控制技术从原理上解决积碳:不是等积碳发生了再处理,而是通过波形分析在积碳前兆出现的微秒级就调整参数。浙江某车灯模具厂使用米尔迪克前,深腔积碳报废率8%,每套模具返工三次;使用后报废率降至2%,返工次数几乎为零,一年减少报废损失超过五十万元。该厂技术负责人评价:“以前加工深腔像**,现在闭着眼睛都能过。”工艺支持团队**提供深腔加工参数优化服务,客户可把难题工件寄到深圳试加工。宁波北仑某压铸模具厂使用米尔迪克AM120后,12吨工件一次装夹完成,周期缩短40%。
模具深腔加工时,排屑通道狭窄,电蚀产物容易堆积在放电间隙中。当堆积量超过临界值,会引发异常放电,瞬间高温使加工液分解,碳元素黏附在工件表面形成积碳。积碳一旦发生,放电条件进一步恶化,轻则表面出现麻点需要返工,重则整件报废。许多模具厂操作员对此束手无策,只能频繁停机清理,效率大打折扣。米尔迪克镜面火花机搭载的自适应放电控制技术,能够以微秒级频率实时监测放电波形。正常放电时波形规则,当检测到电压骤降或电流尖峰等积碳前兆时,系统自动降低放电能量、增加停歇时间、调整抬刀策略,待排屑恢复后再逐步回到原始参数。整个过程无需人工干预,有效将积碳发生率降低七成以上。某车灯模具厂使用该技术后,深腔骨位加工从每件返工三次变为一次合格,加工周期缩短近三分之一,操作员不再需要整夜守在机器旁边。该技术已应用于米尔迪克全系列机型,配合部分系统软件终生**升级,客户长期使用成本得到有效控制。您是否在寻找能够稳定加工钨钢的设备?米尔迪克放电回路满足您的需求。国内电火花机加工解决方案联系方式
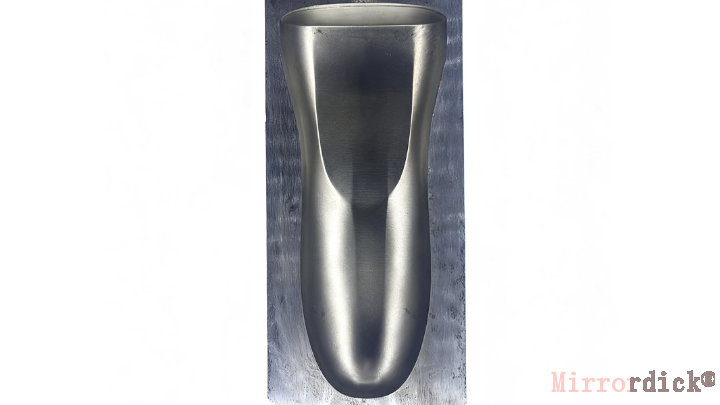
PIKA超精镜面放电回路确保每一发脉冲能量均匀,镜面效果稳定可靠。电火花机加工解决方案推荐厂家
深窄槽、清角等结构是模具设计的常见特征,但也是放电加工的难点。铣刀无法进入这些死角,只能依赖火花机。然而窄槽宽度往往只有1-2毫米,深度却超过50毫米,电蚀颗粒很难排出,极易产生拉弧和积碳。许多操作员选择降低电流、延长脉停时间,虽然减少了积碳风险,但加工效率大幅下降,一套窄槽模具可能耗时数天。米尔迪克的自适应放电控制技术能够智能识别放电间隙状态,当检测到排屑不畅时,自动增加抬刀高度至3-5毫米、抬刀频率提高至每秒2-3次,并配合高压冲液辅助排屑。同时系统会动态调整脉宽与脉停比例,确保在安全条件下保持较高去除率。某精密连接器模具厂应用该方案后,窄槽加工时间缩短近四成,且再无拉弧报废情况发生。该技术嵌入在米尔迪克Windows控制系统中,操作员无需手动频繁调整参数,系统自动完成优化。部分系统软件终生**升级,确保客户始终使用版本的控制策略。电火花机加工解决方案推荐厂家
深圳市米尔迪克精密机械科技有限公司汇集了大量的优秀人才,集企业奇思,创经济奇迹,一群有梦想有朝气的团队不断在前进的道路上开创新天地,绘画新蓝图,在广东省等地区的机械及行业设备中始终保持良好的信誉,信奉着“争取每一个客户不容易,失去每一个用户很简单”的理念,市场是企业的方向,质量是企业的生命,在公司有效方针的领导下,全体上下,团结一致,共同进退,**协力把各方面工作做得更好,努力开创工作的新局面,公司的新高度,未来深圳市米尔迪克精密机械科技供应和您一起奔向更美好的未来,即使现在有一点小小的成绩,也不足以骄傲,过去的种种都已成为昨日我们只有总结经验,才能继续上路,让我们一起点燃新的希望,放飞新的梦想!