商机详情 -
数控电火花机加工解决方案客服电话
电火花加工中,表面出现不规则麻点或小坑是常见问题。这些缺陷轻则需要返工抛光,重则导致工件报废。许多操作员会归咎于电极材料或机床精度,但实际上麻点的成因往往更复杂。加工液过滤纸芯堵塞长时间未更换,导致加工液中悬浮大量微小的电蚀颗粒和碳渣。这些杂质进入放电间隙,成为二次放电的诱发点,在工件表面留下随机分布的麻点。另一个容易被忽略的原因是冲油方式不当,深孔加工时采用正冲方式会将颗粒推向孔底,越积越多,形成麻点集中区。米尔迪克的技术团队在客户现场诊断中发现,超过一半的麻点问题是由过滤系统维护不当引起的。米尔迪克镜面火花机采用交换式纸芯过滤器,更换方便,建议每两周检查一次过滤纸芯状态。系统还具备加工液清洁度监测功能,当压差超过设定值时自动提示更换。对于冲油问题,米尔迪克的Windows控制系统提供多种冲油模式选择,操作员可根据加工深度和电极形状灵活切换。加工液恒温装置将油温控制在25±2℃,热变形影响降至极低。数控电火花机加工解决方案客服电话
电火花机加工解决方案
苏州吴江汾湖一家动力电池结构件模具厂,新能源订单增长快,但单头机加工一套模具要120小时左右,产能不够只能外发,利润被摊薄。引入米尔迪克AMR双牛头火花机后,两个机头可以一边粗加工一边精修,大型汽车模具的加工效率比单头机高约70%,单套模具加工时间压缩到70小时上下。设备交付45天左右,比同行快不少,赶上了订单旺季。床身是高刚性铸铁结构,石墨电极大电流开粗也稳定,电极损耗控制在0.15%左右。工艺支持不限次数**提供,部分系统软件终身**升级,长期用下来隐性成本比同级别机型低。吴江汾湖、盛泽一带汽车内外饰、动力电池结构件模具厂比较集中,新能源订单增长快,企业普遍缺大型模具加工产能,米尔迪克双牛头方案正好匹配了这一需求。宁波电火花机加工解决方案价格查询米尔迪克火花机配备15英寸液晶触摸屏,支持U盘和网络传输程序。
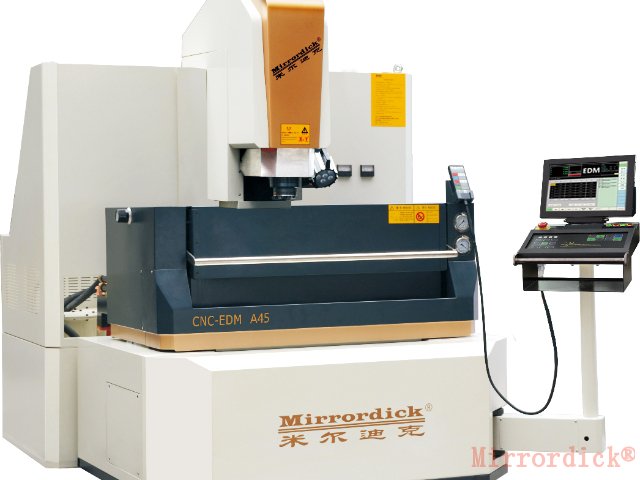
电火花加工中的液面控制影响加工稳定性和安全性。加工液面过低会导致电极与工件未完全浸没,排屑不良;液面过高会增加加工液用量和成本。米尔迪克的加工液槽具备液面自动调节功能,操作员可以在Windows系统中设定液面高度,系统自动控制进液和排液。画册中提供了加工液槽容量和液面调整范围的数据。某模具厂在加工深腔模具时,将液面设定为比工件上表面高20毫米,既保证了排屑效果,又减少了加工液用量。部分系统软件终生**升级,液面控制逻辑持续优化。工艺支持团队可提供不同加工场景的液面设置建议。
电火花加工中的过切和欠切补偿是保证尺寸精度的必要手段。电极在放电过程中会损耗,导致加工出的型腔尺寸比电极尺寸小(欠切)。同时,放电间隙也会影响**终尺寸。操作员需要根据经验调整补偿值,但不同材料、不同参数的补偿值差异很大。米尔迪克的Windows系统内置了补偿值数据库,根据电极材料、工件材料、放电电流、加工深度等参数自动推荐补偿值,并在加工过程中实时调整。某模具厂在加工一套深腔模具时,系统自动补偿了电极损耗和放电间隙,**终型腔尺寸与设计值偏差在0.005毫米以内,而手动补偿时偏差经常超过0.02毫米。部分系统软件终生**升级,补偿值数据库会持续丰富。工艺支持团队可帮助客户建立针对自家产品的补偿值档案。工装夹具非标零部件,快速夹头配合自动分中,换产效率提升三成。
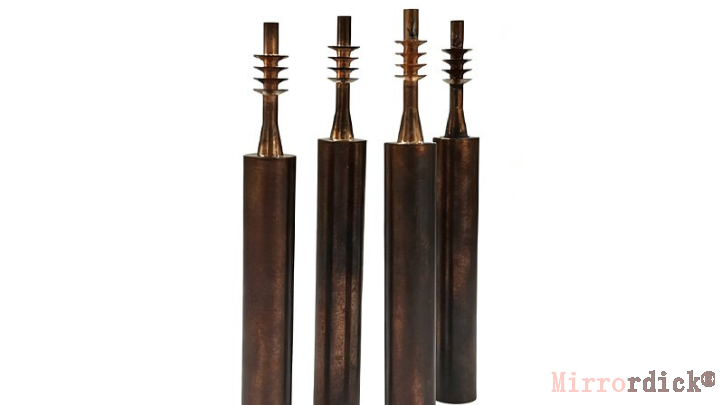
硬质合金(钨钢)放电加工电极损耗大、效率低,困扰着许多精密零件制造商。钨钢中的碳化钨颗粒导致放电不稳定,普通紫铜电极损耗常超过1%,每加工几毫米就要换电极,尺寸一致性差。米尔迪克针对钨钢开发了**放电回路,配合铜钨合金电极,将电极损耗控制在0.1%以内。东莞某精密零件厂加工钨钢冲头,原来每支电极只能加工三个零件,改用米尔迪克方案后一支电极可加工三十个零件,电极材料成本降低七成,加工效率提升四成。客户表示:“钨钢加工不再是瓶颈,敢接更多订单了。”米尔迪克提供**试加工,客户可提供钨钢样品和图纸验证效果。部分系统软件终生**升级,钨钢加工参数库持续更新您还在为招不到高级火花机师傅而发愁吗?米尔迪克免编程系统让新人一周上岗。购买电火花机加工解决方案工厂直销
大连某出口模具厂使用米尔迪克CE认证设备后,顺利通过海外客户验厂审核。数控电火花机加工解决方案客服电话
米尔迪克AM系列牛头机(AM50/AM80/AM120)针对中大型模具,采用高刚性铸铁床身,高承重、大行程。AM80比较大工件重量4000kg,比较大电极重量150kg;AM120比较大工件重量5000kg,比较大工件尺寸1800×1200×650mm,X/Y/Z轴行程达2000×1300×700mm,能够覆盖大型汽车覆盖件模具和大型注塑模具的加工空间。牛头式固定工作台结构,工作台固定、机头移动,重型模具装上去之后不用动,靠机头移动来完成加工,消除了重型模具移动时的惯性干扰。加工液槽内部尺寸达2000×1300×700mm,储液箱容积1000L。各轴均具备步距误差补偿功能,定位精度(JIS标准)6μm/300mm,重复定位精度3μm/300mm。在宁波北仑某压铸模具厂的应用中,12吨压铸模具一次装夹完成全部加工,精度一致性明显改善,加工周期从100小时压缩到60小时左右,装夹次数从3-4次减到1次,加工周期缩短40%。数控电火花机加工解决方案客服电话
深圳市米尔迪克精密机械科技有限公司是一家有着雄厚实力背景、信誉可靠、励精图治、展望未来、有梦想有目标,有组织有体系的公司,坚持于带领员工在未来的道路上大放光明,携手共画蓝图,在广东省等地区的机械及行业设备行业中积累了大批忠诚的客户粉丝源,也收获了良好的用户口碑,为公司的发展奠定的良好的行业基础,也希望未来公司能成为*****,努力为行业领域的发展奉献出自己的一份力量,我们相信精益求精的工作态度和不断的完善创新理念以及自强不息,斗志昂扬的的企业精神将**深圳市米尔迪克精密机械科技供应和您一起携手步入辉煌,共创佳绩,一直以来,公司贯彻执行科学管理、创新发展、诚实守信的方针,员工精诚努力,协同奋取,以品质、服务来赢得市场,我们一直在路上!